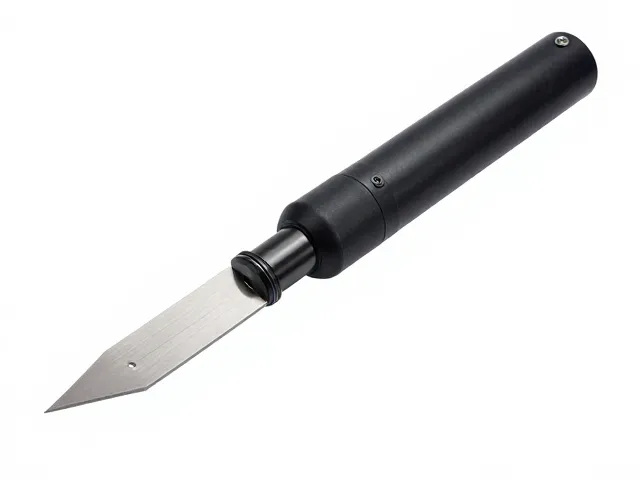
多模式喷嘴与直刃设计的协同机制
工业切割场景中,喷嘴内部流道结构的优化直接决定了辅助气体的流场稳定性。多模式喷嘴通常通过改变内部几何形状,适配不同厚度的板材需求,从而在低流量下维持高压力,或在高流量下保持层流状态。这种设计并非简单的物理孔径变化,而是基于流体力学原理对气体膨胀系数和速度分布进行的精密计算。当高压气体通过喷嘴时,直刃设计消除了传统锥形或复杂曲面带来的湍流区,使得气流在离开喷嘴端面时能够保持高度的平行度和聚焦性。
直刃低阻力设计的核心优势在于减少了气体与喷嘴内壁的摩擦损耗。在高速气流切割过程中,任何微小的结构突起或角度变化都会引发局部涡流,导致能量分散和热量积聚。直刃结构不仅降低了气流阻力,还延长了喷嘴的使用寿命,因为光滑的内壁减少了粉尘和金属熔渣的附着概率。这种结构使得切割过程中的气体利用率显著提升,特别是在处理不锈钢或铝材等对热输入敏感的材料时,稳定的气流有助于维持切缝的垂直度和表面光洁度。
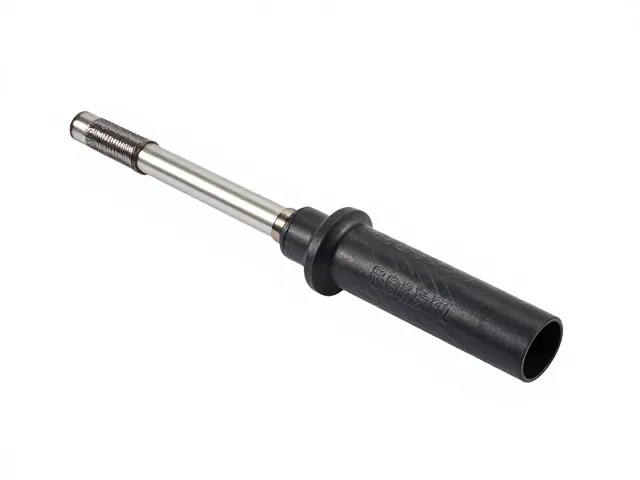
切割效率与稳定性的实测表现
在实际作业环境中,切割速度的提升往往伴随着边缘质量的变化,而多模式喷嘴搭配直刃设计试图打破这一制约关系。通过调整气体压力和流量参数,操作人员可以在不同材料厚度下找到最佳平衡点。例如,在切割中等厚度碳钢时,优化后的流场能够更有效地吹除熔渣,减少挂渣现象,从而降低后续打磨工序的工作量。这种高效切割的表现并非依赖单一因素,而是气体动力学与刀具几何形状共同作用的结果。
实测数据显示,采用该设计配置的切割设备在连续作业中的热稳定性更佳。由于气流阻力降低,喷嘴温度上升速度减缓,这在长时间高负荷运行中尤为重要。高温会导致喷嘴孔径轻微变形,进而影响切割精度,而低阻力设计有效缓解了这一问题。此外,稳定的气流减少了切割过程中的振动,使得设备在高速移动时仍能保持轨迹的准确性。这种稳定性对于精密零部件加工尤为关键,因为它直接决定了最终产品的尺寸公差是否符合工艺要求。
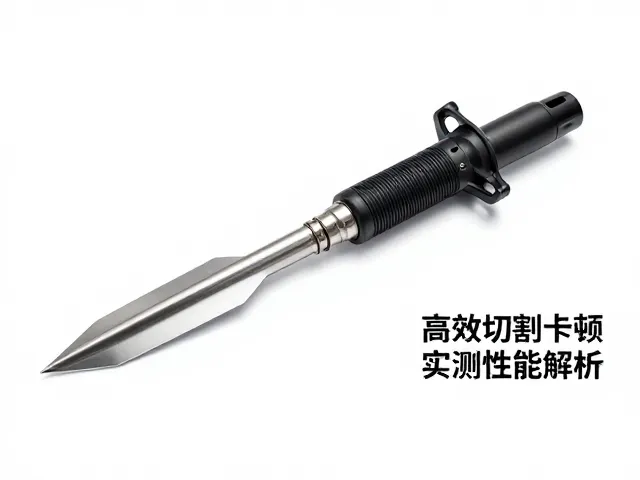
技术细节与应用场景适配
不同材质的物理特性对切割参数提出了差异化要求。多模式喷嘴通过切换内部组件或调整外部接口,能够适应从薄板到厚板的不同切割需求。对于薄板材料,低流量高压力的模式能够防止材料过度熔化甚至烧穿;而对于厚板,高流量模式则提供了足够的动能以吹除深层熔渣。直刃设计在这些场景下均能保持气流的核心聚焦,确保能量密度集中在切缝处,而非分散到周围区域。
这种技术配置在自动化切割生产线中展现出良好的兼容性。现代切割设备通常配备自动调高系统和等离子或火焰切割头,多模式喷嘴的结构设计使其易于集成到标准化接口中。在实际应用中,操作人员可以根据材料清单快速切换喷嘴模式,无需更换整个切割头组件,从而减少了停机时间。这种灵活性使得该设计特别适用于多品种、小批量的定制加工场景,提高了生产线的响应速度和资源利用率。