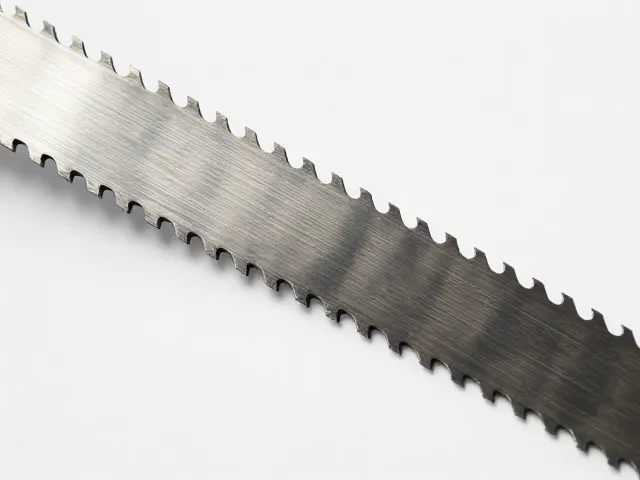
正文按 3 节整理,先看工程塑料防锈处理的核心原理与工艺选择、薄型锯条的选购关键指标与性能解析、防锈性能与切割效率的平衡策略,再对照规格区间与适配条件。
工程塑料防锈处理的核心原理与工艺选择
工程塑料本身不具备金属特性,因此不存在传统意义上的“生锈”问题,但在实际工业应用中,与工程塑料配合使用的金属部件(如锯条、刀具、模具)往往面临腐蚀风险。防锈处理的核心在于隔绝氧气、水分以及腐蚀性化学介质与金属表面的接触。常见的防锈手段包括表面涂层技术、钝化处理以及使用防锈油或脂。对于薄型锯条这类精密工具,涂层工艺需兼顾附着力与加工精度,避免因涂层过厚影响切割效率或导致应力集中。
不同应用场景对防锈等级的要求存在显著差异。在潮湿环境或接触冷却液、切削液的工况下,普通发黑处理可能不足以提供长期保护,此时需采用镀铬、磷化或特殊的纳米涂层技术。例如,在塑料加工行业中,锯条需频繁接触含有增塑剂或稳定剂的塑料原料,这些物质在特定条件下可能加速金属腐蚀。因此,选择具备优异化学稳定性的防锈层至关重要,这直接决定了工具的寿命和维护成本。
薄型锯条的选购关键指标与性能解析
选购薄型锯条时,基材的选择是决定其性能的基础。高碳钢丝或合金工具钢因其具备较高的硬度和耐磨性,成为主流选择。基材的纯度与均匀性直接影响锯条在高速切割过程中的抗疲劳性能。若基材内部存在夹杂物或晶粒粗大,锯条在受力不均时极易发生断裂。因此,在技术规格表中,应关注钢材的抗拉强度、延伸率以及热处理后的硬度分布,这些数据是评估锯条耐用性的核心参数。
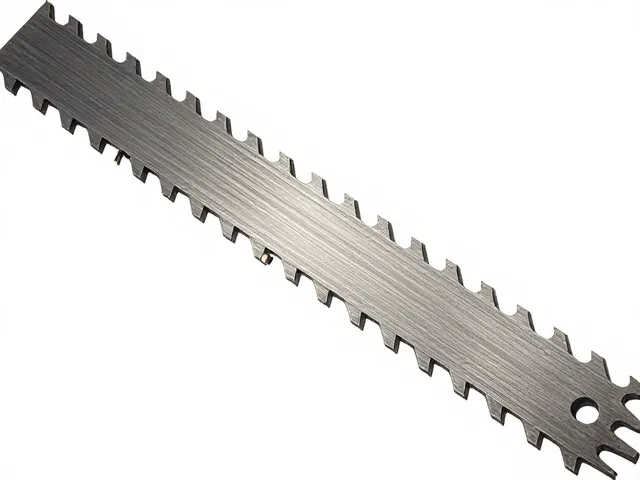
锯条的几何形状与齿形设计同样影响切割效果。薄型锯条通常用于精密加工,其齿距、前角和后角需根据被切割材料的硬度与韧性进行匹配。对于较硬的工程塑料或复合材料,较小的前角有助于减少切削阻力,防止材料崩裂;而对于韧性较强的材料,较大的前角则能确保切屑顺利排出,避免堵塞。此外,锯条的厚度均匀性也是重要考量因素,厚度偏差过大会导致切割路径偏移,影响最终产品的尺寸精度。
防锈性能与切割效率的平衡策略
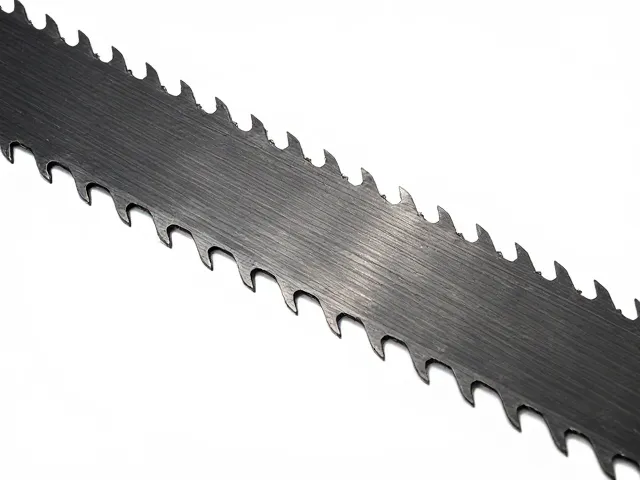
在实际操作中,防锈处理与切割效率并非完全独立,二者存在相互制约的关系。过厚的防锈涂层可能会增加锯条与材料之间的摩擦系数,导致切削温度升高,进而加速刀具磨损。因此,先进的防锈技术往往致力于在微观层面形成致密且光滑的保护膜,既隔绝腐蚀介质,又保持较低的摩擦系数。例如,某些先进的物理气相沉积(PVD)涂层技术,能在保证极高硬度的同时,提供优异的润滑性能,从而延长锯条在恶劣环境下的使用寿命。
测试防锈性能通常涉及盐雾试验、湿热试验以及化学介质浸泡试验。这些标准化测试能够模拟极端工况,量化防锈层的防护能力。对于用户而言,参考供应商提供的第三方检测报告中的具体数据,如通过盐雾试验的小时数,比单纯依赖口头承诺更为可靠。同时,需结合具体使用频率和维护条件,评估防锈措施的性价比。定期清洁并涂抹专用防锈剂,是弥补工业涂层不足、维持锯条性能的有效辅助手段。