正文按 3 节整理,先看BSP螺纹标准下的材料基础选择、精密加工与公差控制对性能的影响、装配工艺与密封介质的协同作用,再对照规格区间与适配条件。
BSP螺纹标准下的材料基础选择
英国标准管螺纹(BSP)主要包含G系列(圆柱管螺纹)和R系列(圆锥管螺纹),其密封与连接性能高度依赖于基材的物理特性。在金属刚性方面,通常选用中碳钢、合金钢或不锈钢作为主体材料,通过热处理工艺提升屈服强度。例如,45号钢经过调质处理后,其抗拉强度可达600MPa以上,能够有效抵抗安装过程中的扭矩变形,确保螺纹牙型在受力时保持几何精度。对于高压流体传输场景,常采用40Cr或42CrMo等合金结构钢,这些材料不仅具备较高的刚性,还能在长期交变载荷下维持结构稳定性,避免因材料疲劳导致的螺纹松动或断裂。
耐磨损性能的保障则与表面硬度和润滑条件密切相关。BSP螺纹在频繁拆卸或振动环境中,螺纹副之间容易产生微动磨损。通过渗碳淬火或氮化处理,可以将金属表面硬度提升至HRC58-62区间,显著降低摩擦系数并延长使用寿命。实际应用中,不锈钢316L因其优异的耐腐蚀性和适中的硬度,常被用于化工或海洋环境,其表面形成的氧化铬钝化膜能有效隔绝腐蚀介质,同时保持足够的机械强度以应对机械磨损。材料的选择需严格对照GB/T 7306或ISO 7标准中规定的公差带,确保基材性能与螺纹精度相匹配。
精密加工与公差控制对性能的影响
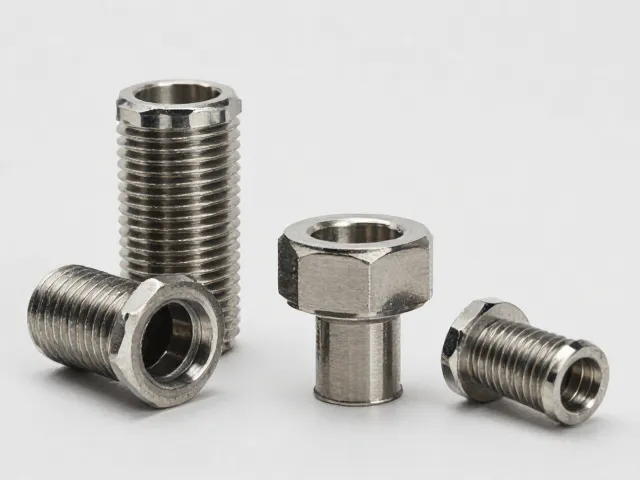
BSP螺纹的制造精度直接决定了刚性传递效率和接触面的耐磨表现。加工过程中,车削、滚压或铣削工艺的选择至关重要。滚压工艺通过冷塑性变形形成螺纹,能够细化晶粒结构,提高表面光洁度和强度,特别适合大批量生产中的高强度连接件。在公差控制方面,需严格遵循ISO 7-1标准中关于中径、大径和小径的极限偏差。例如,G 1/2"螺纹的中径公差带需控制在特定微米级别,过大的间隙会导致连接刚性下降,而过紧的配合则可能引发装配应力集中,加速螺纹牙面的磨损。
表面处理技术是提升耐磨性的关键手段。在BSP螺纹应用前,常采用镀锌、达克罗或特氟龙涂层等工艺。镀锌层虽能提供基础防腐,但在高扭矩装配下易剥落,影响刚性连接的一致性。相比之下,机械锌合金涂层或无铬钝化处理能形成更致密的保护层,减少螺纹副间的直接接触。此外,加工后的去毛刺处理不可忽视,微小的毛刺会在密封面形成应力点,导致局部磨损加剧。通过超声波清洗和精密检测,确保螺纹无缺陷,是维持长期刚性连接和耐磨性能的基础步骤。
装配工艺与密封介质的协同作用
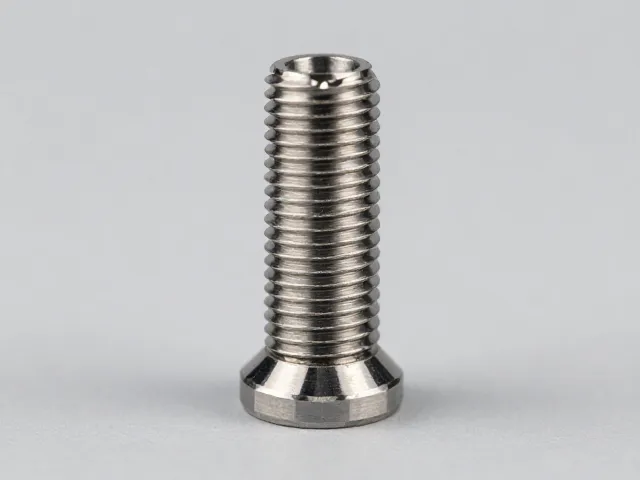
正确的装配扭矩是确保BSP螺纹刚性连接的核心参数。扭矩过小会导致预紧力不足,连接处出现微动间隙,进而引发磨损和泄漏;扭矩过大则可能超过材料的屈服极限,造成螺纹滑牙或断裂。根据ISO 7标准,不同尺寸和等级的BSP螺纹有推荐的扭矩范围,实际操作中需使用经过校准的扭矩扳手,并考虑润滑状态对摩擦系数的影响。例如,在涂抹二硫化钼或石墨润滑剂后,摩擦系数降低,相同扭矩下产生的轴向预紧力更大,从而提升连接的刚性稳定性。
密封介质的选择与螺纹结构紧密相关。对于G系列圆柱管螺纹,通常依赖密封垫圈或生料带实现密封,其刚性支撑作用有限,主要依靠外部压紧力。而在R系列圆锥管螺纹中,螺纹本身的锥度配合提供了主要的刚性支撑和密封功能,此时密封剂的使用需谨慎,过量填充可能阻碍螺纹完全旋合,削弱刚性连接。在实际工程验证中,使用符合ISO 7-2标准的密封带或液态密封胶,需确保其固化后不产生收缩应力,以免在温度变化时破坏螺纹副的紧密配合,从而保障长期的耐磨损性能和密封可靠性。