正文按 3 节整理,先看5米半硬质定型卡箍固定段的技术特性与材料基础、标准化安装流程与关键操作规范、施工效率提升策略与现场管理要点,再对照规格区间与适配条件。
5米半硬质定型卡箍固定段的技术特性与材料基础
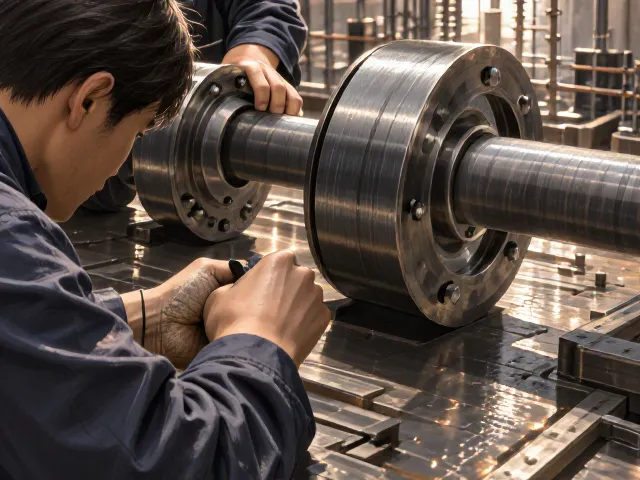
半硬质定型卡箍固定段通常采用高强度不锈钢或耐腐蚀合金材料制成,其核心优势在于预设的弯曲半径与长度标准化。5米这一特定长度设计,旨在平衡运输便捷性与现场安装的连续性,减少接头数量从而降低潜在泄漏风险。材料表面往往经过钝化处理或涂覆防腐涂层,以应对潮湿、酸碱等复杂工业环境,确保在长期服役过程中保持结构完整性。这种定型特性意味着卡箍在出厂前已通过模具成型,无需现场二次加工即可保持形状稳定,为管道系统提供均匀的径向压力分布。
在微观结构层面,固定段内部的加强筋或波纹设计显著提升了抗变形能力。当紧固螺栓施加扭矩时,半硬质材料能够产生适度的弹性形变,紧密贴合管道外壁,同时避免应力集中导致的管道损伤。这种材料力学特性使其特别适用于需要频繁维护或存在轻微振动的流体输送场景。标准化的5米长度不仅便于仓储管理,也简化了库存盘点流程,使得工程人员能够快速估算所需材料总量,减少因尺寸不合造成的浪费。
标准化安装流程与关键操作规范
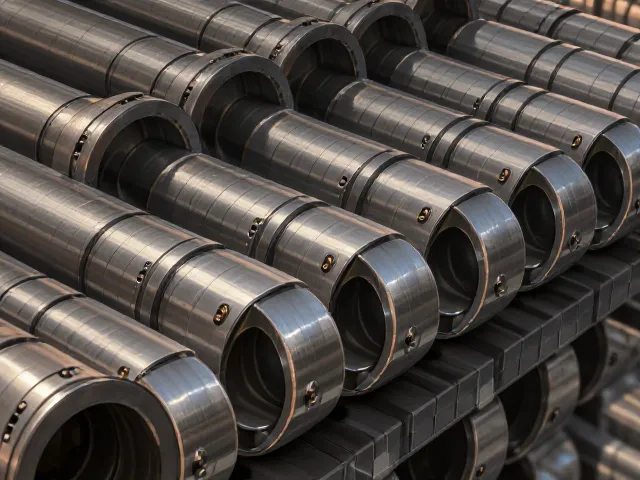
安装半硬质定型卡箍固定段前,需对管道表面进行彻底清理,去除油污、锈迹及尖锐毛刺,确保接触面平整。将固定段沿管道轴向滑动至预定位置,注意观察预制的标记线或定位孔,以保证间距符合设计规范。随后,使用专用扭矩扳手对称拧紧连接螺栓,遵循对角线顺序逐步施力,直至达到制造商规定的扭矩值。这一过程需避免单侧过度紧固,以防卡箍变形或管道局部受压过大。安装过程中,应保持卡箍主体与管道轴线平行,防止因偏斜导致受力不均。
紧固完成后,需进行初步的外观检查与密封性验证。重点观察卡箍接缝处是否严密,有无明显缝隙或错位现象。对于高压或高危介质管道,建议配合无损检测手段,如超声波测厚或目视内窥镜检查,确认内部密封垫圈未发生位移或损坏。在振动频繁的区域,可额外加装防松垫片或使用螺纹锁固剂,增强连接的可靠性。整个安装过程应记录关键参数,包括环境温度、紧固扭矩值及操作人员信息,以便后续追溯与维护。
施工效率提升策略与现场管理要点
采用5米半硬质定型卡箍固定段能显著缩短现场作业时间,其预制特性减少了切割、打磨及焊接工序。施工团队可在工厂内完成大部分预处理工作,现场仅需进行定位与紧固,从而降低对高空作业或复杂机械设备的依赖。为进一步提升效率,建议在施工前进行模拟预装配,验证卡箍与管道及附件的兼容性。同时,优化物流配送计划,确保材料按需分批进场,避免现场堆积造成的空间拥挤与管理混乱。
现场管理需重点关注人员培训与安全防护。操作人员应熟悉卡箍的结构特点及紧固技巧,避免因操作不当导致材料损坏或安装失败。配备合适的个人防护装备,如防滑手套、护目镜及安全帽,确保作业安全。对于长距离管道铺设,可采用分段预制、集中安装的模式,提高整体施工进度。此外,建立实时质量监控机制,对每段卡箍的安装状态进行记录与反馈,及时发现并纠正偏差,确保工程整体质量符合标准要求。