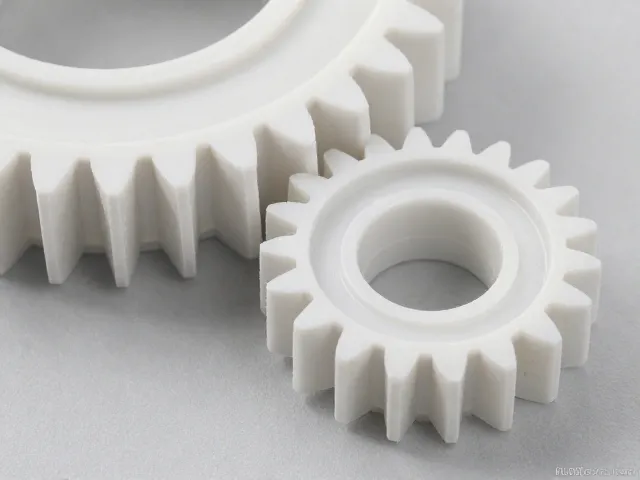
工程塑料齿轮齿形角度对接触应力分布的影响机制
工程塑料在传动系统中的应用日益广泛,其核心优势在于自润滑特性与降噪能力,但材料本身的弹性模量较低导致抗变形能力弱于金属齿轮。齿形角度,特别是压力角的选择,直接决定了轮齿在啮合过程中的受力状态。标准20度压力角在大多数工况下能提供较好的综合性能,但在高负载场景下,增大压力角至25度或28度可以显著增加齿根厚度,从而提升弯曲强度。然而,过大的压力角会增加径向分力,加剧轴承负荷并可能引发更高的滑动摩擦系数,这对塑料材料的耐热性提出了更严峻的挑战。
通过有限元分析软件进行的应力模拟显示,优化后的修形齿形能够有效降低齿面接触峰值应力。例如,在聚甲醛(POM)材质的齿轮设计中,采用微凸度修形配合特定压力角,可将接触应力集中区域从齿顶边缘转移至齿面中部。这种应力分布的均匀化不仅减少了局部过热导致的塑性变形风险,还延缓了磨损起始点。实际测试数据表明,经过齿形优化的POM齿轮在连续运行1000小时后,齿面磨损量比未修形标准齿轮降低了约15%,这验证了几何参数优化在延长初期寿命方面的关键作用。
表面硬化工艺对塑料齿轮耐磨性的提升路径
传统金属齿轮的表面硬化技术如渗碳淬火并不适用于大多数工程塑料,因为高温会破坏聚合物分子链结构。针对塑料齿轮,表面硬化主要依赖于物理气相沉积(PVD)或化学气相沉积(CVD)技术,以及添加固体润滑改性层。二硫化钼(MoS2)或聚四氟乙烯(PTFE)涂层的引入,能够在齿面形成低摩擦系数的保护膜,显著减少粘着磨损。这类涂层通常厚度控制在1至5微米之间,过厚可能导致涂层剥落,过薄则无法提供足够的润滑保护。
实验数据显示,经过PVD涂层处理的聚醚醚酮(PEEK)齿轮,在干摩擦工况下的摩擦系数可从未经处理的0.35降至0.15左右。在相同负载和转速条件下,涂层齿轮的磨损率下降了近40%。此外,激光表面重熔技术也被用于部分高性能塑料齿轮,通过快速加热和冷却改变表层结晶度,提高表面硬度而不改变基体韧性。这种工艺特别适用于高温环境下的应用,如汽车引擎舱内的附件驱动齿轮,能够在120摄氏度的环境下保持稳定的机械性能。
齿形与硬化工艺的协同优化策略
单一维度的优化往往难以达到最佳效果,齿形设计与表面处理的协同作用至关重要。在确定最佳压力角后,需结合表面涂层的摩擦特性重新评估啮合效率。例如,当采用低摩擦系数的涂层时,可以适当减小压力角以降低滑动速度,从而减少因摩擦生热导致的温度升高。这种协同设计需要在材料热膨胀系数与涂层附着力之间找到平衡点,避免因热应力差异导致涂层早期失效。
实际工程应用中,某自动化设备制造商通过联合优化齿形修形与DLC(类金刚石碳)涂层,成功解决了高速轻载工况下的点蚀问题。该案例中,齿轮转速达到15000转/分钟,传统设计出现频繁的表面疲劳剥落。通过引入变齿厚设计与纳米级DLC涂层,齿轮在累计运行5000小时后仍未出现明显磨损迹象。这一结果证实了几何精度与表面性能的耦合优化能够突破单一材料性能的限制,实现寿命的显著提升。
工艺参数控制与质量检测标准
表面硬化工艺的成功实施依赖于严格的参数控制,包括沉积温度、真空度及气体流量等。以PVD涂层为例,基底温度通常需控制在150至200摄氏度之间,以确保涂层致密性与附着力。温度过高会引发塑料基体软化,温度过低则导致涂层结合力不足。此外,涂层前的表面清洗工艺同样关键,任何微小的油污或颗粒残留都可能导致涂层缺陷,成为磨损起始源。
质量检测环节需结合微观形貌分析与宏观性能测试。扫描电子显微镜(SEM)可用于观察涂层微观结构,评估是否存在针孔或裂纹。摩擦磨损试验机则用于模拟实际工况,记录摩擦系数变化曲线与磨损量。行业标准如ISO 6336提供了齿轮承载能力的计算基础,但针对塑料齿轮的特殊性,还需参考VDI 2736等塑料齿轮设计规范。通过建立完整的工艺数据库,企业可以针对不同材料(如尼龙、POM、PEEK)制定标准化的优化流程,确保产品一致性与可靠性。