正文按 4 节整理,先看工程塑料研磨头的特性与应用场景、碳纤维增强塑料研磨头的结构优势与力学表现、陶瓷研磨头的硬度特性与耐磨极限,再对照规格区间与适配条件。
工程塑料研磨头的特性与应用场景
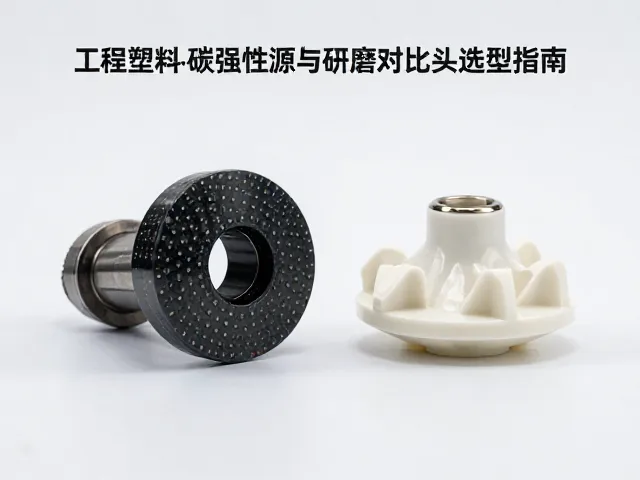
工程塑料研磨头通常由聚四氟乙烯(PTFE)、聚醚醚酮(PEEK)或高密度聚乙烯(HDPE)等高分子材料制成,这类材料具备极低的摩擦系数和优异的化学惰性。在精密加工领域,其最大的优势在于不会引入金属离子污染,因此广泛应用于半导体晶圆抛光、光学镜片清洗以及生物医药设备的表面处理。由于材料本身具有一定的弹性,工程塑料研磨头在接触工件表面时能产生柔和的缓冲效果,有效避免了对脆性材料如玻璃、陶瓷或硬质合金造成微裂纹或崩边损伤。
尽管工程塑料在软性抛光和清洗环节表现优异,但其耐磨性和切削效率存在天然局限。在长时间高负荷运转下,塑料材质容易发生磨损变形,导致加工精度下降。此外,部分工程塑料在高温环境下会出现软化现象,限制了其在需要快速去除材料或产生大量热量的粗磨工序中的应用。因此,这类研磨头更适合作为精加工阶段的辅助工具,用于去除细微划痕或进行最终表面的光洁度提升,而非承担主要的材料去除任务。
碳纤维增强塑料研磨头的结构优势与力学表现
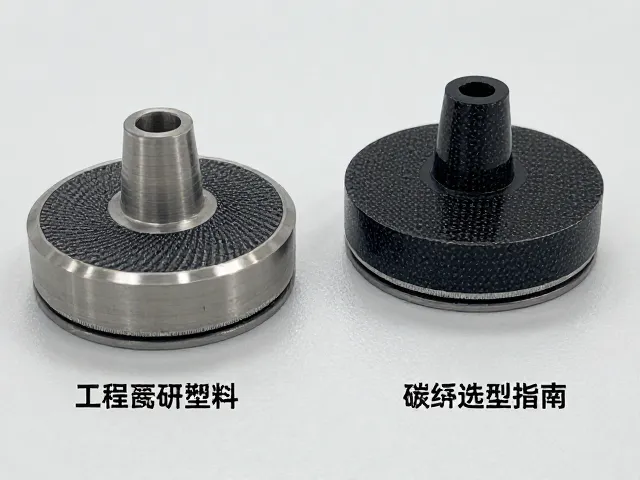
碳纤维增强塑料(CFRP)研磨头通过将碳纤维编织物嵌入环氧树脂或乙烯基酯树脂基体中,实现了高强度与轻量化的完美结合。这种复合材料具有极高的比强度和比模量,能够在保证研磨头刚性的同时大幅减轻整体重量,从而降低高速旋转时的离心力负荷,提升设备的运行稳定性。在航空航天零部件制造、精密模具加工以及高端医疗器械生产场景中,CFRP研磨头因其优异的抗疲劳性能和尺寸稳定性,成为替代传统金属研磨工具的重要选择。
除了力学性能突出,碳纤维材料的导电性和导热性也为特定工艺提供了便利。在需要静电消散的电子元件加工中,CFRP研磨头能有效导出积聚的静电荷,防止静电吸附灰尘或损坏敏感元件。同时,其良好的导热性有助于将研磨过程中产生的热量迅速散发,避免局部过热导致工件热变形。然而,碳纤维复合材料在受到冲击时可能出现层间剥离或纤维断裂,因此在选型时需严格评估加工过程中的冲击载荷,并配合适当的夹具固定方式以确保安全。
陶瓷研磨头的硬度特性与耐磨极限
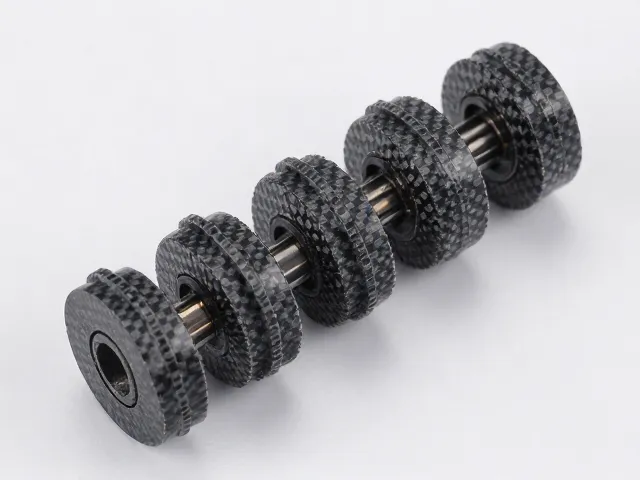
氧化锆、氧化铝或氮化硅等先进陶瓷材料制成的研磨头,以其极高的硬度和化学稳定性著称。陶瓷的莫氏硬度通常远高于金属和普通塑料,使其能够高效处理高硬度材料,如碳化硅、蓝宝石、石英玻璃以及某些特种合金。在超精密光学元件制造、半导体封装基板加工以及硬质合金刀具修磨领域,陶瓷研磨头能够提供极高的尺寸精度和表面完整性,且在使用过程中几乎不发生磨损,保证了长期加工的一致性。
陶瓷材料的另一大优势是耐腐蚀性和耐高温性。它能在强酸、强碱等恶劣化学环境中保持结构稳定,适用于湿法研磨或化学机械抛光(CMP)工艺。同时,陶瓷研磨头在高温下不会发生软化或变形,适合高速干磨或高温环境下的连续作业。然而,陶瓷固有的脆性是其主要短板,在受到侧向力或冲击载荷时极易发生破碎,因此在使用时必须确保工件装夹稳固,并严格控制进给速度和切削深度,以避免因应力集中导致的意外断裂。
基于加工需求的材料选型逻辑
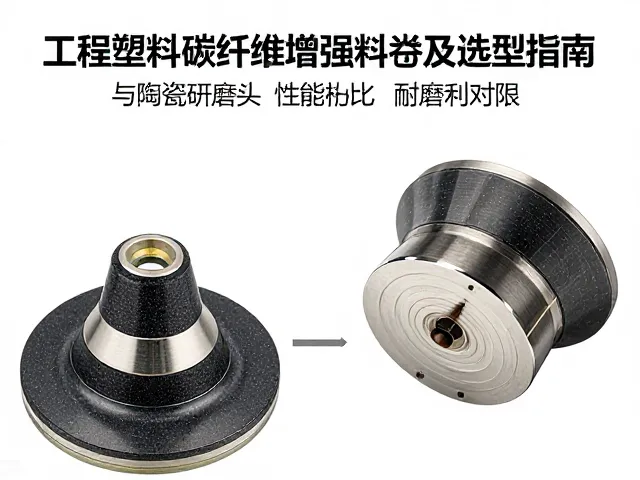
选择研磨头材料时,首要考量因素是工件的材质硬度与表面完整性要求。对于软质材料如铝、铜、塑料或软钢,工程塑料研磨头因其低损伤特性成为首选,能够有效避免表面划伤和嵌入污染物。当加工对象为高硬度但脆性大的材料,如玻璃、陶瓷或半导体晶圆时,需权衡切削效率与破损风险。若追求极高的表面光洁度且允许较长的加工时间,陶瓷研磨头能提供稳定的微观切削效果;若对效率要求较高且工件韧性较好,碳纤维增强塑料研磨头则在刚性与轻量化之间提供了良好的平衡。
其次,工艺环境参数如冷却方式、转速及负载类型也是关键决策依据。湿法研磨且涉及强腐蚀性化学试剂时,工程塑料和陶瓷均表现出色,但需确认塑料材质的耐化学性等级。高速旋转且对振动敏感的设备,碳纤维增强塑料的低惯性优势更为明显。对于需要极高精度且负载稳定的精密磨削,陶瓷研磨头的刚性优势得以发挥。此外,还需考虑研磨头的预期使用寿命与维护成本,陶瓷虽初始投入较高,但因其几乎不磨损,长期来看在连续生产中更具经济性,而工程塑料则适合低频、高精度的间歇性作业。