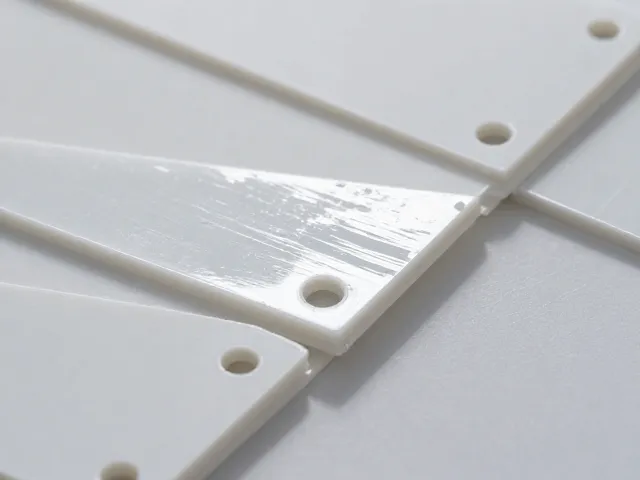
工程塑料件去毛刺工艺对边缘光洁度的关键影响
工程塑料在注塑成型过程中,由于模具分型面配合间隙、浇口设计或注射压力波动,极易在零件边缘产生飞边、毛刺或毛头。这些微观或宏观的缺陷不仅影响装配精度,更会成为应力集中点,导致零件在后续使用中发生断裂或密封失效。传统的机械打磨方式虽然能去除毛刺,但往往伴随表面划伤、尺寸超差以及粉尘污染等问题,难以满足高精密电子连接器或汽车内饰件对表面光洁度的严苛要求。因此,采用物理或化学协同的去毛刺技术成为提升边缘质量的核心环节。
物理去毛刺技术中,振动研磨与喷砂处理是应用较为广泛的两种手段。振动研磨通过研磨石与零件在振动槽内的相对摩擦,利用研磨石的棱角切削掉毛刺尖端,同时实现倒角与抛光效果。该工艺参数需根据塑料材质硬度进行精确调整,例如对于ABS或PC材料,通常选用陶瓷研磨石配合中性研磨液,转速控制在40-60转/分钟,时间维持在20-40分钟,以避免过度磨损导致零件尺寸偏差。喷砂处理则利用压缩空气驱动细微磨料冲击表面,适用于结构复杂、内部腔体较多的零件,能有效清理难以触及区域的残留物,但需严格控制气压与磨料粒径,防止对塑料基材造成不可逆的凹坑损伤。
防锈油清洗工艺在工程塑料防腐保护中的实际应用
工程塑料虽具备 inherent 的耐腐蚀特性,但在特定工况下,如长期暴露于高湿度环境或接触腐蚀性介质时,其表面仍可能吸附油污、脱模剂残留或外界污染物,进而影响涂层的附着力或导致基材老化。防锈油清洗并非单纯为了“防锈”,而是通过溶剂型或水基清洗剂去除表面有机污染物,并在清洗后形成一层极薄的保护膜,以隔绝空气与水分。这一过程对于后续进行电镀、喷涂或粘接处理的工程塑料件尤为关键,确保界面结合的纯净度与稳定性。
清洗工艺的选择需严格匹配塑料的化学相容性。对于聚碳酸酯(PC)、聚酰胺(PA)等易受有机溶剂侵蚀的材料,严禁使用强极性溶剂如丙酮或二甲苯,以免引发应力开裂或表面雾化。工业实践中,常采用改性醇类或专用水性清洗配方,这类清洗剂表面张力低,渗透性强,能有效剥离微观孔隙中的油污。清洗后的干燥环节同样重要,通常采用热风循环干燥或真空干燥,温度控制在60-80摄氏度区间,避免高温导致塑料变形。清洗后的零件表面接触角测试显示,经优化清洗工艺处理的表面,其亲水性显著提升,为后续防腐涂层的均匀铺展奠定基础。
工艺协同对提升零件综合性能的机理分析
去毛刺与清洗并非孤立工序,二者在提升工程塑料件整体性能上存在显著的协同效应。毛刺的存在会阻碍清洗液与基体的充分接触,形成清洗盲区,导致局部污染物残留,进而削弱防腐保护膜的连续性。反之,若清洗不彻底,残留的脱模剂会在毛刺根部形成隔离层,阻碍去毛刺工具的有效切削,导致毛刺去除不净或表面粗糙度不均。因此,优化工艺顺序至关重要,通常建议先进行去毛刺处理,消除几何缺陷,再进行深度清洗,以去除加工过程中产生的微粒与油污,确保最终表面的洁净度与几何精度达到一致。
从微观结构角度看,良好的边缘光洁度能够减少应力集中系数,提升零件的疲劳寿命。研究表明,经过精细去毛刺与清洗处理的PA66齿轮,在连续运转测试中,其磨损率比未处理组降低约15%-20%。同时,洁净的表面有助于防腐涂层与基材形成更强的物理吸附甚至化学键合,延长防腐层的使用寿命。这种协同作用不仅体现在外观质量的提升,更体现在功能可靠性的增强,使得工程塑料件能够在更恶劣的环境中保持稳定性能,满足高端制造领域对零部件寿命与一致性的要求。