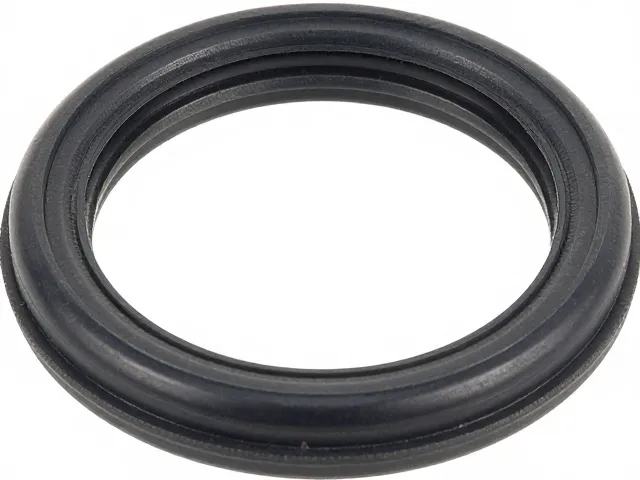
正文按 3 节整理,先看突破传统限制:邻苯增塑剂替代方案的技术演进、循环经济驱动:可回收橡胶材料的工艺创新、精密工程保障:压力平衡技术在动态密封中的应用,再对照规格区间与适配条件。
突破传统限制:邻苯增塑剂替代方案的技术演进
工业密封领域长期面临环保法规趋严与材料性能平衡的双重挑战,其中邻苯二甲酸酯类增塑剂因潜在的环境与健康风险,正逐步被全球主流标准限制使用。现代橡胶配方技术通过引入非邻苯类增塑体系,如柠檬酸酯或聚酯类化合物,有效解决了传统材料在低温脆性与耐老化性能之间的权衡难题。这种技术路径不仅满足了RoHS及REACH等严苛法规对特定物质限量的要求,更在分子层面优化了橡胶网络结构,使得密封圈在保持高弹性的同时,显著降低了挥发性有机化合物的释放风险。
材料科学的进步使得无邻苯配方不再仅仅是一种合规手段,而是成为提升产品全生命周期价值的核心要素。通过精确控制交联密度与填料分散度,新型配方能够在极端温度区间内维持稳定的物理机械性能。实验数据表明,经过优化的非邻苯橡胶配方在70℃×24h热空气老化测试后,硬度变化率控制在±5 Shore A以内,拉伸强度保留率高于85%,这直接证明了其在复杂工况下的可靠性。这种基于化学结构改良而非简单添加稳定剂的技术路线,为高端制造业提供了更为纯净且稳定的密封解决方案。
循环经济驱动:可回收橡胶材料的工艺创新
随着资源循环理念的深入,传统硫化橡胶难以降解的特性成为行业痛点,可回收橡胶技术的突破为密封件行业开辟了新的可持续发展路径。通过开发动态硫化热塑性弹性体(TPV)或采用可逆交联技术,橡胶材料在保持传统硫化胶优异密封性能的同时,实现了在特定溶剂或高温剪切条件下的解聚与重塑。这一过程打破了“一次成型、永久废弃”的传统模式,使得废旧密封圈能够经过清洗、破碎、再造粒后,重新投入生产流程,大幅降低了原材料消耗与废弃物处理成本。
可回收橡胶的实际应用依赖于精密的加工工艺控制,以确保再生料与原胶料的性能一致性。在挤出成型过程中,通过引入在线监测与反馈系统,精确调控温度曲线与剪切速率,有效避免了再生颗粒在二次加工中出现的性能衰减。行业内的实测案例显示,采用高比例再生橡胶配比的密封制品,其压缩永久变形指标仍能符合ISO 3767标准中对于中等应力条件下的要求。这种技术不仅减少了石油基原料的依赖,更在供应链层面构建了闭环回收体系,体现了材料选择与环境责任的深度结合。
精密工程保障:压力平衡技术在动态密封中的应用
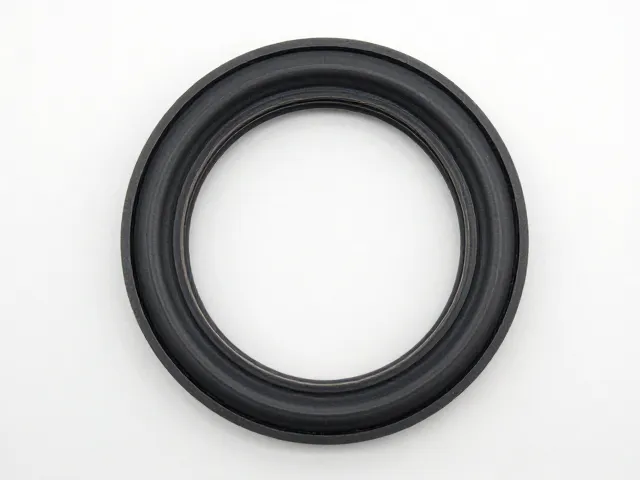
在高压流体传输系统中,密封圈的失效往往源于局部应力集中导致的挤出破坏或密封面磨损,压力平衡技术通过优化密封结构设计,从力学角度提升了系统的稳定性。该技术利用密封件自身的几何形状变化或辅助支撑环,在介质压力作用下自动调整接触应力分布,确保密封界面在不同压力波动下始终保持均匀接触。例如,在往复运动密封中,采用带支撑环的U型或Y型截面设计,能够有效抵抗高压下的唇口翻边现象,防止密封材料被挤入配合间隙。
压力平衡机制的核心在于对流体动力学的精准模拟与结构响应分析。通过有限元分析软件对密封界面进行多物理场耦合仿真,工程师能够预测在不同工况下的应力峰值区域,并据此优化唇口角度与预压缩量。实际应用数据显示,引入压力平衡设计的密封圈在峰值压力超过10MPa的工况下,使用寿命较传统结构延长了30%以上。这种基于力学原理的结构创新,减少了对材料本身强度的过度依赖,使得密封系统在恶劣工况下仍能保持长期的密封完整性,降低了因泄漏导致的停机风险与维护成本。