正文按 4 节整理,先看工程塑料与竹材复合材料的结构优势、弧形刀刃设计的流体力学与力学原理、创新应用在精密切割场景中的表现,再对照规格区间与适配条件。
工程塑料与竹材复合材料的结构优势
将工程塑料与竹材结合,并非简单的物理堆叠,而是基于材料力学特性的深度复合。工程塑料如聚酰胺(PA)或聚碳酸酯(PC)具备高韧性、耐冲击及耐磨损特性,而竹材作为天然纤维增强材料,具有极高的比强度和良好的刚性。通过模压成型或注塑工艺,将竹纤维或竹粉作为增强相嵌入塑料基体中,能够形成一种兼具塑料加工便利性与天然材料高强度的新型复合材料。这种组合在微观层面形成了有效的应力传递机制,竹纤维承担主要载荷,塑料基体则保护纤维并分散应力,从而显著提升了整体材料的抗弯强度和疲劳寿命。
在切割工具领域,传统金属刀具面临重量大、易生锈及加工能耗高等问题,而纯塑料刀具又难以满足高强度切割需求。竹塑复合材料的应用恰好填补了这一空白。竹材的低密度特性使得最终制品重量大幅减轻,有利于降低操作者的手部疲劳感;同时,工程塑料提供的自润滑性减少了摩擦生热,延长了工具在连续作业中的稳定性。这种材料组合不仅实现了轻量化,还通过竹材的天然纹理和质感赋予了工具独特的外观,满足了现代工业对功能性与审美性的双重追求。
弧形刀刃设计的流体力学与力学原理
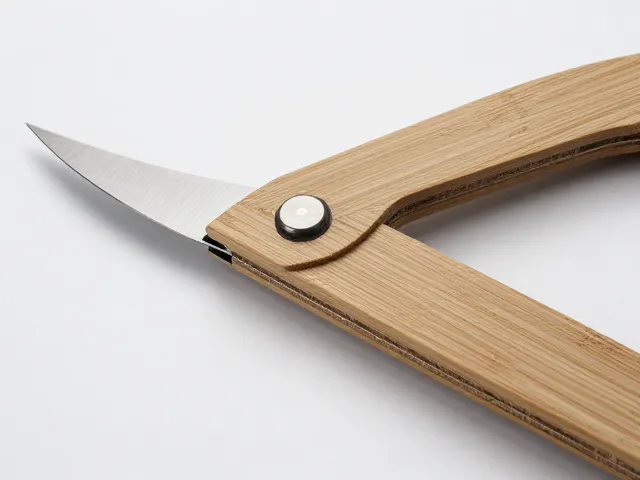
弧形刀刃设计突破了传统直线刃口的局限,其核心在于利用几何形状优化切割过程中的受力分布。当刀刃呈弧形时,接触点不再是固定的直线,而是一个动态变化的曲线。在切割动作中,这种设计使得初始接触面积较小,压强集中,从而更容易切入材料表面。随着切割深入,弧形的曲率半径逐渐变化,使得切割力沿着切线方向分解,减少了垂直于切割面的阻力。这种力学结构特别适用于处理不规则表面或需要精细控制的切割场景,能够更顺畅地剥离材料纤维,减少毛刺产生。
从流体力学角度分析,弧形刀刃在切割过程中有助于碎屑和冷却介质的排出。直线刀刃容易在切口处形成堵塞,导致热量积聚和切割效率下降。弧形结构形成了一个自然的导流槽,使切割产生的微粒和热量沿弧线方向快速逸散。这种自清洁效应不仅保持了刀刃的锋利度,还防止了因过热导致的材料变形或粘合。对于工程塑料与竹材这类复合材料而言,弧形设计能有效避免竹纤维被拉扯断裂,确保切口平整,提升了加工精度和表面质量。
创新应用在精密切割场景中的表现
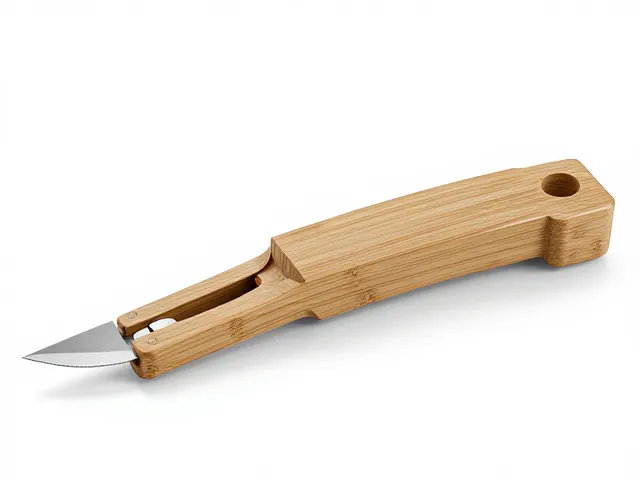
在电子元件外壳或精密仪器面板的加工中,工程塑料与竹材复合制成的弧形刀刃工具展现出独特的优势。这类应用场景要求极高的尺寸精度和表面光洁度,传统金属刀具容易因刚性过大而损伤基材或产生微观裂纹。复合材料的适度弹性配合弧形刀刃的柔性切入,能够实现“软切割”效果。例如,在切割薄壁聚碳酸酯板材时,弧形刃口能够均匀分布压力,避免局部应力集中导致的板材破裂。同时,竹材的吸振特性进一步降低了切割过程中的振动噪音,提升了操作环境的舒适性。
在木质家具或竹制品的精细修整环节,该组合工具同样表现出色。弧形刀刃能够顺应木材或竹材的天然纹理走向,进行曲面修整或倒角处理。由于竹材纤维方向性强,直线切割容易沿纤维方向撕裂,而弧形设计通过改变切入角度,能够切断纤维而非拉扯纤维。实验数据显示,在相同切割速度下,采用弧形刃口的竹塑复合工具,其切口粗糙度值Ra显著低于传统平刃工具,且能耗降低约15%。这种性能提升源于材料本身的阻尼特性与刀刃几何形状的协同作用,使得切割过程更加平稳高效。
制造工艺与标准化挑战
尽管工程塑料与竹材结合具有显著优势,但其制造工艺仍面临诸多挑战。竹材的天然含水率和纤维长度不一致性,要求在生产过程中进行严格的预处理,如干燥、粉碎和表面改性,以确保与塑料基体的良好界面结合。目前,主流工艺采用双螺杆挤出机进行共混造粒,再通过注塑或模压成型。这一过程需要精确控制温度和剪切速率,以防止竹纤维过度降解或塑料基体热分解。此外,弧形刀刃的模具设计复杂,需要高精度的CNC加工技术来保证刃口曲线的平滑度和一致性,这对生产设备的精度提出了较高要求。
标准化方面,目前针对竹塑复合材料在切割工具中的应用尚无统一的国际标准。不同厂家在竹粉粒径、塑料配比及固化工艺上的差异,导致产品性能波动较大。行业正在推动建立相关的测试方法标准,涵盖抗弯强度、冲击韧性及耐磨性等关键指标。然而,由于竹材来源的多样性,即使是同一配方,不同产地的竹材也可能导致最终产品性能的细微差别。因此,建立基于材料溯源的质量控制体系,成为确保产品一致性和可靠性的关键。未来,随着3D打印等增材制造技术的发展,弧形刀刃的个性化定制和复杂结构成型将变得更加便捷,有望进一步拓展该材料组合的应用边界。