材料特性与基础物理性能差异
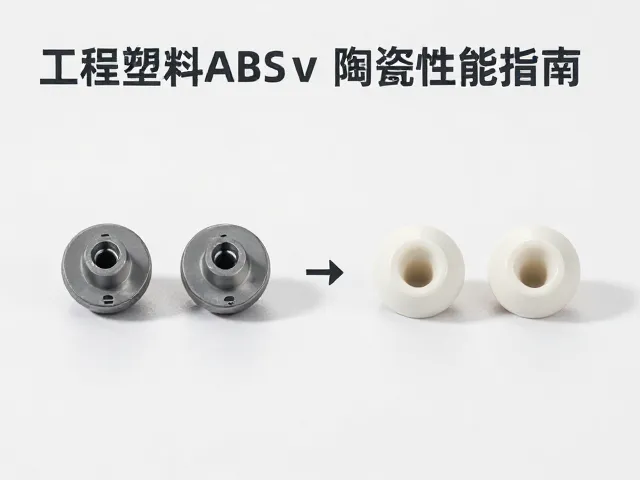
工程塑料ABS(丙烯腈-丁二烯-苯乙烯共聚物)与陶瓷研磨头在分子结构及物理形态上存在显著区别。ABS作为一种热塑性聚合物,具备较高的冲击强度和良好的加工流动性,其密度通常在1.04-1.06 g/cm³之间,质地相对轻盈且易于通过注塑成型制造复杂几何形状的部件。相比之下,陶瓷研磨头多采用氧化铝(Al₂O₃)或氧化锆(ZrO₂)等无机非金属材料,密度普遍高于2.5 g/cm³,部分高性能氧化锆陶瓷密度可达6.0 g/cm³左右,这种高密度特性赋予了其极高的硬度和耐磨性,莫氏硬度通常达到8-9级,远高于ABS塑料的3-4级。
在热稳定性方面,ABS的玻璃化转变温度约为105°C,熔点范围在217-243°C,长时间暴露于高温环境容易发生软化变形甚至分解,释放出刺激性气味。陶瓷材料则具有优异的热稳定性,氧化铝陶瓷的熔点超过2000°C,氧化锆陶瓷熔点约2715°C,且在高温下仍能保持结构稳定,不易发生热膨胀导致的尺寸变化。这种热性能差异决定了两者在不同温度工况下的适用边界,ABS适用于常温或中低温环境,而陶瓷研磨头能够承受研磨过程中因摩擦产生的局部高温。
机械强度与耐磨损表现对比
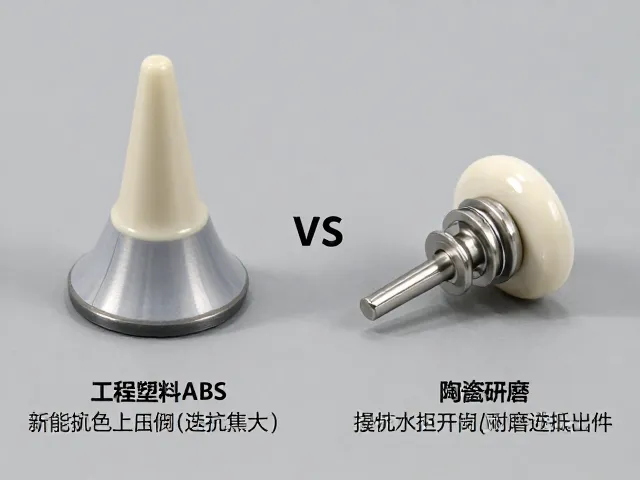
ABS材料的韧性主要来源于其中的丁二烯组分,使其在受到冲击时能够通过形变吸收能量,不易发生脆性断裂。然而,这种高韧性是以牺牲表面硬度和耐磨性为代价的。在长期摩擦工况下,ABS表面容易形成划痕,磨损率较高,不适合用于需要高精度保持或长时间连续作业的研磨场景。陶瓷研磨头凭借共价键和离子键结合的晶体结构,表现出极高的抗压强度和极低的磨损率,在相同工况下,其使用寿命通常比工程塑料高出数个数量级,能够维持长期的尺寸精度和表面光洁度。
从刚性模量来看,ABS的杨氏模量约为2.0-3.0 GPa,属于柔性材料范畴,受力时易产生弹性形变,这在需要刚性支撑的研磨应用中可能导致振动或精度损失。陶瓷材料的杨氏模量通常在200-400 GPa之间,刚性极强,受力变形极小,能够确保研磨过程中的稳定性。这种刚性差异使得陶瓷研磨头在高速旋转或高压接触下仍能保持轨迹准确,而ABS部件在类似条件下可能出现微变形,影响加工一致性。
化学稳定性与环境适应性
ABS材料对多种化学物质具有一定的耐受性,但并非完全惰性。它易受强酸、强碱及有机溶剂的侵蚀,例如丙酮、乙酸乙酯等溶剂会导致ABS表面溶解或应力开裂。在潮湿环境中,ABS吸水率较低(约0.2-0.4%),但仍需关注长期浸泡可能带来的轻微尺寸变化。陶瓷材料具有卓越的化学惰性,几乎不与酸碱发生反应,除氢氟酸和热浓碱外,对绝大多数化学试剂均表现出极高的耐腐蚀性,适合在腐蚀性介质或高洁净度要求的工业环境中使用。
在生物相容性方面,经过精细抛光的氧化锆陶瓷表现出优异的生物惰性,广泛用于医疗植入物领域,不会引起排异反应或释放有害物质。ABS虽然无毒,但在长期老化过程中可能析出少量添加剂,且其多孔结构(若存在微裂纹)可能滋生细菌,因此在食品接触或医疗植入等对卫生要求极高的场景中,陶瓷材料的优势更为明显。此外,陶瓷材料不老化、不变色,而ABS在紫外线长期照射下容易发生黄化和脆化,需添加稳定剂以延长户外使用寿命。
应用场景与选型逻辑
对于低负荷、非精密的清洁或抛光任务,ABS研磨头因其成本低廉、重量轻且具备缓冲作用,常被用于家用电器的内部清洁刷或初步去污工具。在需要快速更换、成本敏感且对精度要求不高的自动化产线中,ABS部件因其可大规模注塑生产的特性,成为经济型解决方案。这类应用场景通常涉及软性材质表面的处理,如塑料外壳去毛刺、木材表面粗磨等,ABS的韧性可避免对被加工表面造成过度损伤。
高精度加工、硬质材料研磨及严苛工业环境则首选陶瓷研磨头。在半导体晶圆切割、光学镜片抛光、医疗器械制造及航空航天部件表面处理中,陶瓷研磨头的高硬度和高刚性确保了微米级甚至纳米级的加工精度。特别是在需要耐腐蚀、耐高温或高洁净度的制药、化工及电子行业,陶瓷材料能够长期稳定工作而不引入污染。选型时需重点考量被加工材料的硬度、所需表面粗糙度以及工况中的温度与化学环境,若工况涉及高冲击或需缓冲保护,可考虑在陶瓷基体上包覆柔性材料,但纯陶瓷在耐磨与精度保持上具有不可替代性。