正文按 3 节整理,先看工程塑料厚型锯条与陶瓷研磨头的协同作业原理、高效切割打磨方案的技术参数与实施细节、应用场景与工艺优势分析,再对照规格区间与适配条件。
工程塑料厚型锯条与陶瓷研磨头的协同作业原理
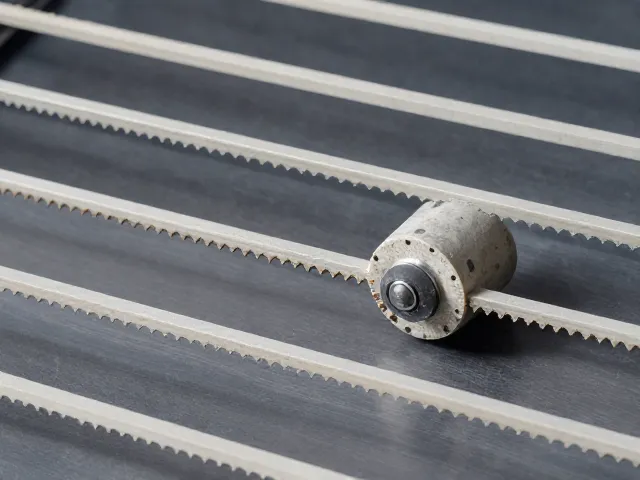
工程塑料因其高韧性、耐热性及化学稳定性,在工业制造中应用广泛,但这也导致其在切割过程中极易产生熔融粘连或毛刺。传统的金属锯条在面对厚型板材时,往往因排屑不畅导致热量积聚,进而引发材料变形或切口粗糙。此时,选用专为高分子材料设计的厚型锯条,通过优化齿形几何结构,能够显著提升切屑排出效率,减少摩擦生热。这种锯条通常采用较宽的基体设计,以增强刚性,防止在高速切割厚板时发生偏摆或振动,从而确保切割面的垂直度与平整度。
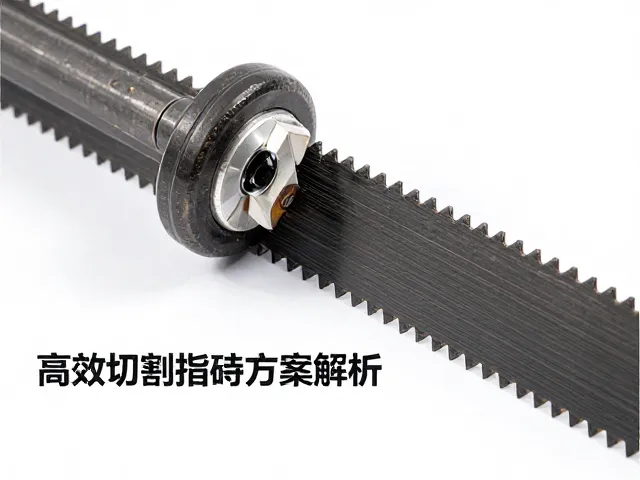
陶瓷研磨头则针对后续的精加工环节提供了关键支持。工程塑料切割后的边缘通常存在微观裂纹或残留毛刺,单纯依靠锯切难以达到精密装配要求。陶瓷研磨头凭借其高硬度和多孔结构,能够在去除多余材料的同时,避免对基体造成二次热损伤。当厚型锯条完成粗切后,陶瓷研磨头通过高速旋转产生的细微磨削作用,快速修整切口边缘,实现从粗糙切割面到光滑表面的过渡。这种组合方案并非简单的工具叠加,而是基于材料去除机理的互补:锯条负责高效去除主体材料,研磨头负责精细表面修复,二者在工艺流中形成紧密的逻辑闭环。
高效切割打磨方案的技术参数与实施细节
在实际操作层面,该方案的核心在于切削参数与工具的精准匹配。对于常见的ABS、PC或PEEK等厚型工程塑料,锯条的进给速度需根据材料厚度进行动态调整。过快的进给会导致锯条负荷过大,甚至引发断齿;过慢则可能因摩擦时间过长导致塑料软化。通常建议采用中低速进给配合高转速锯切,以利用离心力将切屑甩出。与此同时,陶瓷研磨头的转速应高于锯切转速,利用其高线速度实现微细磨削。研磨头的接触角度需严格控制,通常采用15至30度的倾角,以确保磨削力主要作用于边缘而非切割面,避免产生新的应力集中点。
冷却与除尘系统是保障该方案稳定运行的基础设施。工程塑料切割产生的碎屑细小且易吸附,若不及时清理,会干扰锯条齿槽的排屑空间,降低切割效率。因此,配套的气动吹扫装置需在切割点前方形成定向气流,实时清除切屑。对于高温敏感的塑料材料,还需引入低温冷却介质,但需避免液体直接接触高温锯条导致热应力破裂。陶瓷研磨头本身具有良好的散热性能,但在长时间连续作业下,仍需监控其温度变化,防止因过热导致结合剂失效或磨粒脱落。通过精确控制这些工艺参数,可以显著提升单次加工的成功率,减少因材料报废带来的成本损耗。
应用场景与工艺优势分析
该组合方案特别适用于医疗器械、电子外壳及汽车零部件的制造环节。在这些领域,工程塑料部件往往需要满足严格的尺寸公差和表面光洁度要求。例如,在医疗设备外壳的加工中,切口的光滑度直接影响组装密封性,而厚型锯条配合陶瓷研磨头的方案,能够在一次装夹中完成粗切与精修,减少二次定位带来的误差累积。相比传统的水刀切割,该方案在边缘锐度控制上更具优势;相比单纯的机械打磨,其效率提升了数倍,且避免了打磨粉尘对环境的污染。这种工艺灵活性使得生产线能够应对不同厚度、不同材质塑料的混合加工需求,提升了整体产能的适应性。
从经济性角度考量,该方案通过延长刀具寿命和降低废品率来实现成本优化。厚型锯条的耐用性显著高于薄型锯条,尤其在切割硬质工程塑料时,其抗磨损能力更强,更换频率大幅降低。陶瓷研磨头虽单价较高,但其自锐性强,磨损均匀,长期使用成本可控。更重要的是,由于切口质量高,后续无需进行大量的手工打磨或抛光工序,节省了人力成本和时间成本。对于大批量生产场景而言,这种高效的一体化解决方案能够缩短生产周期,加快产品上市速度,从而在激烈的市场竞争中占据先机。通过标准化的工艺参数库,企业可以快速复制成功经验,确保不同批次产品的一致性。