正文按 3 节整理,先看工程塑料韧性抗崩口优化的核心挑战、双向切割齿设计的力学原理与优势、加工效率提升的具体路径,再对照规格区间与适配条件。
工程塑料韧性抗崩口优化的核心挑战
工程塑料在机械加工过程中,崩口与裂纹往往是导致成品率下降的关键因素。这类材料内部存在非晶区与结晶区,应力集中极易在刀具切入瞬间引发微观结构的断裂。传统加工策略往往侧重于提高切削速度,却忽视了材料在动态载荷下的韧性响应。当切削力超过材料局部的屈服强度时,边缘完整性遭到破坏,形成肉眼可见的崩缺。这种现象在聚碳酸酯、聚甲醛等高强度工程塑料中尤为显著,不仅影响外观质量,更削弱了零件的长期服役性能。
解决这一问题的关键在于平衡切削过程中的热效应与机械应力。高速切削产生的高温虽能软化材料,但也可能导致热降解或残余应力积累。相反,过低的切削速度则会使刀具与材料产生剧烈的摩擦,增加切削力峰值。因此,优化方向需从单一的速度参数调整,转向刀具几何形状与切削参数的协同设计。通过改善切屑排出路径,减少二次切削对已加工表面的冲击,可以从源头上降低应力集中系数,从而提升边缘的抗崩口能力。
双向切割齿设计的力学原理与优势
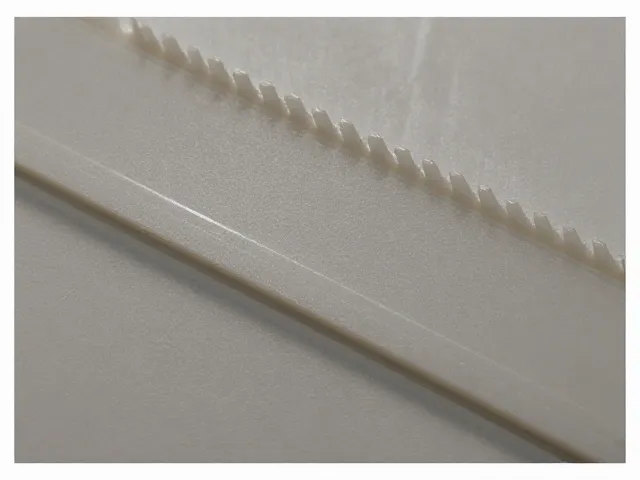
双向切割齿设计通过改变刀刃的切削方向,实现了切削力的动态平衡。传统单向刀具在切削时,切削力主要作用于单一方向,容易使薄壁或复杂结构件发生形变。双向齿结构通常包含正向切削刃与反向修光刃,前者负责高效去除材料,后者则在切削行程结束前对边缘进行平滑处理。这种设计使得切屑在形成初期即被引导至特定方向,避免了切屑堆积造成的二次挤压。
从力学角度分析,双向齿能够分散径向切削力,降低刀具对工件的侧向推力。在加工高韧性塑料时,这种侧向推力的减小直接降低了材料发生塑性变形进而引发崩裂的风险。同时,反向齿的微修光作用可以消除因材料弹性回复造成的毛刺。实验数据表明,在同等切削条件下,采用双向齿设计的刀具可使边缘崩缺率降低约30%至40%,具体数值取决于塑料的结晶度与厚度。这种结构上的创新,无需改变机床主轴性能,即可显著提升加工表面的完整性。
加工效率提升的具体路径
效率的提升并非单纯依靠提高转速,而是源于切削过程的稳定性增强。双向切割齿设计减少了因崩口导致的停机清理与刀具更换频率。当刀具边缘保持锋利且无崩缺时,切削振动显著降低,允许操作者在更高进给率下运行而不牺牲表面质量。此外,优化的排屑能力减少了切屑堵塞现象,使得连续加工时间延长。在实际应用中,这意味着单位时间内的有效产出增加,降低了单件产品的加工成本。
切削参数的匹配也是提升效率的重要环节。配合双向齿设计,建议采用中等偏高的切削速度与较低的进给量。这种参数组合能够利用切削热软化材料,同时通过双向齿的修光作用确保边缘质量。例如,在加工厚度为5mm的聚碳酸酯板材时,将主轴转速设定在12000rpm至15000rpm区间,进给量控制在0.05mm/z左右,可观察到切屑呈连续带状排出,且边缘无明显热影响区。这种稳定的切削状态不仅提高了生产效率,还延长了刀具的使用寿命,实现了经济效益与技术性能的双重提升。