基础化学结构与物理形态差异
工程塑料与丁腈橡胶在分子链结构上存在本质区别,这直接决定了它们宏观物理形态的差异。工程塑料通常由线性或支链型高分子聚合物组成,分子链间通过较强的范德华力或氢键相互作用,部分高性能品种如聚醚醚酮(PEEK)还包含刚性芳香环结构,使得材料在室温下呈现坚硬、刚性的固态特征。这类材料具有较高的玻璃化转变温度(Tg)和熔点,能够承受较高的机械负荷而不易发生永久形变。常见的工程塑料包括聚碳酸酯(PC)、聚甲醛(POM)和尼龙(PA),它们在未添加增塑剂的情况下,表现出显著的脆性或韧性平衡,适用于需要保持形状稳定性的应用场景。
相比之下,丁腈橡胶(NBR)属于合成橡胶的一种,其分子主链由丁二烯和丙烯腈共聚而成。橡胶分子链具有高度的柔顺性,且在常温下处于高弹态。为了获得实用的机械强度,丁腈橡胶必须经过硫化处理,形成三维网状交联结构。这种交联网络允许分子链在受力时发生大幅度伸展和卷曲,并在外力移除后迅速恢复原状。丁腈橡胶中的丙烯腈含量通常在18%至50%之间,含量的变化直接影响其极性、耐油性和硬度,但无论比例如何,其本质特征始终是具备高延伸率和低模量的弹性体,这与工程塑料的刚性结构形成鲜明对比。
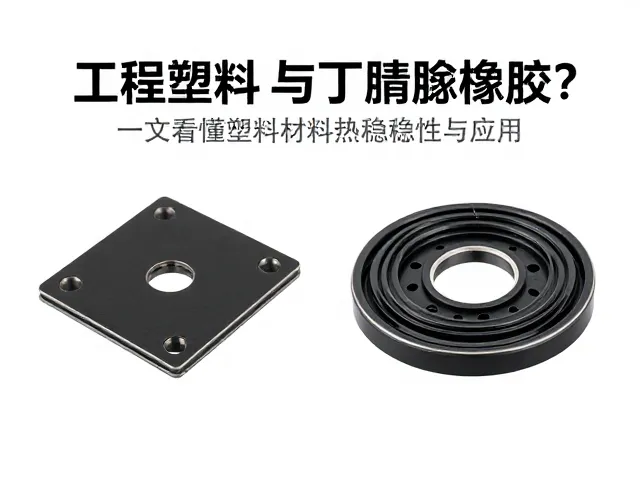
机械性能与热稳定性对比
在机械性能方面,工程塑料以高刚性、高强度和高耐磨性著称,其拉伸模量通常在1-4 GPa之间,远高于橡胶材料。例如,增强聚酰胺66(PA66)的拉伸强度可达80-100 MPa,且尺寸稳定性好,吸湿膨胀系数较低,适合制造精密齿轮、轴承保持架等需要低摩擦系数和高耐磨性的部件。工程塑料的热变形温度(HDT)普遍较高,未增强的尼龙66 HDT约为70-80°C,而添加30%玻璃纤维后,HDT可提升至250°C以上,使其能够在较高温度的环境中保持结构完整性。
丁腈橡胶的机械性能则侧重于弹性恢复和密封能力,其拉伸强度通常在10-25 MPa范围内,远低于工程塑料,但断裂伸长率可超过300%。丁腈橡胶的硬度范围广泛,从邵氏A 40度到邵氏A 90度不等,通过调整配方可以满足从柔软密封条到硬质油封的不同需求。在热稳定性方面,丁腈橡胶的长期使用温度一般不超过100°C,短时耐受温度约为120-130°C,超过此温度会导致交联网络降解或硬化,从而丧失弹性。相比之下,工程塑料在更高温度下仍能保持力学性能,但在极端高温下可能发生热氧化降解或熔融。
耐化学介质与环境适应性
工程塑料对多种化学介质具有优异的耐受性,尤其是聚四氟乙烯(PTFE)和聚偏氟乙烯(PVDF)对强酸、强碱和有机溶剂表现出极强的惰性。聚甲醛(POM)和聚碳酸酯(PC)在油类、脂肪烃和醇类环境中表现稳定,但在强氧化性酸或某些极性溶剂中可能发生溶解或应力开裂。工程塑料的吸水性因材料而异,尼龙类材料易吸收水分导致尺寸变化和力学性能下降,需在使用前进行干燥处理;而聚苯硫醚(PPS)和聚醚醚酮(PEEK)几乎不吸水,适合在潮湿或水下环境中长期工作。
丁腈橡胶的主要优势在于其优异的耐油性,这是由其分子链中的极性氰基(-CN)决定的。丙烯腈含量越高,耐油性越好,因此丁腈橡胶广泛应用于石油基液压油、燃油和润滑油系统中。然而,丁腈橡胶对臭氧、紫外线和极性溶剂(如酮类、酯类、氯代烃)的耐受性较差,长期暴露会导致表面龟裂或溶胀。此外,丁腈橡胶在低温环境下会变硬,其玻璃化转变温度约为-40°C至-10°C(取决于丙烯腈含量),限制了其在严寒环境中的应用,而部分工程塑料如聚碳酸酯在-40°C下仍能保持良好的冲击强度。
典型工业应用场景解析
在汽车工业中,工程塑料常用于制造发动机周边部件、进气歧管、燃油箱和内饰结构件。例如,聚酰胺(PA)因其耐热性和机械强度被广泛用于制造涡轮增压器进气管,替代金属部件以减轻重量。聚碳酸酯/ABS合金则用于制造仪表盘骨架和车门内饰板,兼顾美观与结构支撑。这些应用要求材料在高温、振动和化学腐蚀环境下保持长期稳定,工程塑料的刚性特性使其成为理想选择。
丁腈橡胶在汽车工业中主要应用于密封和减震领域。发动机油底壳垫片、曲轴前后油封、燃油管路软管以及变速箱密封件均大量使用丁腈橡胶。这些部件需要承受动态压力、高温油液腐蚀以及频繁的形变,丁腈橡胶的弹性密封能力能够有效防止泄漏。此外,丁腈橡胶还用于制造汽车悬挂系统的衬套,利用其阻尼特性吸收振动和噪音,提升驾乘舒适性。在这些场景中,材料的弹性恢复能力和耐介质老化性能是关键考量指标。
加工工艺与成型特性
工程塑料的加工工艺多样,主要包括注塑成型、挤出成型和吹塑成型。注塑成型是工程塑料最常用的加工方式,适用于制造形状复杂、尺寸精度高的零件。加工过程中需严格控制熔体温度、模具温度和注射压力,以避免内应力集中或翘曲变形。例如,聚甲醛(POM)具有结晶性,冷却速度快,需预热干燥以防止水解;而聚碳酸酯(PC)为非结晶材料,对水分敏感,必须在80°C以上烘干数小时。工程塑料的成型收缩率较低,通常在0.2%-0.7%之间,有利于保持产品尺寸精度。
丁腈橡胶的加工工艺以模压成型、压延成型和挤出成型为主,核心步骤包括混炼、硫化。混炼过程中需将生胶与硫化剂、促进剂、防老剂等配合剂均匀混合,形成可塑性的混炼胶。硫化是橡胶加工的关键环节,通过加热加压使线性分子链交联成网状结构,赋予橡胶弹性。硫化时间、温度和压力需精确控制,过硫会导致橡胶变脆,欠硫则强度不足。丁腈橡胶的成型收缩率较大,通常在1.5%-3.0%之间,且存在后收缩现象,模具设计时需预留收缩余量。此外,橡胶制品通常需要进行二次硫化以消除内应力,提高尺寸稳定性。