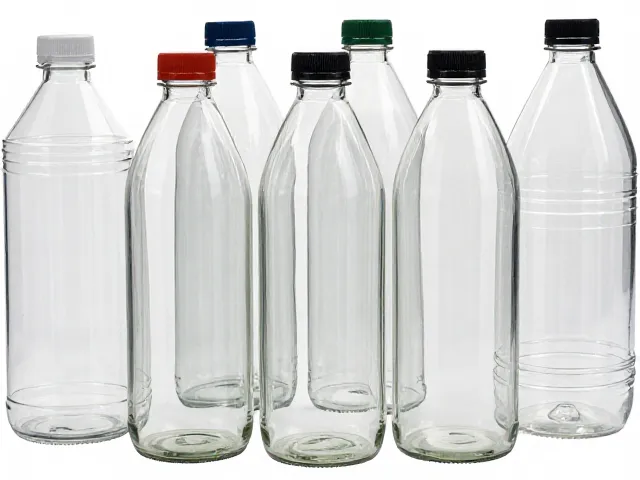
工程塑料重型坚固玻璃瓶的技术特性解析
工程塑料与玻璃复合结构的容器设计,旨在解决传统单一材质包装在极端工业环境下的局限性。这种复合结构通常采用高透明度的耐热玻璃作为内衬,确保内容物与外部环境的物理隔离,同时外层包裹经过特殊注塑成型的工程塑料骨架。工程塑料如聚碳酸酯(PC)或改性聚丙烯(PP)具备极高的抗冲击强度和韧性,能够有效吸收运输和仓储过程中产生的机械应力。这种设计不仅保留了玻璃的化学惰性,防止内容物发生迁移或腐蚀,还大幅提升了容器在跌落、挤压等意外情况下的完整性,降低了破损率导致的物料泄漏风险。
从材料科学的角度来看,这种组合实现了性能上的互补。玻璃层提供优异的气密性和阻隔性,对于需要长期储存或对氧气、水汽敏感化工原料至关重要。外层塑料则承担了结构支撑的角色,其分子结构中的长链聚合物能够分散外力,避免应力集中导致的脆性断裂。在实际应用中,这种结构使得容器能够承受比传统玻璃瓶高出数倍的冲击能量,同时保持较轻的整体重量,便于自动化流水线上的抓取和堆叠操作。材料的选择严格遵循工业包装的安全规范,确保在高温或低温环境下均能保持稳定的物理形态,不会因温度变化产生形变或释放有害物质。
工业应用场景与物流效率优化
在化工、制药及精细化学品领域,重型坚固玻璃瓶的应用场景主要集中在高价值、高腐蚀性或高纯度物料的包装。这些行业对包装容器的洁净度和稳定性有着严苛要求,传统塑料容器可能面临渗透或静电积聚的问题,而普通玻璃瓶则易碎且重量大。工程塑料加固的玻璃瓶恰好填补了这一市场空白,特别适用于液体试剂、有机溶剂及高粘度物料的运输。在仓储环节,其坚固的外壳允许更紧密的堆叠,提高了仓库空间利用率,同时减少了因包装破损造成的二次污染风险,符合现代工业对安全生产和环境保护的双重标准。
物流环节的优化是该类包装带来的显著效益之一。由于外层塑料具有缓冲特性,集装箱或货车在运输过程中的震动和碰撞对内部玻璃瓶的影响被大幅削弱。这意味着企业可以降低对额外缓冲材料如泡沫或气泡膜的依赖,从而减少包装废弃物的产生。此外,标准化的外形设计使得自动化码垛和分拣设备能够更高效地处理这些容器,提升了整体供应链的流转速度。对于跨国运输而言,其优异的耐候性确保了在经历不同气候带时,容器结构依然稳固,内容物品质不受影响,满足了国际物流对包装一致性和可靠性的要求。
环保合规与生命周期管理
现代工业包装越来越注重全生命周期的环境影响,工程塑料重型坚固玻璃瓶在设计之初便考虑了可回收性与资源利用效率。玻璃本身是一种可无限循环回收的材料,且回收过程不会降低其纯度,适合用于食品级或医药级产品的再生产。外层工程塑料部分,若选用单一材质或易于分离的结构设计,同样具备较高的回收价值。通过专业的分拣和处理流程,玻璃与塑料可以被分别回收,重新投入生产环节,减少了原生资源的开采需求。这种设计符合循环经济的原则,有助于企业降低碳足迹,满足日益严格的环保法规要求。
在废弃处理阶段,该包装结构也展现出一定的安全性。相比混合材质难以分离的包装,这种复合瓶若经过适当的预处理,各组分可以被有效分离。玻璃碎片经过破碎处理后,可作为建筑材料或填料使用;工程塑料部分则可通过熔融再造粒,制成非食品接触的工业制品。这种闭环或开环的回收路径,减少了填埋量,降低了对土壤和地下水的潜在污染风险。企业在选择此类包装时,需关注供应商提供的材料声明和回收指引,确保整个供应链符合当地及国际的废弃物管理标准,实现经济效益与环境责任平衡。