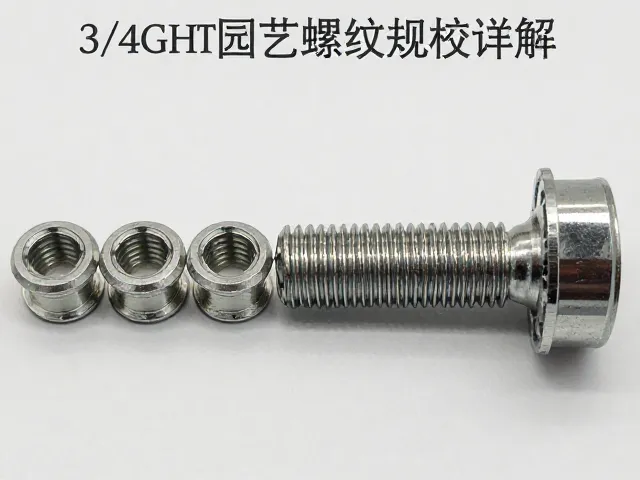
正文按 4 节整理,先看3/4 G HT 螺纹基础定义与物理参数解析、国标内外螺纹配合机制与密封原理、3/4 G 螺纹在液压与气动系统中的选型应用,再对照规格区间与适配条件。
3/4 G HT 螺纹基础定义与物理参数解析
3/4 G HT 属于英制管螺纹体系,其中“G”代表圆柱管螺纹(Parallel Pipe Thread),依据国家标准 GB/T 7307-2001《55°非密封管螺纹》进行制造。该规格中的“3/4”表示公称直径为 3/4 英寸,换算后约为 19.05 毫米,但需注意这并非螺纹外径的实际测量值,而是管道通径的近似指代。HT 后缀通常指代螺纹的牙型角为 55 度,且为圆柱形结构,意味着其配合面为圆柱面而非圆锥面,这种结构在静态密封场合中需依赖密封垫圈或密封胶来实现防漏功能,而非依靠螺纹本身的过盈配合。
从几何尺寸来看,3/4 G 螺纹的大径(外径)标准值为 26.441 毫米,小径约为 24.117 毫米,螺距为 14.117 毫米(即每英寸 14 牙,TPI=14)。在实际加工与检测中,中径是一个关键控制指标,3/4 G 外螺纹的中径约为 25.279 毫米,内螺纹的中径则略大,约为 25.539 毫米。这些数值是基于 ISO 228-1 国际标准及对应国标确定的固定公差带,任何偏离此范围的加工误差都会直接影响螺纹的旋合性与密封性能。
国标内外螺纹配合机制与密封原理
在 GB/T 7307 标准框架下,G 螺纹的内外配合属于间隙配合,外螺纹与内螺纹旋合后,牙侧之间会保留一定的间隙。这种设计允许螺纹在装配时具有一定的容差范围,便于快速安装,但也决定了其无法像圆锥管螺纹(如 R 或 Rc 系列)那样通过螺纹牙型的变形产生径向压力来实现自密封。因此,3/4 G 螺纹系统必须借助外部密封元件,常见的做法是在内螺纹端部或外螺纹端部加装聚四氟乙烯生料带、O 型圈或金属垫片,以填充螺纹间隙,达到流体或气体的密封效果。
内外螺纹的牙型角均为 55 度,这一角度特征源于英制螺纹的历史沿革,与美制统一的 60 度牙型角(如 NPT 或 UNC)存在显著区别。在选型与加工过程中,若将 55 度牙型的 G 螺纹与 60 度牙型的螺纹强行配合,会导致牙侧接触不良,出现“偏牙”现象,进而引发应力集中和连接松动。因此,在涉及跨国设备维护或零部件替换时,必须严格区分牙型角,确保配对螺纹的几何参数完全一致,避免因牙型不匹配导致的机械失效。
3/4 G 螺纹在液压与气动系统中的选型应用
在工业自动化领域,3/4 G 螺纹广泛应用于液压管路接头、气动阀门以及水表、燃气表等计量设备的接口连接。由于其圆柱形结构带来的装配便利性,该规格常被用于需要频繁拆卸或维护的管路节点。在选型时,工程师需重点关注接头的材质兼容性, brass(黄铜)、不锈钢或碳钢是常见材料,其中黄铜因具有良好的耐腐蚀性和加工性能,在水暖系统中尤为普遍。对于高压液压系统,虽然 G 螺纹本身不提供密封,但配合高质量的 O 型圈密封接头,可承受较高的工作压力,具体压力等级需参照接头制造商的技术参数表。
选型过程中还需考虑环境因素对螺纹性能的影响。在潮湿或腐蚀性环境中,建议选用经过镀锌或达克罗处理的外螺纹,以防止锈蚀导致的拆卸困难。对于高温工况,需评估密封垫圈材料的耐温极限,普通橡胶垫圈可能在超过 80 摄氏度时老化失效,此时应选用氟橡胶(FKM)或聚四氟乙烯(PTFE)材质的密封件。此外,管路的振动频率也是选型考量因素,长期处于高频振动环境下的连接点,建议增加螺纹锁固剂的使用,以预防因振动引起的螺纹松动泄漏。
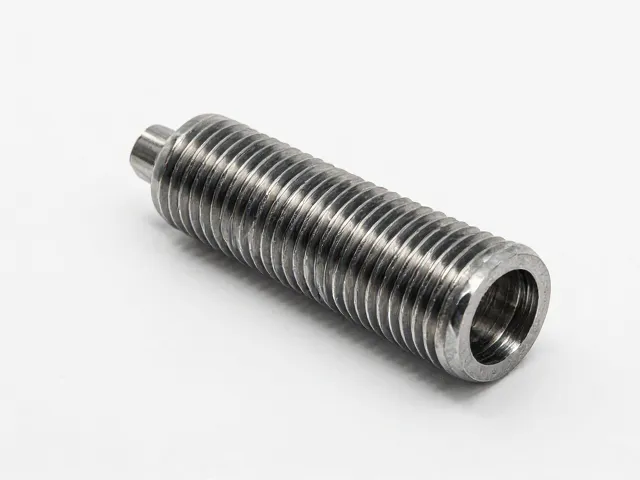
螺纹检测标准与常见失效模式分析
依据 GB/T 7307 及相关量规标准,3/4 G 螺纹的质量检测通常采用通止规(Go/No-Go Gauge)进行快速判定。通规应能顺利旋入内螺纹或旋出外螺纹,且旋合长度需达到规定要求;止规则允许旋入不超过两牙,以确保螺纹中径在合格公差范围内。除了通止规检测,对于高精度要求的场合,还需使用三针法或工具显微镜测量中径和螺距误差,确保螺纹牙型的对称性和角度精度符合 55 度标准。任何明显的毛刺、磕碰伤或牙型残缺都会被视为不合格品,直接影响连接系统的可靠性。
在实际应用中,3/4 G 螺纹常见的失效模式包括泄漏和滑牙。泄漏多由密封件老化、安装时未正确放置垫圈或螺纹间隙过大引起;滑牙则通常源于过度拧紧或使用了错误的螺纹规格。当发现连接处出现渗漏时,首先应检查密封元件的完整性,若密封件完好,则需检查螺纹牙型是否受损。若外螺纹出现轻微损伤,可尝试通过重新攻丝或修复工具进行补救,但若损伤严重导致中径超出公差范围,则必须更换新的管接头或阀门部件,严禁继续使用存在结构性缺陷的螺纹连接件,以规避潜在的安全风险。