正文按 2 节整理,先看工程塑料与软木加工中宽幅锯条的选型逻辑、高效切割技巧与工艺参数优化,再对照规格区间与适配条件。
工程塑料与软木加工中宽幅锯条的选型逻辑
工程塑料如PEEK、PTFE、PVC及ABS等材料,因其高韧性、低导热性及易熔融特性,对切割工具的齿形与材质提出了严苛要求。宽幅锯条在加工此类材料时,需重点考量容屑空间与散热性能。通常,采用细齿距配合大容屑槽的设计,能有效防止塑料碎屑堵塞齿缝,避免摩擦生热导致材料熔化粘连。相比之下,软木材料质地疏松、纤维结构松散,切割时主要面临掉渣与边缘毛刺问题。针对软木,宽幅锯条需具备更锋利的切削刃口与特定的前角设计,以减少对纤维的撕裂感,确保切口平整。选型时需明确区分材料的热敏感性与机械强度,塑料侧重冷却与排屑,软木侧重锋利度与支撑力。
锯条基体材质与热处理工艺直接决定其在宽幅作业中的稳定性。高碳合金钢或双金属带锯条是常见选择,其中高速钢(HSS)齿部与弹性背部的结合,能提供优异的抗疲劳性能。在宽幅锯条应用中,张力分布不均易导致跑偏或断裂,因此需关注锯条的厚度均匀性与退火程度。对于厚壁工程塑料,较厚的锯条基体能提供更强的刚性,减少切割过程中的振动;而对于薄层软木或层压木材,较薄的锯条则能降低切削阻力,提高切割精度。选型过程中,应依据材料厚度与硬度匹配相应的锯条厚度系数,通常建议锯条厚度为材料厚度的1/10至1/20,以平衡刚性与灵活性。
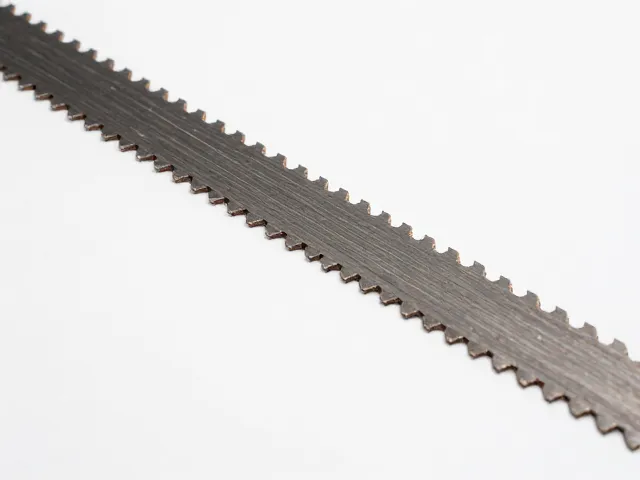
高效切割技巧与工艺参数优化
切割速度的设定需严格遵循材料的热力学特性。工程塑料导热系数低,高速切割产生的热量无法及时散发,易造成切口熔蚀或锯条过热退火。因此,加工PEEK、PTFE等高熔点塑料时,应采用较低的线速度,并配合充足的冷却液或压缩空气吹扫,以带走切屑并降低切削区温度。软木加工虽无熔融风险,但高速切割易引发纤维撕裂与粉尘飞扬。建议采用中等线速度,配合稳定的进给压力,利用宽幅锯条的大齿距优势,实现快速且干净的去除材料。进给压力的控制同样关键,压力过大会增加锯条负荷,导致断齿;压力过小则会引起锯条打滑,降低切割效率并损伤材料表面。
冷却与润滑介质的选择直接影响切割质量与锯条寿命。对于干切工艺,需确保工作环境通风良好,及时排除塑料烟雾与木粉尘,防止吸入危害及堆积影响视线。若采用湿切,水基冷却液需具备防锈与润滑双重功能,避免在软木加工中造成木材吸水膨胀或变色。在宽幅锯条运行中,导轮的对中精度与轴承状态至关重要。定期校正导轮,确保其与锯条背面及侧面的接触点符合设备规范,可减少锯条横向摆动,提升切割直线度。此外,保持锯条张力的恒定,避免在长时间作业中因热胀冷缩导致的张力变化,是维持高效切割稳定性的基础措施。