正文按 3 节整理,先看玻璃纤维增强尼龙材料特性与刀刃成型工艺、工程塑料刀具在特定场景下的性能表现、选购工程塑料刀具的技术考量要素,再对照规格区间与适配条件。
玻璃纤维增强尼龙材料特性与刀刃成型工艺
玻璃纤维增强尼龙(通常指PA66-GF系列)通过在高分子基体中引入短切或连续玻璃纤维,显著提升了材料的拉伸强度、模量及尺寸稳定性。这种复合结构使得刀具在承受高频冲击或高负荷切割时,不易发生塑性变形或断裂。相较于传统金属刀具,该材料具备优异的自润滑性和耐腐蚀性,能够适应潮湿、酸碱等复杂工况环境,有效延长工具在恶劣工业场景中的使用寿命。
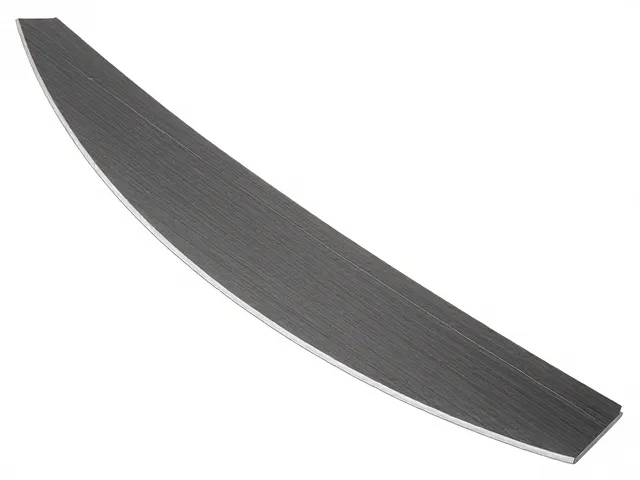
在弧形刀刃的成型过程中,注塑工艺的参数控制至关重要。熔融温度的设定需精确匹配尼龙的结晶特性,以避免因冷却过快导致的内应力集中。模具设计需重点优化流道平衡,确保玻璃纤维在型腔内分布均匀,防止局部纤维堆积造成刀刃强度不均。经过精密磨削后的弧形刃口,其几何精度直接影响切割面的平整度,因此后续的精加工环节需采用专用金刚石砂轮进行微量修整,以维持刃口的微观锋利度与宏观几何形状的完美契合。
工程塑料刀具在特定场景下的性能表现
在非金属材料的切割作业中,玻璃纤维增强尼龙弧形刀刃展现出独特的优势。由于其硬度适中且摩擦系数低,在切割PVC管、复合材料板材或软质金属箔时,能有效减少材料粘附现象,避免切屑堵塞刃口。弧形结构的设计使得受力更加均匀,分散了切割点产生的局部应力,从而降低了崩刃的风险。这种特性使其在管道加工、绝缘材料处理以及轻型包装机械中成为理想的切削组件,能够保持长时间作业下的稳定性。
热膨胀系数是评估该材料在实际应用中稳定性的关键指标。虽然尼龙的吸湿性可能导致轻微的尺寸变化,但玻璃纤维的加入大幅抑制了这一效应,使其在温度波动较大的车间环境中仍能保持较高的尺寸精度。此外,该材料的密度远低于钢材,显著降低了旋转刀具在高速运转时的离心力,从而减少了对主轴轴承的负荷,提升了设备运行的平稳性与能效比。在需要轻量化和高转速的自动化生产线中,这种性能组合能够有效降低能耗并提升整体生产效率。
选购工程塑料刀具的技术考量要素
在选型阶段,基材的含玻量是决定刀具耐用度的核心参数。一般工业级应用推荐选用含玻量在20%-30%之间的PA66-GF材料,这一比例能在韧性与刚性之间取得最佳平衡。过低的含玻量会导致刀具易磨损,而过高的含玻量则可能增加材料的脆性,导致在冲击载荷下发生碎裂。用户需根据具体的切割材料硬度来调整这一参数,对于高磨损性材料,应选择更高比例的增强型配方,以确保刃口在长时间作业后仍能保持几何形状。
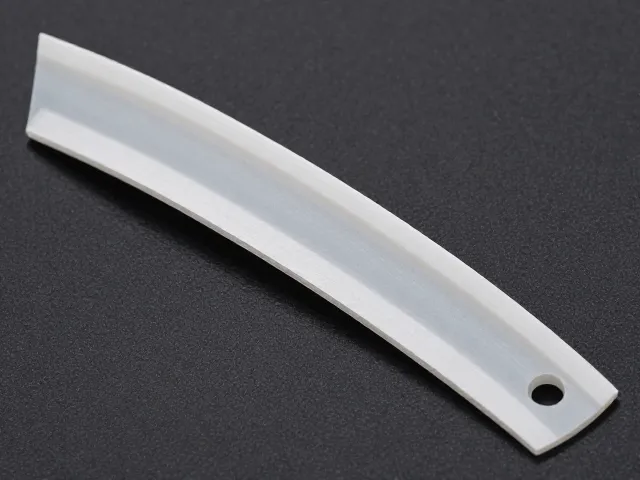
刃口几何角度的设计需与加工材料的特性相匹配。弧形刀刃的曲率半径越小,切入力越集中,适合软质材料的精细切割;而较大的曲率半径则能提供更大的支撑面积,适用于硬质材料的粗加工。此外,表面处理工艺也不容忽视,部分高端刀具会采用特殊的涂层或抛光处理,以进一步降低摩擦系数并增强抗粘附能力。在验收标准上,应重点检查刃口的微观粗糙度以及整体结构的对称性,确保每一片刀具在动态运行中不会产生异常的振动或噪音。