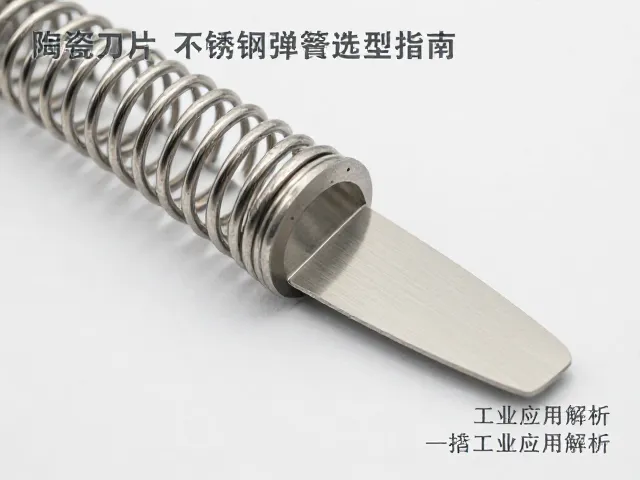
正文按 3 节整理,先看工程塑料在轻量化与耐腐蚀场景中的选型逻辑、陶瓷刀片在高速切削与耐磨工况下的性能优势、不锈钢弹簧在弹性元件中的材质差异与防腐考量,再对照规格区间与适配条件。
工程塑料在轻量化与耐腐蚀场景中的选型逻辑
工程塑料的选择核心在于平衡机械强度、化学稳定性与加工成本,常见材料如聚醚醚酮(PEEK)、聚酰亚胺(PI)及聚甲醛(POM)各自拥有明确的物理边界。PEEK具备极高的耐热性与耐水解性,其长期使用温度可达260℃,且摩擦系数低,适用于高温润滑环境下的轴承保持架或密封件;POM则凭借高刚性与优异的尺寸稳定性,成为齿轮、滑块等精密传动部件的首选,但在强酸环境下需评估其降解风险。选型时需依据具体工况的温度范围、接触介质以及负载类型,建立材料性能与使用环境的匹配模型,避免因单一参数超标导致部件失效。
在工业应用中,工程塑料的替代效应显著,尤其在减少设备重量与降低噪音方面表现突出。例如,在自动化包装设备中,使用改性PPS替代金属齿轮,不仅降低了运动惯性,还减少了维护频率。实际数据表明,特定工况下PEEK部件的磨损率仅为传统钢制部件的十分之一,且无需额外润滑,这在食品医药等洁净度要求极高的行业具有不可替代的优势。选型过程中,需结合有限元分析模拟应力分布,确保塑料件在动态负载下的疲劳寿命满足设计预期,同时关注吸湿率对尺寸精度的影响,必要时进行预调湿处理以稳定性能。
陶瓷刀片在高速切削与耐磨工况下的性能优势
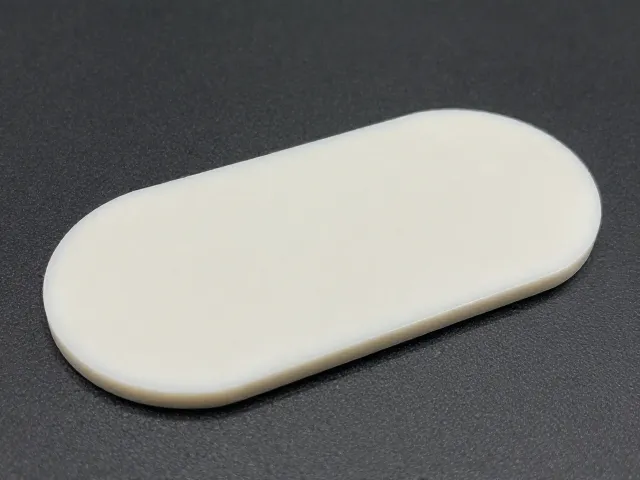
陶瓷刀片主要包含氧化铝基、氮化硅基及复合陶瓷三大类,其硬度通常超过HRA 90,远高于硬质合金,能够在极高切削速度下保持刃口锋利。氧化铝陶瓷(Al2O3)具有优异的化学惰性与高温硬度,适用于铸铁、高温合金的高速精加工,但脆性较大,抗冲击能力弱,不适合断续切削;氮化硅陶瓷(Si3N4)则通过添加烧结助剂提升了断裂韧性,更适合钢件、镍基合金的连续切削及难加工材料。选型时需重点考量刀具的几何角度、涂层技术以及机床的刚性,确保切削力在陶瓷材料的承受范围内,防止崩刃。
实际工业案例显示,在发动机缸体加工中,采用层状陶瓷刀片可将切削速度提高至硬质合金的3-5倍,显著缩短单件加工时间。某汽车零部件制造商在曲轴半精加工环节引入氮化硅刀片后,刀具寿命延长约40%,且表面粗糙度Ra值稳定控制在0.8μm以内。数据验证表明,陶瓷刀片在高温下的硬度保持率优于硬质合金,即使在800℃切削温度下,其磨损速率仍保持较低水平。选型时需结合被加工材料的硬度与韧性,若材料含有硬质夹杂物或存在铸造冷硬层,则需谨慎评估冲击风险,或选用具有微晶结构的复合陶瓷以增强抗破损能力。
不锈钢弹簧在弹性元件中的材质差异与防腐考量
不锈钢弹簧的核心竞争力在于其耐腐蚀性与疲劳寿命,常见材质包括304、316及17-7PH(17-7PH不锈钢,即沉淀硬化型不锈钢)。304不锈钢具有良好的通用耐腐蚀性,适用于一般大气环境或弱腐蚀性介质中的减震与复位机构;316不锈钢因含有钼元素,对氯离子腐蚀有更强的抵抗力,常用于海洋环境或化工设备中的弹簧组件;17-7PH不锈钢通过沉淀硬化处理,可获得极高的屈服强度与弹性极限,适用于空间受限且要求高弹力的精密仪器。选型时需明确介质的pH值、温度范围以及应力循环频率,避免因应力腐蚀开裂导致早期失效。
在医疗器械与精密仪表领域,不锈钢弹簧的性能直接决定设备的可靠性。例如,在微创手术器械中,17-7PH不锈钢弹簧因其高强度与生物相容性,被广泛用于夹持机构的复位元件,其疲劳寿命可超过10^6次循环。实际测试数据显示,在316不锈钢制成的弹簧中,经过正确的钝化处理与表面抛光,其在模拟体液环境中的腐蚀速率低于0.01mm/年,满足长期植入或接触要求。选型过程中,需依据ISO 10243等标准进行疲劳测试,确保弹簧在预压缩状态下的应力低于材料的疲劳极限,同时考虑热处理工艺对残余应力的影响,以保障长期使用的稳定性。