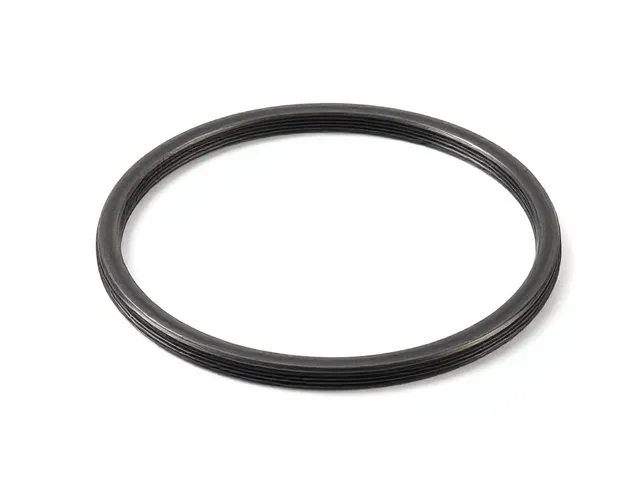
BSP(British Standard Pipe)螺纹体系包含BSPP(平行管螺纹)与BSPT(锥管螺纹)两大核心分类,二者在密封机理上存在本质差异。平行管螺纹依赖密封垫圈或O型圈在轴向压紧下产生径向变形来实现静态密封,而锥管螺纹则依靠螺纹牙侧的机械咬合与材料塑性变形形成金属对金属的密封,通常无需额外密封元件。在涉及热熔工艺或高温流体传输的场景中,若系统明确采用O型圈作为主密封件,则必须严格匹配BSPP标准接口。选型初期的首要任务是确认螺纹规格,常见的G系列(如G1/2、G3/4)对应ISO 228标准,其牙型角为55度,牙顶与牙底存在间隙,这一几何特征决定了O型圈必须安装在专门的密封槽或配合面上,严禁将O型圈直接套在平行螺纹上,否则会导致安装时螺旋剪切力损坏密封件。
热熔式应用环境对O型圈材质的耐热性与化学兼容性提出了极高要求。常规丁腈橡胶(NBR)的长期使用温度上限通常为100°C至120°C,而在热熔工艺中,介质温度可能瞬间超过150°C,甚至接近200°C,此时NBR材料会发生快速硬化、龟裂或永久变形。针对此类工况,氟橡胶(FKM/Viton)成为更可靠的选择,其标准级FKM可耐受200°C的高温,特殊配方可短时承受230°C以上环境。此外,需核实流体介质成分,若热熔对象包含强氧化剂或极性溶剂,普通FKM可能受到溶胀侵蚀,此时需考虑全氟醚橡胶(FFKM)或改性EPDM材料。选型时必须查阅材料供应商提供的具体技术数据表(TDS),确认其在目标温度与介质下的压缩永久变形率指标,该数值越低,密封寿命越长。
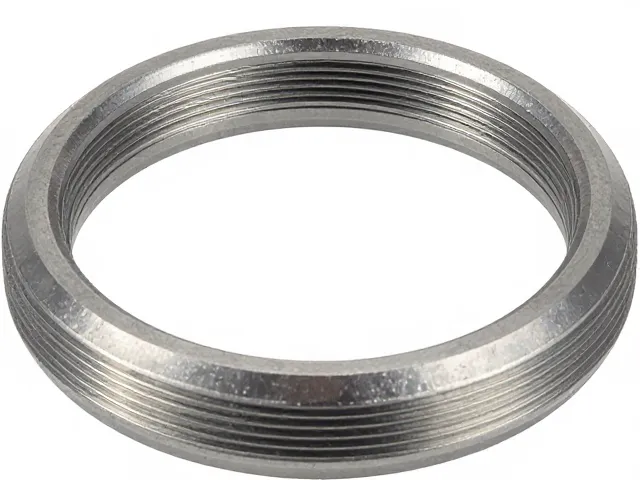
热熔工况下的尺寸匹配与沟槽设计规范
在确定材料后,精确的尺寸匹配是防止泄漏的关键。对于BSPP平行螺纹连接,O型圈通常安装在法兰面、凹槽或专用密封座上。若采用沟槽安装,需严格遵循ISO 3601或AS568标准系列。沟槽的宽度应略大于O型圈截面直径,以容纳压缩变形后的材料溢出空间,但宽度不足会导致材料被挤出形成“挤出间隙”,特别是在高压热熔环境下,材料流动性增强,挤出风险显著增加。沟槽深度需确保O型圈在安装状态下获得15%至30%的压缩率,这一范围既能保证初始密封比压,又能避免材料应力松弛过快。对于热熔场景,考虑到高温可能导致基材热膨胀,沟槽设计需预留足够的热膨胀余量,防止因热胀冷缩导致O型圈被过度挤压而失效或被挤出沟槽。
截面直径(CS)的选择需结合系统工作压力与安装空间限制。常见截面尺寸包括1.78mm、2.62mm、3.53mm及5.7mm等。在热熔设备中,由于振动与热冲击存在,建议优先选用较大截面直径(如3.53mm或以上),以提供更高的接触应力储备和更好的抗挤出能力。同时,需计算系统的峰值压力,虽然热熔过程多为低压或中压,但启动瞬间的压力波动不容忽视。若工作压力超过10MPa,必须引入挡圈以防止O型圈在高压下发生径向膨胀并挤入配合间隙。挡圈通常由聚四氟乙烯(PTFE)制成,具有优异的耐温性与低摩擦系数,且不会与热熔介质发生反应。在选型阶段,应通过三维模型或CAD图纸验证O型圈在装配状态下的干涉量,确保无物理干涉导致的安装困难或预损伤。
安装过程中的清洁控制与操作规范
热熔式O型圈的安装环境对洁净度要求极为严苛。任何微小的颗粒物,如金属屑、灰尘或纤维,在高温高压下都可能成为泄漏路径的起点。安装前,必须使用无绒布与专用清洁剂彻底清洗螺纹接口、法兰面及密封槽,确保表面无油污、锈迹及残留物。特别注意,严禁使用含有硅酮成分的润滑剂或清洁剂,因为硅酮污染会导致某些橡胶材料发生降解或粘附失效,且在高温下硅酮可能碳化形成导电或绝缘异常层。若需使用润滑剂辅助安装,应选择与O型圈材质兼容的硅基润滑脂或全氟聚醚润滑脂,且用量需严格控制,仅薄涂一层以减小摩擦阻力,避免多余润滑剂流入密封区域影响密封性能。
安装操作需遵循严格的机械动作规范。对于BSPP螺纹连接,O型圈应放置在平整的密封面上,或使用专用导向套辅助安装,避免O型圈在穿过螺纹牙尖时发生扭转或切割。严禁使用尖锐工具直接撬动或拉伸O型圈,这会导致微观裂纹,在热熔热循环中迅速扩展。安装到位后,需均匀旋入螺母或接头,采用对角线顺序分步拧紧,确保受力均匀,防止O型圈因单边挤压而发生偏转或扭曲。拧紧扭矩需依据设备制造商提供的技术参数执行,过大的扭矩会导致螺纹变形或O型圈被过度压缩,过小的扭矩则无法建立足够的密封比压。安装完成后,建议进行低压气密性测试或目视检查,确认O型圈无可见的扭曲、压痕不均或挤出迹象,方可进入热熔作业流程。