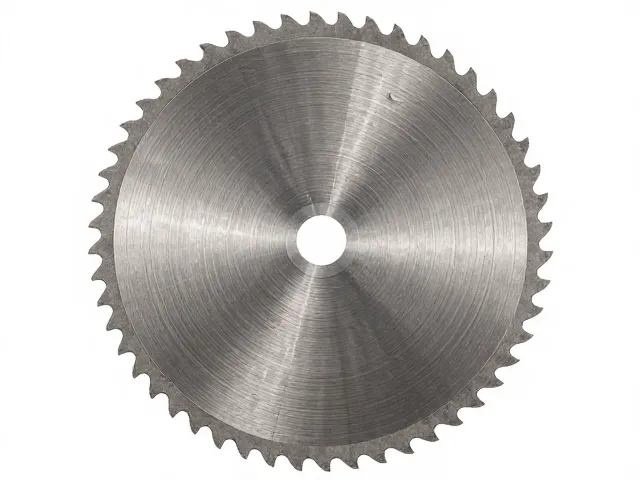
正文按 3 节整理,先看碳钢材质在工程塑料加工中的物理特性优势、平滑刃口对切口质量与后续工艺的影响、散热机制与材料寿命的协同关系,再对照规格区间与适配条件。
碳钢材质在工程塑料加工中的物理特性优势
工程塑料种类繁多,从常见的ABS、PC到高强度的PEEK、PTFE,其分子结构决定了加工时的物理响应差异。碳钢锯片因其基体材料的韧性及硬度平衡,在处理这类非金属材料时展现出独特的适应性。相较于硬质合金,碳钢基体在高速旋转中产生的微小弹性变形能够缓冲切削阻力,减少因材料脆性导致的崩边现象。这种物理特性使得锯片在切入塑料瞬间,能够更平稳地建立切削刃,降低材料内部的应力集中,从而提升切口的光洁度。
无齿设计是此类锯片区别于传统齿锯的核心特征。工程塑料在受热后容易软化甚至熔融粘连,传统锯齿的沟槽结构容易积聚熔融物,导致切割过程卡顿或表面拉丝。无齿平滑刃通过极薄的片体厚度与高频率的振动摩擦产生切削力,避免了机械咬合带来的拉扯效应。这种纯摩擦切割方式不仅减少了切屑的产生,还有效控制了切削区域的温度分布,防止高温对工程塑料造成热变形或二次硬化,特别适用于对尺寸精度要求较高的精密零部件加工场景。
平滑刃口对切口质量与后续工艺的影响
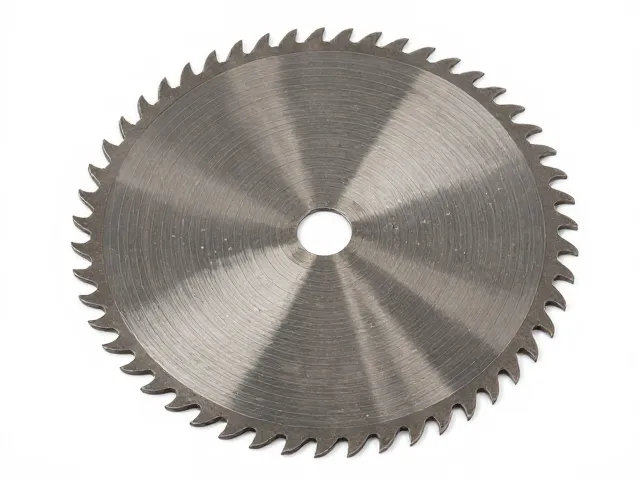
切口质量直接决定了工程塑料组件的装配精度与外观标准。无齿碳钢锯片在切割过程中形成的切口边缘通常呈现均匀的微观平整度,无需额外的打磨或去毛刺工序即可满足多数工业装配需求。这种平滑的断面特性源于锯片刃口的高精度研磨工艺,确保每一微米切割路径都保持一致的切削深度。对于透明塑料如PMMA(亚克力)而言,这种处理方式能最大程度保留材料的透光性,避免因锯齿创伤导致的光线散射或折射异常,提升最终产品的视觉质感。
在后续加工工艺中,高质量的切割面能够显著提升粘接、焊接或机械固定的可靠性。粗糙的切口往往存在微裂纹或毛刺,这些缺陷在受力时会成为应力集中点,降低组件的整体强度。平滑刃切割出的平整界面增加了有效接触面积,使胶水或焊料能够更均匀地分布,形成更牢固的连接结构。此外,平整的边缘减少了装配过程中的干涉风险,提高了自动化生产线上的定位效率,降低了因人工修整带来的时间成本与人为误差,为大规模工业化生产提供了稳定的前置条件。
散热机制与材料寿命的协同关系
工程塑料的导热系数普遍较低,切削热难以迅速散发,容易积聚在切割区域。碳钢材料本身具有良好的热传导性能,能够将切削产生的热量快速从刃口传递至锯片主体及夹具,通过空气对流或冷却液带走多余热能。这种高效的散热机制有效避免了局部过热导致的塑料熔融粘刀现象,保持了切削过程的连续性。在长时间连续作业中,稳定的温度控制不仅保护了工件表面,也延长了锯片刃口的使用寿命,减少了因热疲劳导致的微裂纹扩展风险。
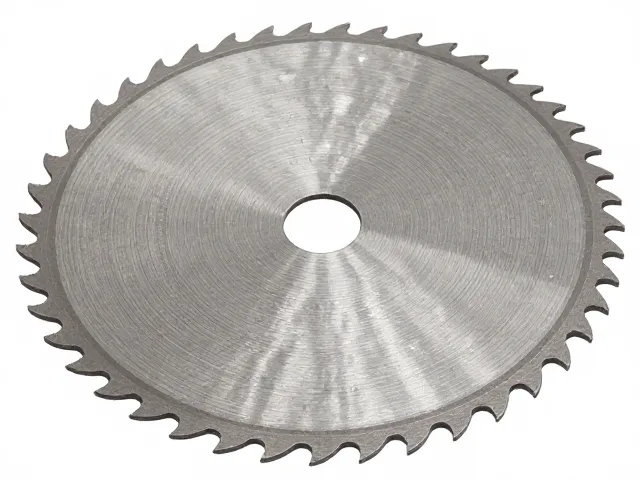
锯片的几何结构设计进一步优化了气流与散热效率。无齿平滑刃配合特定的排屑槽或表面纹理,能够在高速旋转时形成稳定的气流场,加速切削区域的空气置换。这种被动式冷却方式无需额外复杂的冷却系统,即可在常规工况下维持合理的作业温度。对于厚度较大或导热性极差的特种工程塑料,合理的锯片转速与进给速度配合碳钢基体的吸热特性,能够确保切割过程始终处于可控的热力学平衡状态,避免因温度失控引发的材料降解或设备故障。