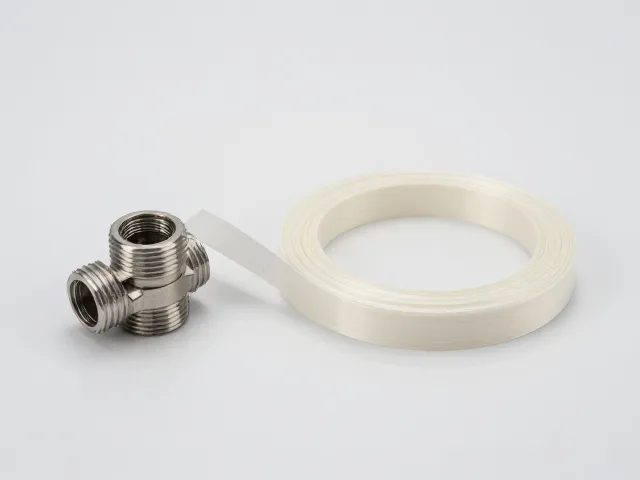
生料带缠绕方向与基础准备
生料带在法兰连接中的核心作用并非简单的填充,而是利用其延展性在螺纹间隙中形成密封层。操作前需确认水龙头转接器的螺纹类型,通常家用水龙头接口多为G1/2或G3/8英制螺纹。准备一卷符合国标GB/T 10110标准的聚四氟乙烯(PTFE)生料带,确保其厚度在0.08mm至0.12mm之间,过薄易破裂,过厚则可能导致螺母无法拧紧或产生应力集中。清理螺纹表面的油污、铁锈及旧密封材料是防止泄漏的第一步,使用钢丝刷或砂纸打磨螺纹区域,保持干燥无杂质,能显著提升生料带的贴合度。
缠绕方向必须与螺纹旋入方向一致,这是许多用户容易忽视的关键细节。对于右旋螺纹(绝大多数水龙头接口),生料带应顺时针缠绕,即从操作者视角看,生料带需顺着螺母拧紧的方向包裹。若方向相反,在拧紧过程中生料带会被推离螺纹槽,导致密封失效甚至被卷入螺纹间隙造成卡死。建议从螺纹第二扣开始缠绕,预留第一扣不包,以防生料带进入管道内部堵塞出水口。这种预处理方式能确保密封材料完全覆盖有效螺纹长度,避免早期泄漏风险。
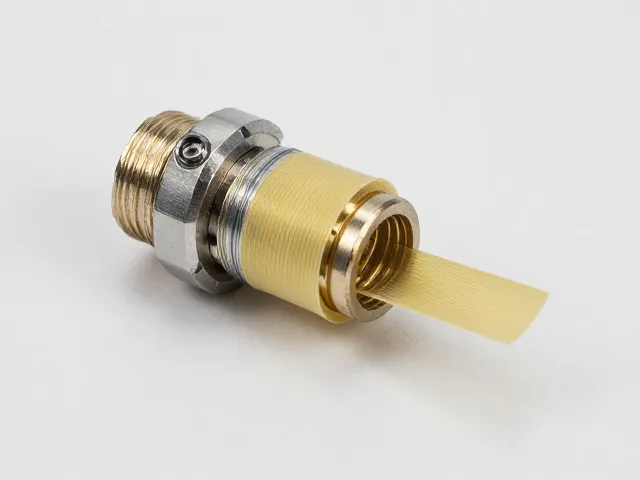
缠绕层数控制与压实技巧
生料带的缠绕层数需根据螺纹精度和材质灵活调整,一般铜质或不锈钢转接器建议缠绕8至12层,塑料材质则需减少至6至8层,以防过度挤压导致螺纹变形。每一圈生料带需保持适度张力,不可过松导致空隙残留,也不可过紧导致纤维断裂。缠绕过程中,生料带应紧贴螺纹根部,层层叠加时略微拉伸以增强其密度。对于法兰连接处的平面密封垫圈,通常无需额外使用生料带,但若垫圈老化或平面不平,可在垫圈背面薄涂一层密封胶作为辅助,但主要密封仍依赖螺纹处的生料带密封。
压实技巧直接影响密封效果,缠绕完成后需用手指沿螺纹方向轻轻按压生料带,使其嵌入螺纹谷底,消除层间空气。此时可观察生料带表面是否平整,有无起皱或翘边现象。若发现局部厚度不均,需拆除重缠,因为不均匀的密封层在高压下易形成薄弱点。对于老式铸铁螺纹或磨损严重的接口,可适当增加至15层,但需注意不要超过螺纹牙高的2/3,否则会影响螺母的啮合深度,导致连接强度下降。正确的压实状态是生料带与金属表面紧密贴合,触感平滑且无明显凸起。
法兰连接安装与扭矩控制
将缠好生料带的转接器旋入水龙头底座时,应徒手先拧入,确保螺纹对中,避免歪斜导致生料带被挤出或螺纹错位。当手拧至感觉阻力明显增大时,停止使用手动操作,改用管钳或专用扳手进行紧固。法兰连接的关键在于均匀受力,扳手应夹持在转接器的六角部位,而非塑料外壳或脆弱连接处。拧紧过程中需保持垂直角度,避免侧向力导致密封层扭曲。对于大多数家用场景,拧紧至手感坚实且无松动即可,过度用力反而可能压碎生料带或损坏螺纹。
安装完成后需进行静态密封测试,关闭进水阀门,打开水龙头排空管道空气,然后缓慢开启阀门观察接口处。在无水状态下,静置10分钟后检查生料带外露部分是否有渗水痕迹。若发现轻微湿润,可尝试再拧紧半圈,但需警惕过度拧紧导致的螺纹滑丝。对于法兰面连接,需确认橡胶或硅胶垫片是否居中放置,垫片厚度通常在2mm至3mm之间,过厚会导致螺栓无法压紧,过薄则无法填充法兰面微观不平。测试阶段若出现持续滴水,需拆卸检查生料带是否移位或垫片是否破损,重新安装时需确保所有部件清洁且定位准确。