正文按 3 节整理,先看鹿皮抛光在尼龙齿轮制造中的工艺原理与表面改性机制、工艺参数控制与关键影响因素分析、鹿皮抛光对齿轮性能提升的实际应用价值,再对照规格区间与适配条件。
鹿皮抛光在尼龙齿轮制造中的工艺原理与表面改性机制
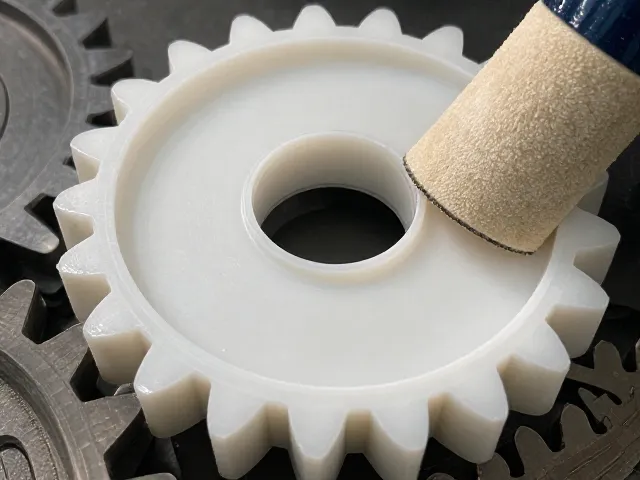
工程塑料尼龙齿轮因其自润滑、低噪音及轻量化特性,广泛应用于精密传动领域,但注塑成型后的表面往往存在流痕、缩痕或微观粗糙度,直接影响啮合效率与使用寿命。鹿皮抛光作为一种干式机械抛光工艺,利用天然鹿皮纤维的柔软性与高吸附性,配合特定的抛光介质,对尼龙表面进行微观层面的修整。这一过程并非简单的去毛刺,而是通过鹿皮纤维与齿轮齿面之间的微摩擦作用,去除注塑过程中形成的应力集中点和微观凸起,使表面分子链重新排列,从而提升整体光泽度。相较于传统的振动研磨或滚筒抛光,鹿皮抛光能够更精准地控制去除量,避免对齿轮精密齿形造成过度磨损,特别适用于模数较小、结构复杂的精密尼龙部件。
从材料科学角度分析,尼龙(如PA6、PA66)具有较高的摩擦系数和吸湿性,表面能较低,这导致其天然光泽度有限且易吸附灰尘。鹿皮抛光过程中,通常选用细粒度氧化铝或专用复合抛光蜡作为介质,这些介质在鹿皮的高速旋转带动下,对尼龙表面产生温和的切削与研磨作用。鹿皮本身的多孔结构使其能够均匀携带抛光剂,并在接触瞬间形成一层润滑膜,减少局部过热导致的材料熔融或变形。这种物理改性方式能够有效封闭表面微孔,降低表面粗糙度Ra值,使得光线在齿面发生更规则的镜面反射,从而在视觉上显著提升光泽感。同时,经过抛光处理的尼龙表面硬度略有增加,耐磨性得到改善,减少了在初期运行阶段的磨损颗粒产生,延长了齿轮副的使用寿命。
工艺参数控制与关键影响因素分析
鹿皮抛光的效果高度依赖于设备转速、抛光时间、压力分布以及抛光介质的选择。转速过高会导致局部温度急剧上升,尼龙材料软化甚至粘连鹿皮,造成表面拉丝或烧伤;转速过低则无法达到预期的抛光效率。通常,对于中小型尼龙齿轮,抛光机的线速度控制在15-25米/秒之间较为适宜,具体数值需根据齿轮模数和壁厚进行调整。抛光时间一般设定在3-10分钟范围内,过长的抛光时间不仅增加能耗,还可能导致齿形尺寸超差,影响装配精度。压力控制方面,需确保齿轮在抛光盘中分布均匀,避免个别齿面受力过大而产生凹陷,通常采用柔性夹具或悬浮式装夹方式,以保证每个齿面都能均匀接触鹿皮表面。
抛光介质的粒度与浓度是影响表面质量的核心变量。粗粒度介质用于快速去除注塑飞边和明显缺陷,细粒度介质则用于提升光泽度和平滑度。在实际生产中,常采用分级抛光策略,先使用中等粒度介质进行整体修整,再切换至极细粒度介质进行精抛。介质的添加量需精确控制,过多会导致介质堆积在齿根圆角处,难以清理,影响后续装配;过少则无法形成有效的研磨层,抛光效果不均。此外,环境湿度对尼龙材料的影响不容忽视,尼龙具有吸湿膨胀特性,若在湿度较高的环境中进行抛光,材料表面可能因吸水而变软,影响抛光精度。因此,车间环境需保持恒温恒湿,通常建议相对湿度控制在45%-55%之间,以确保工艺稳定性。
鹿皮抛光对齿轮性能提升的实际应用价值
在精密仪器、汽车电子及家电电机等对噪音和振动敏感的应用场景中,尼龙齿轮的表面质量直接关系到整机的运行性能。未经抛光的尼龙齿轮在啮合过程中,微观粗糙度会导致接触面积减小,局部应力集中,进而引发早期磨损和噪音增大。通过鹿皮抛光处理,齿轮表面粗糙度可显著降低,接触应力分布更加均匀,有效降低了运行噪音和振动水平。实测数据显示,经过优化抛光工艺的尼龙齿轮,在相同工况下的噪音值可降低3-5分贝,使用寿命延长约20%。这种性能提升对于高端制造领域尤为重要,能够满足客户对静音传动和长寿命的严苛要求。
除了噪音和寿命的提升,鹿皮抛光还改善了尼龙齿轮的清洁度和外观一致性。注塑成型后的齿轮表面容易残留脱模剂或油污,这些残留物在运行初期可能污染润滑系统或吸附灰尘,加剧磨损。鹿皮抛光过程同时具备清洁功能,能够有效去除表面污染物,使齿轮呈现出均匀一致的哑光或亮光效果,提升产品的外观品质。在自动化装配线上,光滑且清洁的齿轮表面有助于提高装配效率,减少因表面缺陷导致的次品率。此外,抛光后的齿轮表面更易于进行后续的涂层处理或标识打印,增强了产品的附加值和市场竞争力。这种工艺改进无需引入昂贵的新型材料,仅通过优化现有加工流程即可实现性能跃升,具有较高的性价比和推广价值。