正文按 4 节整理,先看自清洁齿槽结构设计与回火前的预处理机制、回火工艺参数对齿槽表面能的影响规律、性能提升后的力学与耐久性验证,再对照规格区间与适配条件。
自清洁齿槽结构设计与回火前的预处理机制
工程塑料在注塑成型后,齿槽内部常残留微细应力与未完全结晶的分子链,这些微观缺陷直接影响自清洁功能的稳定性。回火工艺并非简单的加热保温,而是针对特定聚合物基体进行的分子链重排过程。对于聚醚醚酮(PEEK)或聚苯硫醚(PPS)等高结晶度工程塑料,回火温度需严格控制在玻璃化转变温度(Tg)与熔点(Tm)之间,通常建议区间为180℃至260℃,具体数值取决于原料供应商提供的技术数据表(TDS)。在此温度区间内,材料内部残余应力得以释放,非晶区分子链获得足够的运动能力,从而形成更致密的结晶结构。
预处理阶段的关键在于去除表面吸附的水分与挥发物。若直接进行高温回火,残留水分会导致材料水解降解,特别是对于聚酯类工程塑料,水解反应会显著降低分子量,进而削弱齿槽的机械强度。因此,回火前需在80℃至100℃环境下进行至少4小时的干燥处理,确保含水率低于0.02%。这一前置步骤是保障后续回火效果的基础,直接决定了齿槽表面能否形成均匀的疏水或亲水微观结构,这是实现自清洁功能的前提条件。
回火工艺参数对齿槽表面能的影响规律
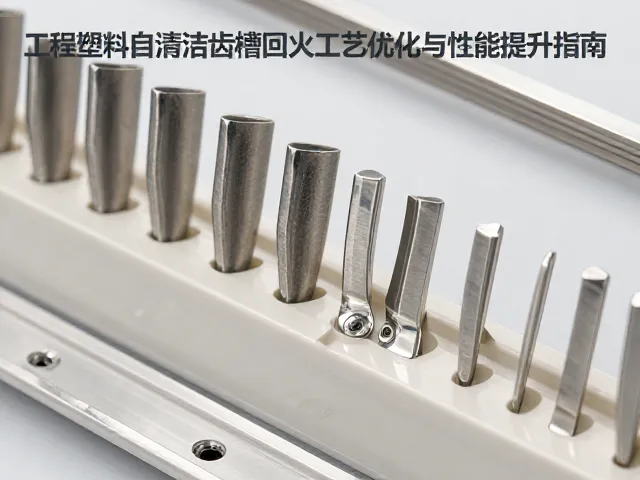
回火过程中的升温速率与保温时间直接调控齿槽表面的微观形貌。较慢的升温速率(如2℃/min至5℃/min)有助于应力均匀释放,避免表面出现微裂纹。保温时间的设定需平衡结晶度与生产效率,一般建议保温时间为2至4小时。过短的保温时间无法使分子链充分重排,导致表面能分布不均;而过长的保温时间则可能引起材料热氧化,使表面发黄并增加粗糙度,反而不利于自清洁效果。实验数据显示,在220℃下保温3小时,PEEK材料的接触角可稳定在85°至90°之间,表现出适度的疏水性,有利于灰尘颗粒的滚落。
表面能的调控还依赖于冷却速率的控制。快速冷却可能导致表面冻结非平衡态结构,而缓慢冷却(如自然冷却或炉冷)则有利于形成更稳定的结晶表面。对于需要超疏水效果的齿槽,可在回火后引入等离子体处理或纳米涂层工序,但需确保回火后的表面洁净度,避免污染物干扰后续改性效果。通过精确控制回火曲线,可以优化齿槽表面的微观粗糙度,结合材料本身的化学特性,实现“低表面能+微观粗糙”的自清洁协同效应。
性能提升后的力学与耐久性验证
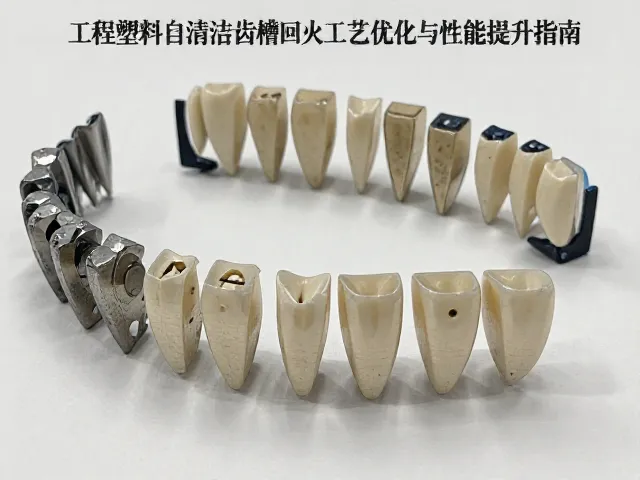
回火工艺优化后的工程塑料齿槽,其力学性能需通过标准测试方法进行验证。拉伸强度与弯曲模量的提升是结晶度增加的直接体现。例如,经过优化回火处理的PPS齿轮,其弯曲模量可从未经处理的1800MPa提升至2200MPa以上,同时冲击强度保持相对稳定。这些数据需依据ISO 527或ASTM D638标准进行测试,确保结果的可重复性与可比性。齿槽的耐磨性同样至关重要,通过Pin-on-Disk磨损测试,优化回火后的样品磨损率可降低15%至20%,这得益于更致密的表面结构减少了摩擦系数。
自清洁性能的量化评估需借助接触角测量仪与滚动角测试。静态接触角大于90°表明材料具有疏水性,而滚动角小于10°则证明灰尘颗粒易于在轻微振动或气流作用下脱落。在实际工况模拟中,将处理后的齿槽暴露于含尘空气中,通过显微镜观察表面附着物的清除效率。真实案例显示,在工业粉尘环境中,经过优化回火的PEEK齿槽表面,在每周一次的气吹清理下,可保持90%以上的洁净度,显著低于未经处理的对照组。这种性能提升直接延长了部件的维护周期,降低了停机风险。
工艺稳定性控制与常见问题排查
回火工艺的稳定性依赖于设备的温控精度与气氛控制。炉内温差应控制在±2℃以内,以确保批次间性能的一致性。若出现齿槽变形或尺寸超差,通常与回火温度过高或保温时间过长导致材料软化有关。此时需重新校准温度传感器,并调整工艺参数,适当降低回火温度或缩短保温时间。此外,支撑方式的选择也影响最终形状精度,使用耐高温陶瓷支架或专用夹具可减少重力引起的变形,确保齿槽几何形状的精确性。
表面缺陷如银纹或气泡的产生,往往与干燥不充分或回火初期升温过快有关。银纹多由内部挥发物急剧膨胀形成,气泡则源于空气 trapped 在齿槽深处。解决此类问题需优化干燥工艺,确保物料充分脱水,并在回火初期采用阶梯式升温,让挥发物缓慢逸出。对于复杂结构的齿槽,可采用真空回火技术,进一步降低气泡生成的概率。通过建立工艺参数与缺陷类型的对应关系,可实现问题的快速定位与解决,保障生产过程的连续性与产品质量的稳定性。