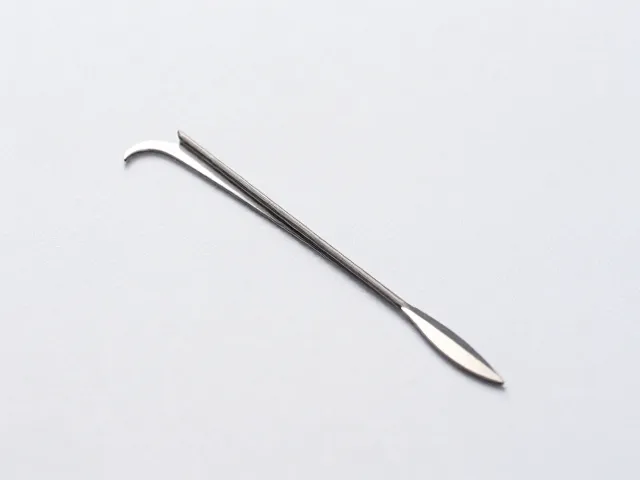
正文按 3 节整理,先看工程塑料表面裂纹的肉眼与工具辅助识别、弧形刀刃检测的操作规范与力学控制、检测结果的判定标准与数据记录,再对照规格区间与适配条件。
工程塑料表面裂纹的肉眼与工具辅助识别
工程塑料在注塑成型或后续加工过程中,因内应力释放、环境老化或机械冲击,极易产生微细裂纹。这些裂纹往往隐藏在制品表面之下,肉眼难以直接察觉,但会显著降低材料的力学性能和使用寿命。传统的目视检查依赖经验,对于细微的应力发白或浅表划痕容易漏检。引入弧形刀刃作为辅助检测工具,利用其特殊的几何形状与材料表面的接触力学特性,可以放大裂纹开口处的视觉差异,从而提高检测的灵敏度。
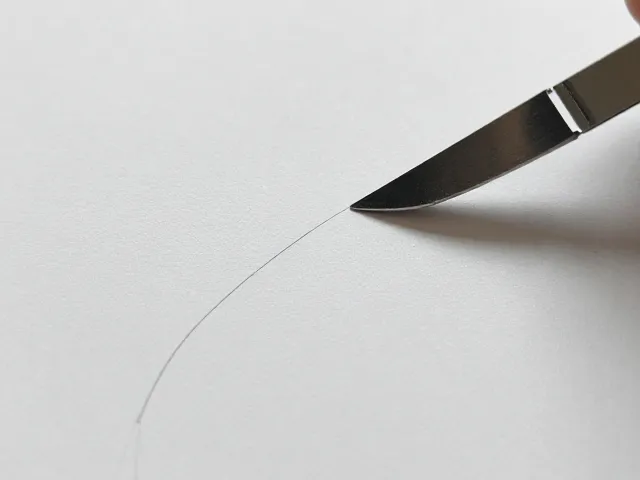
弧形刀刃的设计核心在于其曲率半径与刃口锋利度的平衡。当刀刃以特定角度轻触塑料表面时,弧形结构能够顺应工件的曲面轮廓,避免尖锐直角造成的二次损伤或误判。在光线照射下,裂纹处的光线折射率发生变化,弧形刀刃的接触点会形成明显的阴影或高光反射异常。操作人员通过观察刀刃移动过程中光影的连续性变化,能够迅速定位肉眼难以发现的微裂纹区域,这种物理接触式的检测方式比纯光学检测更直观,且不受环境光干扰的影响。
弧形刀刃检测的操作规范与力学控制
在实际操作中,弧形刀刃的使用并非简单的刮擦,而是需要严格控制接触压力和行进速度。过大的压力可能导致塑料表面产生新的塑性变形,甚至诱发新的裂纹,造成假阳性结果;压力过小则无法有效撑开微裂纹,导致漏检。标准的检测流程要求刀刃与工件表面保持约15至30度的夹角,以匀速缓慢滑动。在此过程中,检测人员需集中注意力观察刀刃后方留下的痕迹以及接触点的光学反馈。对于透明或半透明工程塑料,如聚碳酸酯(PC)或聚甲基丙烯酸甲酯(PMMA),该方法尤为有效,因为光线在裂纹界面的全反射现象会被弧形刀刃的介入所打破。
不同种类的工程塑料对弧形刀刃的响应存在差异,需根据材料特性调整检测策略。例如,聚酰胺(PA)材料吸湿后韧性增加,裂纹扩展能力减弱,检测时需更敏锐地捕捉细微的应力集中点;而聚甲醛(POM)材料硬度较高,表面光洁度好,弧形刀刃在其表面滑动时产生的摩擦声和视觉阻力感是判断完整性的重要辅助指标。此外,检测环境的光照角度至关重要,侧光照明能最大程度地凸显裂纹的深度和走向。操作人员需经过专门训练,熟悉不同塑料在受力下的微观形变特征,以确保检测结果的准确性和可重复性。
检测结果的判定标准与数据记录
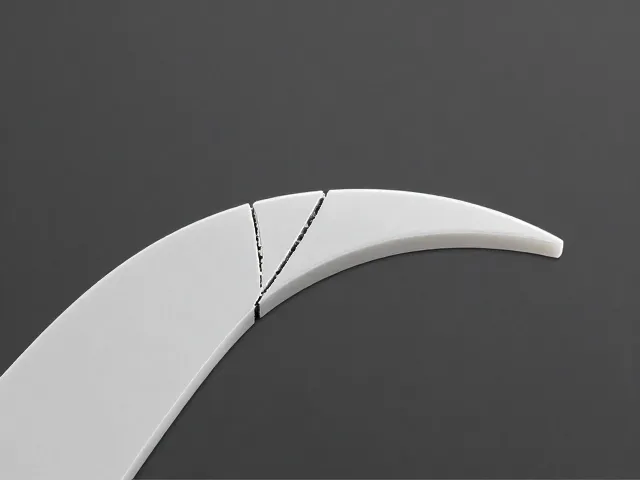
判定裂纹是否存在及严重程度,需依据统一的视觉标准。在弧形刀刃划过疑似区域时,若观察到连续的光影中断、明显的白色应力发白带或刀刃行进受阻,即可判定为存在裂纹。裂纹的长度、宽度及深度需通过后续的专业仪器(如显微镜或激光扫描)进行量化,但弧形刀刃主要用于快速筛查和定位。记录检测数据时,应详细标注工件编号、检测时间、环境温湿度以及发现的裂纹位置坐标。这些数据对于追溯生产过程中的工艺波动具有参考价值,有助于分析注塑温度、冷却速率或模具设计对裂纹产生的影响。
建立标准化的检测数据库是提升质量控制水平的关键。通过长期积累弧形刀刃检测的案例数据,可以形成典型缺陷图谱。例如,记录特定型号齿轮在脱模阶段因顶出受力不均导致的根部微裂纹特征,或外壳在运输过程中因跌落冲击产生的贯穿性裂纹形态。这些真实案例不仅用于培训新员工,还可作为优化生产工艺的参数依据。值得注意的是,检测过程中发现的任何异常都需进行复测,以排除表面污渍、划痕或模具磨损造成的误判,确保每一处标记的裂纹都是材料本身的结构性缺陷。