正文按 2 节整理,先看工程塑料波浪齿厚薄标准解析、不锈钢与塑料件的精密配合技巧,再对照规格区间与适配条件。
工程塑料波浪齿厚薄标准解析
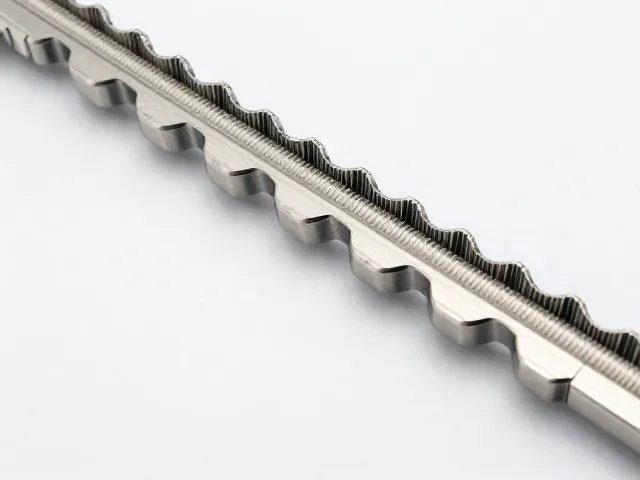
工程塑料在传动与连接领域的应用日益广泛,其核心在于波浪齿结构的几何精度控制。波浪齿的设计初衷是通过弹性变形实现无间隙配合,从而消除传统螺纹连接中的背隙问题。对于聚甲醛(POM)、聚酰胺(PA)及聚碳酸酯(PC)等常见工程塑料,波浪齿的节距、齿高及齿厚公差直接决定了配合面的接触应力分布。根据ISO 2768-mK(中等级别)通用公差标准,对于模数在0.5mm至2mm范围内的塑料波浪齿,其齿厚偏差通常需控制在±0.05mm至±0.1mm之间,具体数值需依据零件的最终功能载荷进行调整。过厚的齿会导致装配应力过大,引发塑料蠕变或断裂;过薄的齿则无法提供足够的摩擦力矩,导致连接松动。
在实际生产环节,波浪齿的成型工艺对尺寸稳定性具有决定性影响。注塑成型过程中,冷却速率和保压压力会显著影响塑料分子的结晶度,进而导致波浪齿发生微观收缩或翘曲。例如,PA66材料在吸水后尺寸会发生膨胀,因此在设计阶段必须预留相应的补偿量。针对高精度要求的波浪齿,通常采用后处理工艺如车削或磨削来修正成型误差,确保齿面粗糙度Ra值低于0.8μm。这种精密的表面处理不仅提升了美观度,更关键的是减少了配合过程中的摩擦系数,延长了使用寿命。数据表明,经过精密加工的波浪齿配合面,其初始扭矩波动范围可控制在±10%以内,显著优于未加工表面的±25%波动范围。
不锈钢与塑料件的精密配合技巧
不锈钢与工程塑料的物理特性差异巨大,热膨胀系数和弹性模量的不同是配合设计中的主要挑战。不锈钢的热膨胀系数约为17×10⁻⁶/℃,而常见工程塑料如POM的热膨胀系数约为100×10⁻⁶/℃,这意味着在温度变化环境下,塑料件会比不锈钢件产生更显著的尺寸变化。为了实现精密配合,设计时需采用过盈配合或间隙配合策略,并引入弹性补偿结构。例如,在不锈钢轴与塑料波浪齿套的配合中,通常设计0.02mm至0.05mm的初始间隙,以容纳温度升高时塑料的膨胀,防止卡死。同时,利用不锈钢的高刚性作为支撑骨架,塑料波浪齿提供柔性密封或传动功能,这种异质材料组合在自动化设备中应用广泛。
装配工艺的控制是确保配合精度的另一关键环节。由于塑料具有粘弹性,直接压入装配容易导致应力集中和微裂纹产生。推荐采用热装法或冷缩法进行装配,将不锈钢件加热至80℃-100℃或塑料件冷却至-20℃以下,利用温差产生的尺寸变化实现无损装配。此外,润滑介质的选择也至关重要,硅基润滑脂因其化学稳定性好且不与大多数工程塑料发生反应,成为首选方案。在振动环境下,不锈钢与塑料的界面容易因微动磨损而失效,因此在设计中加入定位销或防转结构,可以有效分散剪切力,保护波浪齿结构的完整性。实际案例显示,通过优化装配温度和润滑策略,不锈钢-塑料配合组件的疲劳寿命可提升30%以上,显著降低了维护频率。