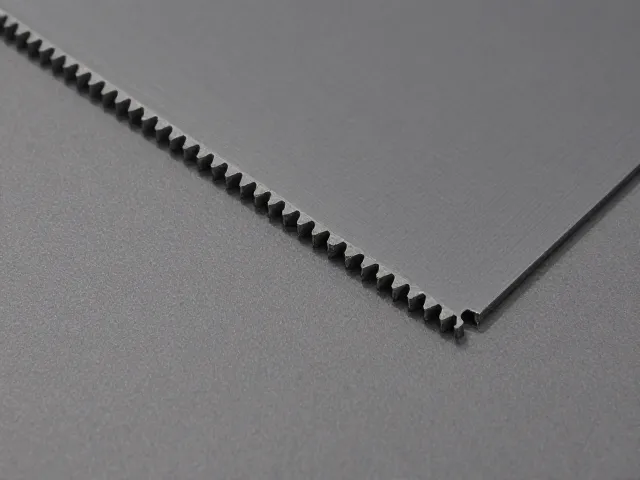
工程塑料加工特性对刀具选型的基础影响
工程塑料种类繁多,从聚四氟乙烯(PTFE)到聚醚醚酮(PEEK),其物理特性差异显著,直接决定了切削过程中的刀具受力状态与磨损机制。高填充材料如玻纤增强塑料具有极高的磨蚀性,常规硬质合金刀片在高速切削下极易出现刃口崩缺或快速磨损,导致加工表面粗糙度超标。相比之下,纯树脂类塑料如聚丙烯(PP)或聚乙烯(PE),熔点较低且粘附性强,切削时容易产生熔屑粘连,若刀具几何角度设计不当,极易造成排屑不畅,进而引发二次切削或工件表面拉丝现象。因此,针对不同类型的工程塑料,陶瓷刀片需具备特定的微观结构以平衡硬度与韧性。
陶瓷材料因其高硬度、高耐磨性及优异的热稳定性,成为高磨蚀性工程塑料切割的理想选择。氧化铝(Al2O3)基陶瓷刀片主要依靠其极高的显微硬度抵抗磨粒磨损,适用于玻璃纤维增强复合材料的精密切断。氮化硅(Si3N4)基陶瓷则具备更好的抗热震性和韧性,能够在断续切削或存在微小振动的工况下保持刃口完整性,适用于碳纤维增强塑料(CFRP)与工程塑料混合材料的加工。选型时需重点关注刀片的晶粒尺寸,细晶粒陶瓷能提供更为锋利的刃口,适合薄壁件加工;粗晶粒陶瓷则通过裂纹偏转机制提升断裂韧性,适合承受较大冲击负荷的厚板切割场景。
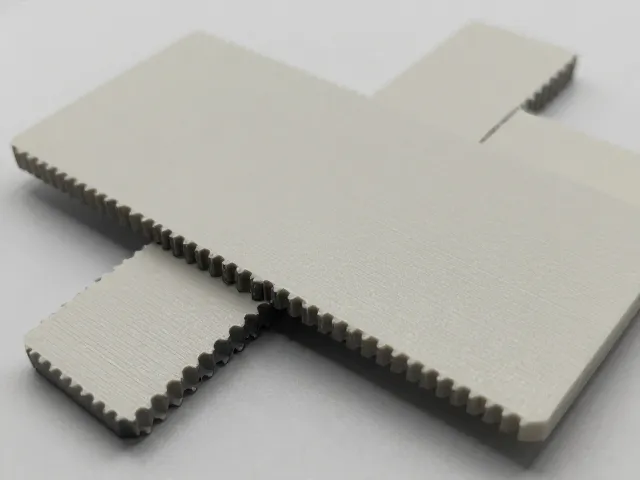
双向切割齿几何结构设计与性能表现
双向切割齿的核心在于其独特的刃口几何设计,旨在解决单向切割中常见的毛刺产生与分层问题。在工程塑料切割过程中,材料往往表现出各向异性,双向齿通过交替变化的前角与后角设计,在切入与退出阶段分别优化切削力方向。切入阶段的大前角设计有助于降低切削力,减少材料变形;退出阶段的小后角或负倒棱设计则能支撑刃口,防止因材料弹性回复导致的边缘撕裂。这种结构显著提升了切断面的垂直度,通常可将端面偏差控制在0.05mm以内,满足精密装配需求。
从性能对比来看,传统单向刀片在切割厚壁工程塑料时,往往需要在进给速度与切削深度之间做出妥协,以牺牲效率或精度为代价来维持刀具寿命。双向切割齿通过优化切屑卷曲形态,使切屑更易断裂并排出,减少了切屑对已加工表面的划伤风险。实测数据显示,在切割3mm厚的玻纤增强尼龙66时,采用双向几何结构的陶瓷刀片相比传统刀片,切削速度可提升20%-30%,且断刀率降低约40%。这种性能优势源于其更合理的应力分布,避免了应力集中导致的微观裂纹扩展,从而延长了有效切削寿命。
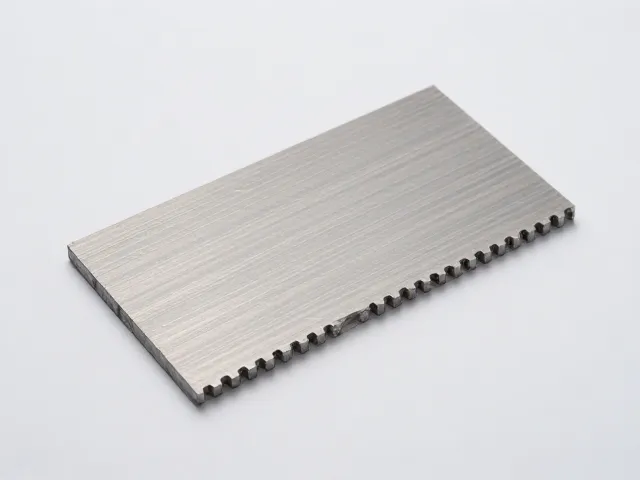
关键性能指标与工况匹配策略
在选型过程中,硬度与断裂韧性是两个必须权衡的关键指标。氧化铝陶瓷的维氏硬度通常可达1500-1800 HV,但断裂韧性相对较低,约为3-4 MPa·m^1/2,适用于连续、稳定的精密切割工况。若加工对象中含有硬质颗粒或存在不规则边界,高韧性氮化硅陶瓷(硬度1200-1400 HV,断裂韧性5-6 MPa·m^1/2)则更具优势。实际应用中,需根据塑料中填充物的含量与类型进行匹配。对于填充率低于20%的普通工程塑料,高硬度氧化铝刀片可发挥其耐磨优势;当填充率超过30%或含有长纤维时,应优先选择具备高韧性的陶瓷基体,以防止刃口崩缺。
冷却与润滑条件对陶瓷刀片性能发挥同样至关重要。尽管陶瓷材料耐高温性能优异,但在高速切割工程塑料时,局部高温仍可能导致塑料熔融粘刀。采用微量润滑(MQL)技术或高压空气吹扫,能有效清除切屑并降低切削区温度。实验表明,在相同切削参数下,配合空气吹扫的双向陶瓷刀片,其表面粗糙度Ra值可稳定保持在0.8μm以下,而未使用辅助冷却时,Ra值可能波动至1.5μm以上。此外,机床主轴的径向跳动需控制在0.01mm以内,过大的跳动会加速陶瓷刀片的微崩刃,缩短其使用寿命。
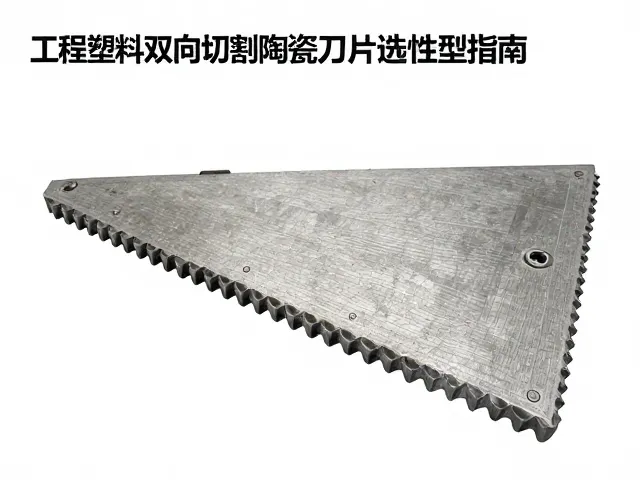
常见失效模式分析与预防措施
工程塑料切割中常见的失效模式包括粘结磨损、扩散磨损与机械崩刃。粘结磨损主要发生在切屑与刀具前刀面之间,由于塑料熔点低,切屑易粘附在刀片表面,形成积屑瘤,进而划伤工件。预防措施包括选用表面涂层光滑的陶瓷刀片,或优化前角设计以减少接触面积。扩散磨损则与切削温度密切相关,当温度超过陶瓷材料的稳定阈值时,刀具材料与工件材料发生原子间扩散,导致刃口软化。通过降低切削速度或增加冷却措施,可有效抑制扩散磨损的发生。
机械崩刃多由冲击载荷引起,特别是在切割带有孔洞或边缘不规则的工程塑料时。双向切割齿的设计虽能改善受力状态,但若进给量设置过大,仍可能导致刃口承受瞬间冲击。在实际操作中,建议采用较小的每齿进给量,并增加主轴转速,以切削力平滑化。此外,检查机床夹具的刚性,确保工件在切割过程中无微小位移,也是预防崩刃的重要环节。定期使用显微镜检查刀片刃口状态,发现微裂纹迹象时及时更换,可避免崩刃扩大导致的主轴损坏或工件报废。