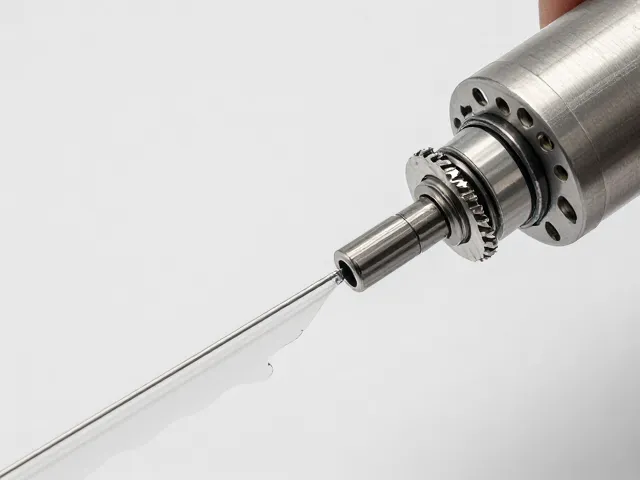
多模式喷嘴在精密加工中的流体动力学优势
多模式喷嘴的设计核心在于通过改变气体通道的几何结构,实现对切割过程中等离子体或激光束形态的精准控制。这种结构通常包含主气流通道与辅助气流通道,两者通过内部复杂的迷宫式或层流式设计进行隔离与混合。在实际运行中,主气流负责维持电弧的稳定性或光束的聚焦,而辅助气流则用于冷却喷嘴内壁及吹除熔渣。不同的模式切换并非简单的阀门开闭,而是通过精密的机械结构或电磁控制,改变气流在喷嘴内部的流速与压力分布,从而适应不同厚度和材质的材料切割需求。
从流体动力学的角度来看,多模式喷嘴能够有效减少湍流产生的能量损耗。传统的单模式喷嘴在切割高反射率或高导热材料时,容易因气流不稳定导致切割面粗糙或挂渣。多模式设计通过优化流场,使气流在出口处形成更均匀的层流状态,这不仅提升了切割效率,还显著延长了喷嘴的使用寿命。这种技术细节直接体现在切割断面的垂直度和表面光洁度上,是高端切割设备区别于普通设备的关键技术指标之一。
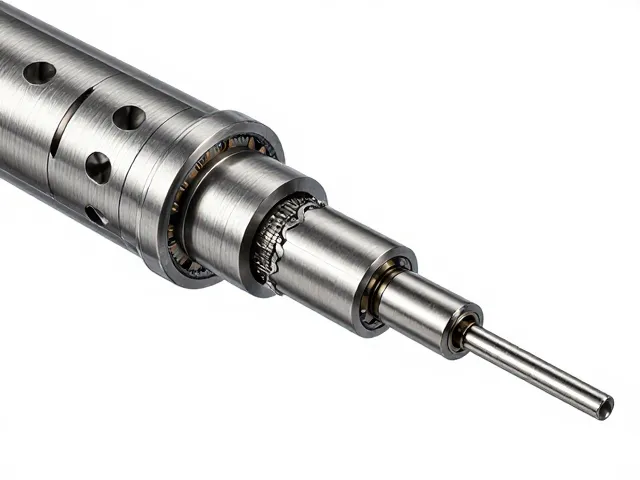
自润滑轴承在高频振动环境下的可靠性保障
自润滑轴承在切割设备中主要承担主轴旋转或直线导轨的运动支撑功能。与传统的油脂润滑轴承不同,自润滑轴承通常采用含有固体润滑剂(如二硫化钼、PTFE或石墨)的金属基复合材料或聚合物基复合材料制成。这种材料特性使得轴承在长期高速运转中无需外部添加润滑油,从而避免了润滑油挥发、泄漏或污染工件的风险。特别是在切割过程中产生的金属粉尘和高温环境下,传统润滑方式容易失效,而自润滑材料能够保持稳定的摩擦系数,确保运动部件的精度不随时间推移而显著下降。
在高频振动工况下,自润滑轴承的阻尼特性能够有效吸收设备运行产生的微小震动。切割设备在启动、停止或进行复杂路径切割时,会产生剧烈的机械振动。自润滑轴承内部的固体润滑颗粒能够在摩擦表面形成稳定的转移膜,不仅降低了磨损率,还起到了微量的缓冲作用。这种结构特性对于保持切割头定位精度至关重要,尤其是在进行微孔加工或精细轮廓切割时,轴承的刚性支撑与低摩擦特性共同作用,确保了设备在长时间作业下的稳定性。
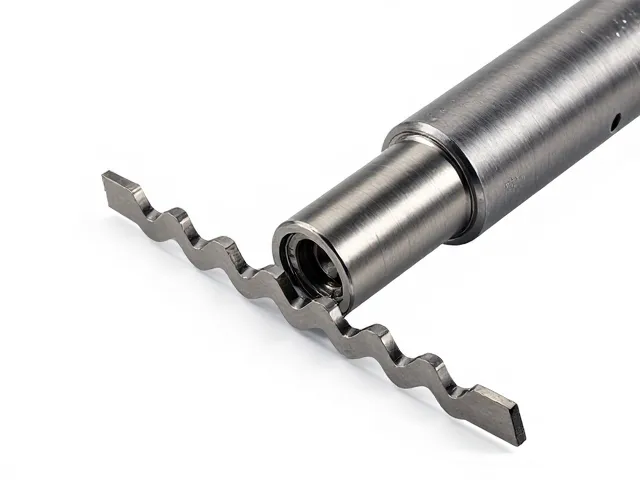
波浪刃几何设计对切割断面质量的优化作用
波浪刃并非指刀具本身的物理形状呈波浪状,而是指在激光或等离子切割过程中,通过控制切割头的运动轨迹或光束调制,使切割缝的微观形态呈现规则的波浪状起伏。这种设计旨在解决厚板切割中常见的挂渣问题和切割面倾斜问题。在切割较厚材料时,熔融金属在重力作用下容易向切割缝底部堆积,形成难以清除的挂渣。波浪刃技术通过周期性改变切割速度或能量输出,使熔池产生周期性的扰动,从而抑制熔渣的过度堆积,使切割断面更加平整。
从工艺参数角度来看,波浪刃模式的设置需要根据材料厚度、类型以及切割速度进行精确匹配。过高的波浪频率可能导致切割效率降低,而过低的频率则无法有效去除挂渣。现代切割控制系统能够根据预设的工艺数据库,自动调整波浪刃的参数,包括振幅、频率和相位。这种动态调整能力使得同一台设备能够适应从薄板到厚板的多种切割需求,显著提升了设备的通用性和加工质量。实际应用中,波浪刃技术能够明显改善切割断面的垂直度,减少后续打磨工序的需求,从而降低整体加工成本。
高效切割设备核心配置的协同效应分析
多模式喷嘴、自润滑轴承与波浪刃技术并非孤立存在,而是相互协同,共同构成高效切割设备的核心竞争力。喷嘴的气流稳定性直接影响切割能量的集中度,进而决定波浪刃技术能否有效发挥作用;而自润滑轴承提供的稳定运动平台,则是实现精确波浪轨迹控制的基础。任何单一组件的性能瓶颈都可能制约整体切割效果的提升。例如,即使采用了先进的波浪刃算法,如果轴承存在间隙或磨损,切割头的定位误差也会导致波浪形态失真,最终影响切割质量。
在设备维护与长期运行成本方面,这三者的协同作用尤为明显。自润滑轴承减少了维护频率,多模式喷嘴延长了易损件寿命,波浪刃技术提高了切割效率并减少了后处理工序。这种系统性的优化使得设备在全生命周期内的综合运营成本显著降低。对于工业用户而言,选择具备这些核心配置的切割设备,意味着能够获得更稳定的生产节奏、更低的停机维护概率以及更高的材料利用率。这种技术集成不仅体现了设备制造水平的提升,也反映了现代工业对精密加工效率与质量的双重追求。