正文按 1 节整理,先看性能验证与长期维护的实际考量,再对照规格区间与适配条件。
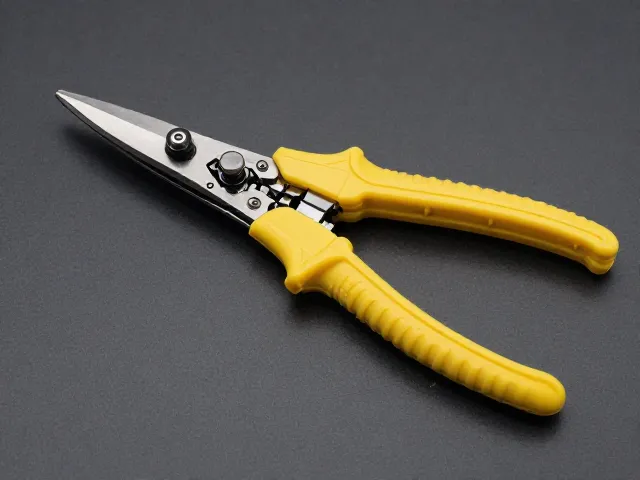
在工业制造与精密加工领域,工程塑料因其优异的机械性能和耐热性被广泛应用,但这也对后续修整工艺提出了更高要求。传统的普通钢制刀具在处理聚碳酸酯、PEEK或ABS等硬质材料时,往往因硬度不足而迅速磨损,导致切口毛刺增多或尺寸偏差。选择具备高碳钢合金刀头的修剪器,核心在于其材料微观结构的稳定性。高碳钢经过特定热处理后,碳含量与合金元素的结合能有效提升刃口的洛氏硬度,使其在高速切削过程中保持锋利度。这种硬度优势并非孤立存在,而是与刀具的韧性形成平衡,避免因过度脆化而在受力不均时发生崩刃。对于需要长期连续作业的生产场景,刀头的耐磨性直接决定了更换频率和停机时间,进而影响整体生产效率。
除了基础硬度,合金元素的配比决定了刀具在极端工况下的表现。常见的合金添加剂如钨、钼或钒,能够细化晶粒结构,增强刀具在高温环境下的红硬性。工程塑料在修剪过程中因摩擦产生局部高温,若刀具无法维持硬度,刃口会迅速软化变形,导致修剪面粗糙甚至粘连材料。低VOC(挥发性有机化合物)涂层的应用则是另一关键维度。传统涂层可能在高温下释放有害气体或产生异味,而现代低VOC涂层不仅环保,更在微观层面形成致密的保护层,减少切削液或塑料碎屑对刀体的附着。这种涂层与高碳钢基体的结合,使得刀具在接触不同化学性质的工程塑料时,表现出更强的抗腐蚀性和抗粘附性,从而延长使用寿命并维持加工精度。
性能验证与长期维护的实际考量
在实际应用中,刀具的耐用性不仅体现在初始锋利度,更体现在多次重磨后的性能保持率。高碳钢合金刀头的设计允许进行多次研磨,每次重磨后刃口几何形状的恢复能力至关重要。劣质刀具在重磨后容易因内部应力释放而导致微观裂纹,而经过严格应力消除处理的高碳钢刀具,其刃口在反复修磨后仍能保持稳定的切削角度。低VOC涂层同样具备较好的附着力,不易在重磨过程中剥落,确保涂层在刀具生命周期内持续发挥作用。用户在选择时,应关注刀具材料的热处理工艺报告,确认其硬度分布均匀性,而非仅依赖表面硬度的单一数据。均匀的硬度分布能确保切削力稳定,减少因振动引起的加工误差,这对于高精度工程塑料部件的制造尤为关键。
维护与存储方式同样影响刀具的最终使用寿命。高碳钢材料对湿度敏感,若存储环境潮湿,即使有涂层保护,基体仍可能因长期接触水汽而发生氧化。低VOC涂层虽然提供了额外的防护,但物理损伤会暴露基体金属,因此避免刀具与硬物碰撞是基本要求。在使用前,检查刃口是否有微小缺口或涂层脱落迹象,能有效预防加工过程中的突发断裂。此外,切削参数的匹配也至关重要,过高的进给速度会加剧刀具磨损,而过低的转速则可能导致材料撕裂而非切削。合理的切削速度与进给量,配合高碳钢合金刀头的特性,能最大化发挥其耐用优势。通过记录不同工况下的刀具磨损情况,用户可以建立个性化的维护周期,从而在保障加工质量的同时,优化耗材成本。