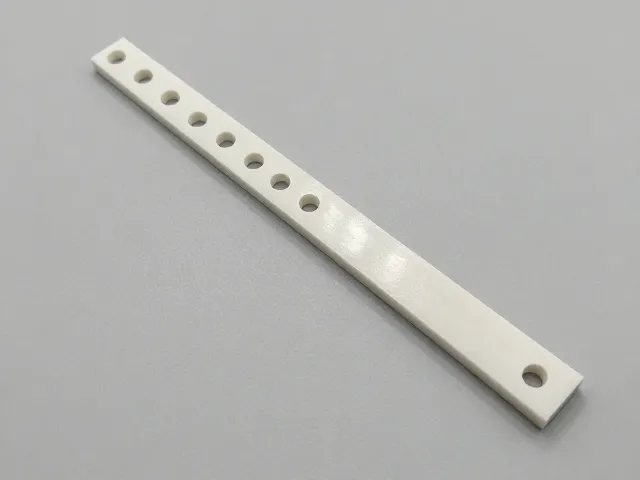
正文按 4 节整理,先看工程塑料特性与精细切割的技术挑战、主流精细切割工艺的技术路径解析、关键加工参数与刀具材料的选择逻辑,再对照规格区间与适配条件。
工程塑料特性与精细切割的技术挑战
工程塑料如聚醚醚酮(PEEK)、聚酰亚胺(PI)及聚四氟乙烯(PTFE)因其优异的机械强度、耐热性及化学稳定性,在航空航天、半导体制造及精密医疗器械领域占据核心地位。然而,这类材料普遍存在导热系数低、熔点高或易发生冷流变形的物理特性,导致传统机械加工方式难以满足微米级精度的切割需求。在加工过程中,切削区域产生的热量若无法及时消散,极易引起材料局部软化、熔融或产生热应力裂纹,进而影响最终成品的尺寸公差与表面完整性。
精细切割技术的核心难点在于平衡切削力与热管理。以PEEK为例,其玻璃化转变温度约为143°C,熔点高达343°C,在高速切削时摩擦生热迅速,若冷却介质选择不当或气流组织不合理,材料表面会出现毛刺、拉丝甚至碳化现象。此外,高耐磨填料如碳纤维或玻璃纤维增强的复合材料,具有极高的硬度,对刀具刃口造成剧烈磨损,同时引发振动噪声,进一步降低了切割边缘的平整度。因此,实现高质量切割需要综合考量材料微观结构、刀具几何角度以及切削参数的动态匹配。
主流精细切割工艺的技术路径解析
激光切割是目前处理高耐磨工程塑料的主流手段之一,其中紫外(UV)激光与皮秒激光因其“冷加工”特性而被广泛采用。紫外激光波长较短,光子能量高,能够直接打断材料分子键,实现气化去除而非熔融剥离,从而显著减少热影响区(HAZ)。对于厚度在0.1mm至5mm范围内的PEEK或PI薄膜,使用波长355nm的紫外激光配合精密振镜扫描系统,可实现切缝宽度小于0.05mm的精细加工,且边缘无焦糊痕迹。这种非接触式加工方式避免了机械应力,特别适用于脆性较大或结构复杂的异形零件切割。
水射流切割技术则在处理厚板及多层复合材料时展现出独特优势。通过混合超高压水流(通常压力超过300MPa)与磨料(如石榴石砂),水射流能够以物理冲击方式剥离材料,全程无热生成,彻底消除了热变形风险。在半导体设备中,用于隔离腔体的PTFE或PEEK厚板常采用此工艺。虽然切割速度相对较慢且后续干燥处理成本较高,但其切面垂直度好、无残余应力,且可切割任意复杂轮廓,尤其适合对热敏感性极高且厚度超过10mm的工程塑料部件。
关键加工参数与刀具材料的选择逻辑
在机械铣削与锯切应用中,刀具材料的选择直接决定加工效率与寿命。针对高耐磨工程塑料,金刚石涂层硬质合金刀具或聚晶金刚石(PCD)刀具是首选。PCD刀具具有极高的硬度与耐磨性,能够有效抵抗碳纤维等增强相的磨损。切削参数的设定需遵循“高转速、低进给”的原则,以降低单位切削厚度,减少切削力波动。例如,在加工3mm厚度的碳纤维增强PEEK板材时,主轴转速建议维持在15,000至30,000 RPM,进给速度控制在0.05至0.1 mm/z,同时必须使用压缩空气或惰性气体进行强力吹扫,以即时移除切屑并冷却刃口,防止切屑二次切削导致的表面划伤。
冷却与排屑系统是保障切割精度的隐形关键。传统液冷可能导致部分吸湿性工程塑料(如尼龙PA系列)发生尺寸膨胀或性能下降,因此干式切削或微量润滑(MQL)技术更为适用。在干式切削中,高压气流不仅起到冷却作用,还能有效吹离缠绕在刀具上的长切屑,避免切屑堆积造成的刀具钝化或工件表面烧伤。对于激光切割,辅助气体(如氧气、氮气或空气)的压力与喷嘴距离需精确控制,以维持熔池的稳定性并吹除熔融物,确保切缝底部的清洁度与挂渣率最低化。
典型应用场景与质量控制指标
在半导体晶圆制造设备中,工程塑料切割件需满足极高的洁净度与尺寸稳定性要求。例如,用于光刻机或刻蚀机内部的PEEK支撑结构,其切割精度需控制在±0.01mm以内,且表面粗糙度Ra值需低于0.4μm,以防止微粒脱落污染晶圆。此类应用通常结合五轴联动数控铣削与后续的人工抛光工序,确保几何形状与表面质量的完美统一。任何微小的毛刺或微观裂纹都可能在真空环境下成为颗粒污染源,因此切割后的去毛刺处理与超声波清洗成为必不可少的后道工序。
医疗器械领域对生物相容性与灭菌耐受性有严格标准,切割工艺需确保材料无化学残留。手术机器人关节部件常采用PEEK或PEI材料,通过精密激光切割成型后,需经过严格的生物相容性测试与高温高压灭菌验证。在此场景下,切割边缘的光滑度直接影响装配间隙与运动灵活性。实际生产中,通过在线视觉检测系统实时监控切缝宽度与边缘质量,剔除存在微裂纹或热损伤的次品,确保最终交付的产品符合ISO 13485医疗器械质量管理体系的要求,实现从材料加工到终端应用的全链路质量可控。