正文按 4 节整理,先看工程塑料厚型锯条的材质与基体选择、平滑刃设计对切割体验的实际影响、齿形参数与厚型塑料的适配逻辑,再对照规格区间与适配条件。
工程塑料厚型锯条的材质与基体选择
工程塑料如ABS、PC、PVC及亚克力等,具有不同的硬度、韧性和熔点,这对锯条的基体材料提出了特定要求。高碳合金钢或高速钢(HSS)是常见的选择,因为它们在保持锋利度的同时,具备足够的韧性以抵抗厚型材料切割时产生的应力。对于厚度超过5毫米的工程塑料,锯条的齿距设计尤为关键,较宽的齿距能有效防止塑料碎屑堵塞齿槽,避免切割过程中因摩擦过热导致材料熔化粘连。
基体的厚度与硬度平衡决定了锯条在厚料切割中的稳定性。过薄的锯条在切割厚塑料时容易弯曲,导致切口不平整甚至断裂;而过硬的基体则可能在遇到内部应力不均时发生崩齿。因此,选择经过适当热处理且具有一定柔韧性的基体,能够确保在长时间切割厚型板材时,锯条依然保持直线度,减少因偏摆造成的材料浪费。
平滑刃设计对切割体验的实际影响
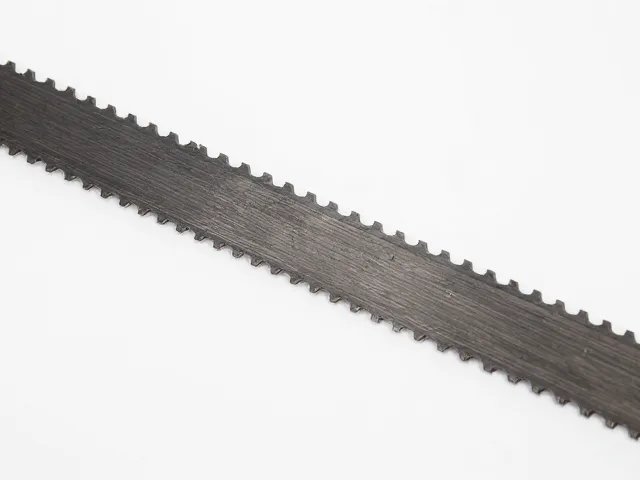
平滑刃设计并非简单的打磨抛光,而是通过优化齿尖几何形状,减少锯条与塑料接触面的摩擦系数。这种设计在切入材料初期能更轻松地建立切割路径,随后在推进过程中保持较低的阻力。对于厚型工程塑料而言,低摩擦意味着产生的热量更少,从而降低了材料因高温软化而粘附在锯条上的风险,使切面更加光洁,减少了后续打磨工序的需求。
此外,平滑刃的微观结构有助于排屑。在切割厚料时,产生的塑料屑较多,平滑的刃口配合合理的容屑槽,能够更顺畅地将碎屑排出切口。这不仅提高了切割速度,还延长了锯条的使用寿命。实际应用中,这种设计能显著降低操作者感受到的反冲力,使手动或机械切割过程更加可控,特别是在处理大面积厚板时,操作者的疲劳感会明显减轻。
齿形参数与厚型塑料的适配逻辑
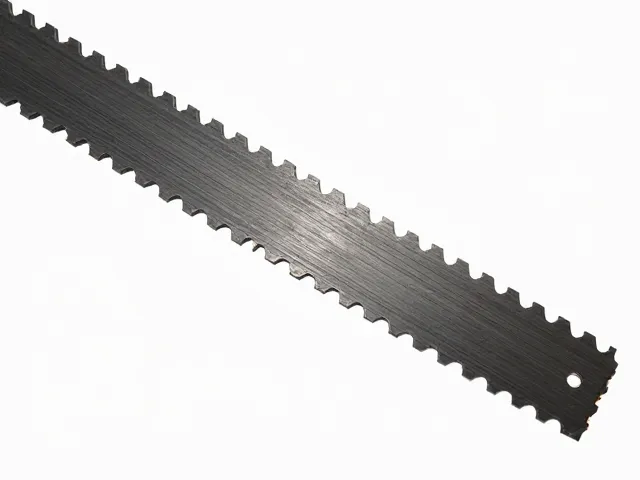
锯齿的倾角和高度直接影响切割效率与表面质量。针对厚型工程塑料,通常推荐采用较大的前角,以增强切削能力,减少切入阻力。同时,锯齿的高度需要足够深,以容纳厚料切割时产生的大量碎屑。如果齿深不足,碎屑堆积会迅速增加摩擦,导致切割停滞或材料烧伤。因此,匹配厚度的齿形参数是确保切割顺畅的核心要素。
齿数的密度(TPI)也是关键考量因素。虽然细齿通常用于薄材料以获得光滑切面,但在厚型塑料切割中,过密的齿数反而会导致排屑不畅。适当的稀疏齿数配合平滑刃设计,能在保证切面质量的同时,提高进给速度。用户在选购时,应参考塑料的具体厚度与硬度,选择齿距与材料厚度相匹配的锯条,避免因齿形不匹配导致的切割卡顿或边缘毛刺过多问题。
应用场景与操作规范的匹配
不同厚度的工程塑料在切割时需要调整进给速度和冷却方式。对于5-10毫米厚的塑料,建议采用中等进给速度,并配合空气冷却或低速旋转,以防止局部过热。平滑刃设计在此类场景中能发挥最大效能,因为它减少了摩擦生热,使切割过程更加稳定。若进给过快,即使使用优质锯条,也可能因热量积聚导致切口融化变形,影响最终产品的尺寸精度。
在自动化或半自动化切割设备中,锯条的夹持稳定性同样重要。厚型锯条需要更坚固的夹持装置以防止振动。平滑刃设计带来的低振动特性,有助于提高设备运行的平稳性,进而提升批量切割的一致性。操作者需确保锯条安装牢固,并根据塑料类型调整设备参数,以充分发挥平滑刃锯条在厚料切割中的优势,实现高效、精准的加工效果。