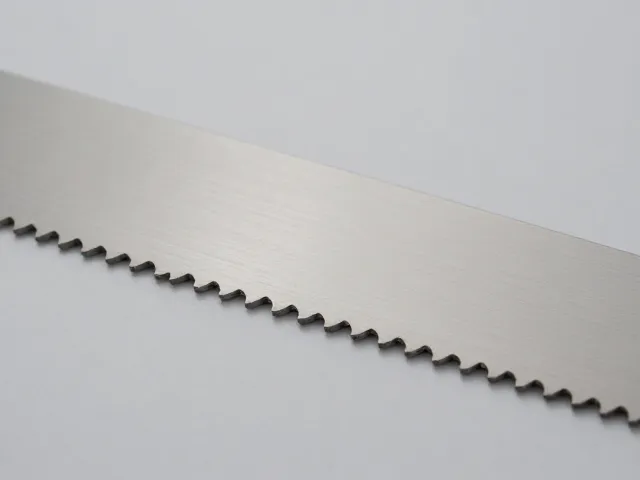
正文按 4 节整理,先看工程塑料表面硬化处理的技术路径、厚型锯条耐磨性能提升方案、工艺参数与质量控制要点,再对照规格区间与适配条件。
工程塑料表面硬化处理的技术路径
工程塑料在工业应用中常因硬度不足导致磨损,尤其是厚型锯条这类高频摩擦部件,表面硬化处理成为延长寿命的关键手段。物理气相沉积(PVD)技术通过真空环境下将金属或陶瓷材料气化并沉积于基材表面,形成致密涂层,显著提升表面硬度。该技术无需高温处理,避免了工程塑料因热变形导致的尺寸偏差,特别适用于对热敏感的高分子材料。
化学气相沉积(CVD)则通过高温化学反应在材料表面生成碳化物或氮化物层,虽涂层结合力强,但高温过程可能影响塑料基材结构,因此多用于金属或复合材料。对于厚型锯条,PVD因其低温特性更具优势,可在保持基材韧性的同时,提供微米级厚度的硬质覆盖层,有效抵抗切割过程中的机械磨损。
厚型锯条耐磨性能提升方案
厚型锯条在切割高硬度材料时,边缘易出现崩齿和卷刃现象,表面硬化处理通过增加表层硬度来延缓磨损进程。采用类金刚石(DLC)涂层是常见方案,其硬度可达2000-3000 HV,摩擦系数低至0.05-0.1,显著减少切割阻力并降低热量积累。这种涂层通过离子束辅助沉积工艺实现,确保涂层与基材结合牢固,避免在高速运转中剥落。
此外,等离子体电解氧化(PEO)技术可在塑料表面生成陶瓷化多孔层,通过电解液中的活性离子与基材反应形成氧化膜。该工艺适用于聚醚醚酮(PEEK)等高性能工程塑料,生成的氧化层硬度可达800-1000 HV,同时具备一定绝缘性和耐腐蚀性。对于厚型锯条,PEO处理能增强表面抗疲劳性能,减少微裂纹扩展,提升整体耐用性。
工艺参数与质量控制要点
表面硬化处理的 effectiveness 依赖于精确控制工艺参数,如沉积速率、气体比例和基底温度。PVD过程中,氩气流量需维持在50-100 sccm范围内,以确保等离子体稳定;靶材电压控制在400-600 V,避免过高的能量冲击导致基材损伤。厚度监测通常采用石英晶体微天平,确保涂层均匀性在±5%以内,防止局部过厚引发应力集中。
质量控制环节包括附着力测试和硬度验证。划格法或拉拔测试用于评估涂层与基材的结合强度,要求至少达到ASTM D3359标准中的4B等级。显微硬度测试则通过维氏硬度计在多个点位采样,确认表面硬度符合设计要求。对于厚型锯条,还需进行模拟切割实验,观察磨损速率和边缘完整性,确保处理后的性能提升可量化且稳定。
实际应用中的挑战与优化方向
尽管表面硬化处理能显著提升耐磨性,但工程塑料的热膨胀系数与涂层材料存在差异,可能导致温度变化时涂层开裂。优化方向包括引入过渡层,如钛或铬的中间涂层,以缓解应力集中。过渡层厚度通常控制在0.1-0.5微米,通过梯度设计增强界面结合力,同时保持整体涂层的致密性。
另一挑战在于复杂几何形状的均匀覆盖,厚型锯条的齿尖和侧面需同等保护。旋转工件和动态靶材运动可改善涂层分布,确保无死角覆盖。此外,后处理工艺如抛光或润滑剂浸润,可进一步降低摩擦系数,延长使用寿命。实际应用中,需根据切割材料特性调整涂层类型,例如切割金属时选用氮化钛涂层,而切割复合材料则倾向DLC涂层,以实现性能最大化。