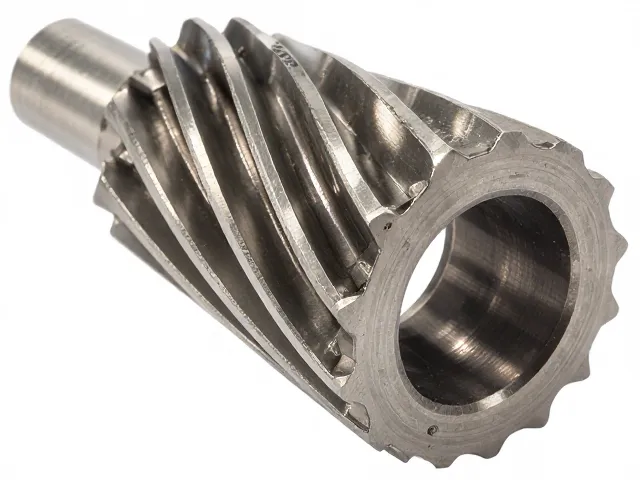
无油润滑技术对TCT硬质合金齿性能的重塑
传统切削工具在高速运转中往往依赖外部冷却液或润滑剂来降低摩擦系数并控制切削温度,然而这种依赖外部介质的模式在特定工业场景下存在局限。工程塑料基体与硬质合金颗粒的复合技术,通过材料内部的微观结构设计,实现了自润滑功能。这种设计利用工程塑料中嵌入的固体润滑相,在刀具与工件接触界面形成转移膜,从而在干式切削或微量润滑条件下维持稳定的摩擦状态。TCT(硬质合金)作为切削刃的核心材料,其高硬度和耐磨性得到了工程塑料基体的有效保护,避免了因润滑不足导致的早期崩刃或热裂纹扩展。
在高性能工业应用中,这种复合结构显著改变了刀具的热管理逻辑。工程塑料的热导率虽然低于金属,但其低摩擦系数减少了切削热的生成源头。当刀具在加工非铁金属、复合材料或高粘性聚合物时,无油润滑特性防止了切屑粘附现象,提升了表面加工质量。硬质合金齿的几何形状经过优化,与基体的结合强度经过精密计算,确保在承受高冲击载荷时,切削刃不会发生微观剥落。这种技术路径不仅简化了机床的冷却系统配置,还降低了因废液处理带来的环境负担,符合现代制造业对绿色加工的追求。
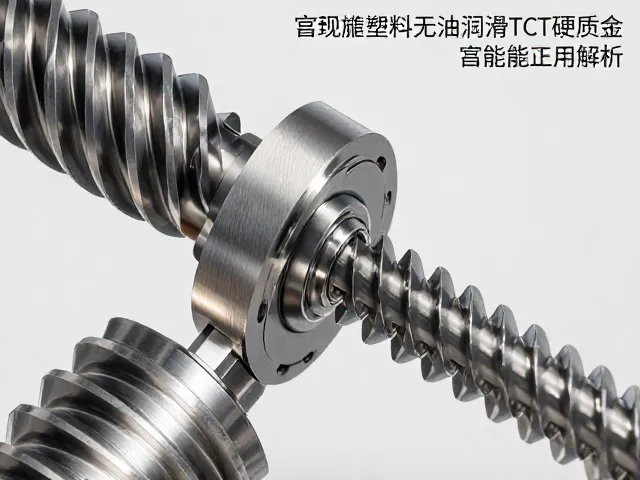
材料微观结构与切削性能的关联机制
硬质合金齿的微观结构直接决定了其在无油环境下的表现。通常采用的钴或镍作为粘结相,与碳化钨晶粒形成致密的金属陶瓷结构。在工程塑料基体中,这些硬质合金颗粒的分布密度和尺寸经过严格控制,以确保切削力的均匀传递。当切削过程发生时,硬质合金齿承担主要的切削负荷,而周围的工程塑料基体则通过弹性变形吸收部分振动能量。这种刚柔并济的结构特性,使得刀具在加工具有不均匀硬度的材料时,能够保持较高的尺寸稳定性。
摩擦学行为是评估无油润滑TCT硬质合金齿性能的关键指标。在干式切削条件下,刀具表面形成的聚合物转移膜起到了关键的隔离作用。这层薄膜由被加工材料或基体材料在高压高温下转移至刀具表面形成,它替代了传统液体润滑剂的功能,降低了剪切应力。实验数据显示,在特定的切削速度范围内,这种自润滑机制能使摩擦系数维持在较低水平,从而减少切削功率消耗。同时,硬质合金齿的耐磨性得到延长,因为转移膜减少了刀具与工件之间的直接接触面积,抑制了磨粒磨损和粘着磨损的发生。
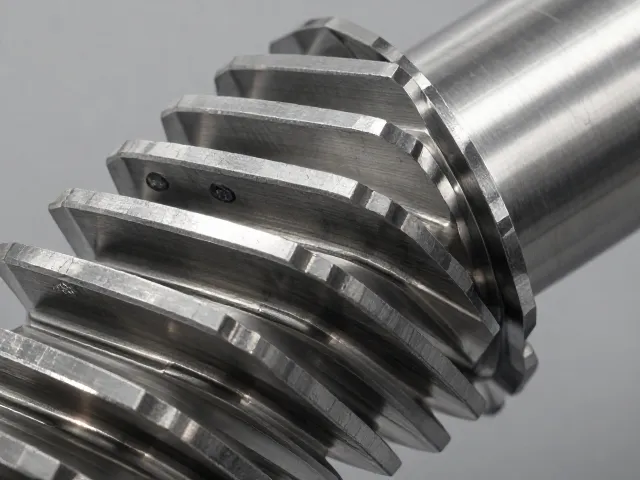
典型工业应用场景的技术适配性分析
在航空航天领域的复合材料加工中,无油润滑TCT硬质合金齿展现出独特的优势。碳纤维增强聚合物(CFRP)材料在切削过程中容易产生静电积聚和纤维毛刺,传统油基润滑剂有时难以有效清除细微纤维,且可能污染后续工序。采用无油润滑刀具,配合优化的排屑槽设计,能够高效排出切屑,避免纤维缠绕。硬质合金齿的高刚性确保了在高速铣削过程中的轮廓精度,而工程塑料基体的自润滑特性则减少了因摩擦热导致的树脂基体软化或分层现象。这种组合使得加工表面粗糙度得到显著改善,减少了后续手工打磨的需求。
汽车制造业中的轻量化部件加工同样受益于这一技术。铝合金及其合金材料具有良好的导热性,但在高速切削时仍会产生积屑瘤,影响表面质量。无油润滑TCT硬质合金齿通过其特殊的表面处理和基体配方,有效抑制了铝材的粘附倾向。在发动机缸体或变速箱壳体等精密部件的加工中,这种刀具能够在无需大量冷却液的情况下,实现稳定的去余量加工。这不仅降低了冷却系统的能耗和维护成本,还避免了冷却液渗入工件内部孔隙可能导致的腐蚀问题。硬质合金齿的耐磨性保证了在大批量生产中的寿命一致性,减少了换刀频率,提升了整体生产效率。