湿切与干切工艺在黄铜加工中的基础特性分析
工程塑料与黄铜的复合加工或单独加工中,切削液的介入方式直接决定了热力学环境的稳定性。湿式切削通过大量冷却液带走切削区热量,显著降低刀具磨损速率,特别是在处理高导热性的黄铜材料时,能有效抑制积屑瘤的形成,从而维持切削刃的锋利度。然而,冷却液的残留往往需要后续的清洗工序,增加了生产流程的复杂性,且部分工程塑料对特定化学介质敏感,长期接触可能导致材料表面应力开裂或性能下降。
干式切削则依赖空气冷却或微量润滑技术,省去了冷却液循环系统,从物理层面减少了工序环节。这种工艺在黄铜加工中能够避免水基冷却液可能引发的氧化或电化学腐蚀风险,尤其适用于对表面洁净度要求极高的精密组件。干切过程中,切削热主要被切屑带走,虽然刀具承受的热负荷较高,但通过优化刀具几何角度和涂层技术,可以在一定程度上平衡温度分布,实现无油污的直接加工状态,简化了后处理流程。
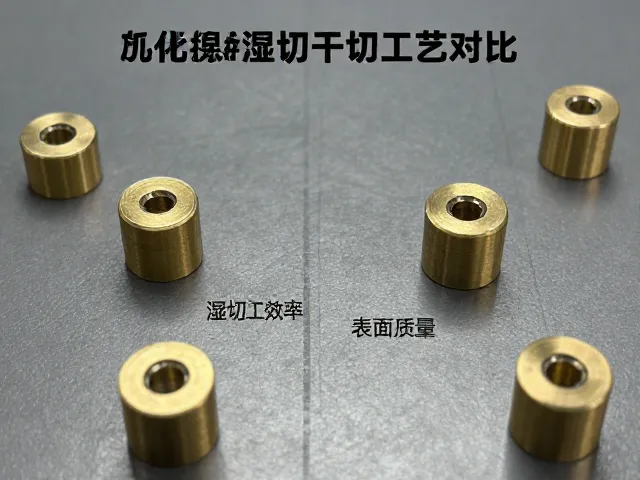
加工效率与生产成本的量化对比
在效率维度,湿切工艺通常允许更高的切削速度和进给量,因为冷却液有效控制了切削温度,延长了刀具寿命,减少了换刀频率。对于大批量生产的黄铜件,这种连续性优势能显著缩短单件加工时间。然而,湿切系统的维护成本不容忽视,包括过滤系统清理、废液处理以及设备防锈维护,这些隐性成本在长期运行中会累积。此外,工件从机床取出后的干燥和清洗环节也占用了额外的生产节拍,影响了整体产出率。
干切工艺在效率上呈现另一种逻辑,虽然单次切削参数可能因热管理限制而略低于湿切,但其省去了清洗和干燥步骤,使得整体生产周期缩短。特别是在自动化生产线中,干切件可直接进入下一道工序或包装环节,减少了物料搬运和等待时间。从能耗角度看,干切省去了冷却液泵送和循环的动力消耗,虽然机床主轴功率可能因切削力变化而略有波动,但综合能源利用率往往更具优势,尤其适合中小批量或对响应速度要求较高的生产场景。
表面质量与精度的微观表现差异
湿切工艺在表面光洁度方面表现稳定,冷却液的润滑作用减少了刀具与工件之间的摩擦,使得黄铜件表面纹理细腻,粗糙度Ra值通常能控制在较低水平。对于工程塑料部分,湿切能避免高温导致的熔融粘连,保持材料原有的物理特性。然而,冷却液中的微小颗粒若过滤不彻底,可能在工件表面留下划痕或斑点,影响外观质量。此外,水分残留若未彻底清除,可能在后续装配中引发锈蚀或污染问题,需要严格的工艺管控。
干切工艺的表面质量高度依赖于刀具状态和切削参数的精确匹配。由于缺乏液体润滑,干切对刀具涂层的耐磨性和抗粘结性要求更高。在理想参数下,干切黄铜件可获得均匀的金属光泽,无油渍残留,特别适合后续电镀或喷涂前的预处理。但对于某些工程塑料,干切产生的高温可能导致表面轻微熔化或重新固化,形成毛刺或硬化层,需要通过优化冷却气幕或间歇切削策略来缓解。表面一致性在干切中更依赖于机床的动态刚性和刀具的稳定性,任何振动都可能被放大并反映在最终表面纹理上。