正文按 3 节整理,先看工程塑料防滑手柄与陶瓷研磨头的组合优势、耐磨特性对作业效率的具体提升、防滑设计在精密作业中的关键作用,再对照规格区间与适配条件。
工程塑料防滑手柄与陶瓷研磨头的组合优势
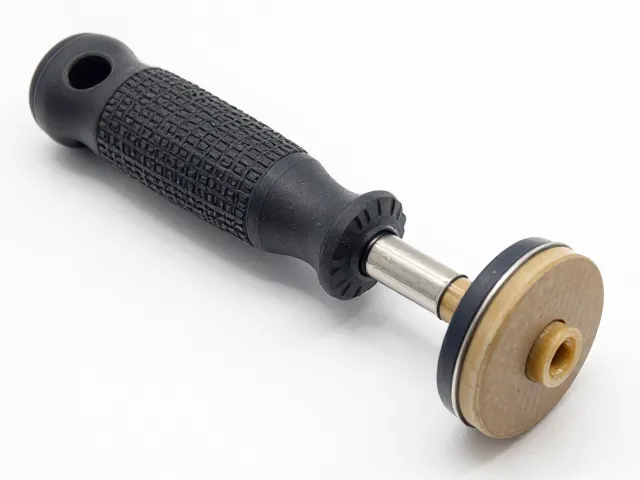
在工业加工与精细打磨场景中,工具的人机工程学设计与耗材的物理特性直接决定了操作的稳定性与最终成品的质量。工程塑料因其优异的抗冲击性、耐腐蚀性以及良好的绝缘性能,成为制造手柄的理想材料。通过模内注塑或二次加工工艺,工程塑料手柄表面可形成特定的纹理或凹槽结构,这种设计不仅增强了握持时的摩擦力,有效防止因手部出汗或油污导致的打滑现象,还分散了长时间作业对手掌造成的压强,降低了操作者的疲劳感。相较于传统木质或普通金属手柄,工程塑料在极端温度变化下仍能保持尺寸稳定,不易变形或开裂,为精密作业提供了可靠的物理基础。
与此同时,陶瓷研磨头作为核心工作部件,其材料特性决定了研磨效率与寿命。氧化铝或氧化锆等高性能陶瓷材料具备极高的硬度与化学稳定性,能够在高速旋转或往复运动中保持锋利的切削刃口。这种材质对大多数酸性、碱性介质具有极强的抵抗力,避免了在腐蚀性环境下的快速损耗。陶瓷研磨头与工程塑料手柄的结合,并非简单的部件堆砌,而是基于力学传递与热管理优化的整体解决方案。手柄的减震特性吸收了研磨过程中产生的部分振动,而陶瓷头的均匀磨粒分布确保了切削力的平稳输出,两者协同作用,使得工具在复杂工况下依然能维持高精度的作业状态。
耐磨特性对作业效率的具体提升
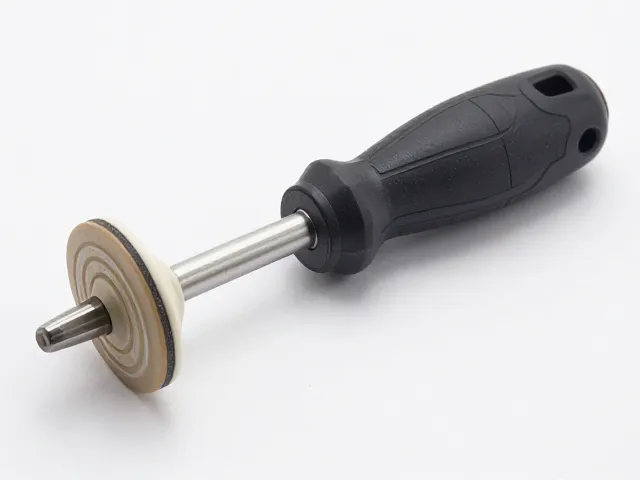
耐磨性是衡量研磨工具使用寿命的关键指标,直接关联到生产线的停机维护频率与整体产出率。陶瓷研磨头的高硬度使其在面对硬质合金、石材、玻璃等难加工材料时,表现出显著优于普通树脂或金属磨头的耐久性。在连续作业过程中,陶瓷颗粒不易脱落或钝化,这意味着单位时间内的材料去除率能够保持恒定,避免了因磨头磨损导致的重复修整或频繁更换耗材。这种稳定的性能表现,使得操作人员无需在作业中途进行频繁的停机检查或工具更换,从而实现了作业流程的连贯性。对于需要大面积平整处理或高精度轮廓打磨的应用场景,这种持续稳定的切削能力尤为重要,它直接缩短了单件产品的加工周期。
除了延长工具寿命,耐磨性还间接提升了作业效率,主要体现在加工精度的一致性与表面质量的稳定性上。随着传统磨头的磨损,其表面轮廓往往发生不规则变化,导致打磨深度不均或产生波纹。陶瓷研磨头由于磨损速率极低且均匀,能够长时间保持初始设计的几何形状,确保每一刀切削的深度与角度一致。这种一致性减少了后续抛光或返工的需求,使一次成型合格率显著提高。在实际操作中,这意味着操作员可以专注于控制进给速度与路径规划,而不必担心工具性能衰减带来的不确定性,从而在心理上和操作上都能更高效地推进工作进度,实现从“被动更换”到“主动高效”的转变。
防滑设计在精密作业中的关键作用
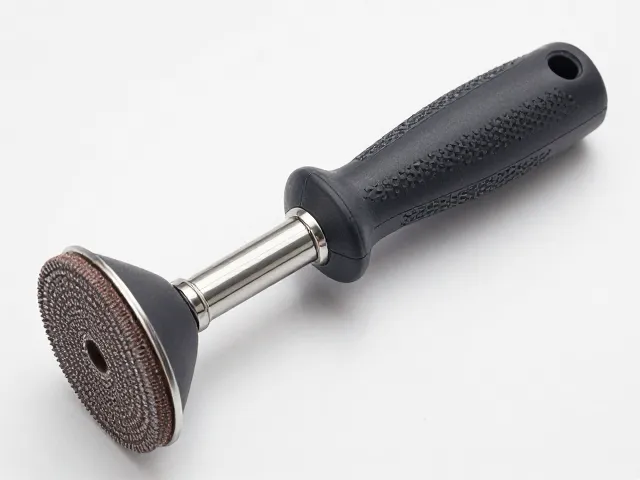
防滑手柄的设计不仅仅是为了舒适,更是为了确保在高压、高速或精细操作下的安全性与可控性。工程塑料手柄通过表面的微观结构设计,如点阵、条纹或波浪形纹理,能够与操作者手部皮肤形成有效的机械咬合。在涉及微小力度控制的场景中,例如雕刻、去毛刺或精细抛光,手部的细微颤抖或滑动都可能导致工件表面划伤或尺寸超差。防滑手柄提供的稳定抓握力,使得操作者能够更精准地施加垂直压力与水平推力,确保研磨头与工件表面的接触角度始终保持在最佳状态。这种控制力的提升,直接转化为加工质量的提高,特别是在处理曲面或复杂几何形状时,防滑性能让工具更贴合工件轮廓,减少死角与过切风险。
此外,防滑特性在应对突发状况或恶劣环境时提供了额外的安全保障。当研磨过程中产生大量粉尘、冷却液飞溅或工件表面油污时,传统光滑手柄极易变得湿滑,增加工具脱手的风险。工程塑料手柄经过特殊表面处理或设计,即使在湿润或油污环境下,仍能维持较高的摩擦系数。这不仅保护了操作者免受高速旋转部件可能造成的伤害,也防止了因工具意外滑落导致的工件报废或设备损坏。在自动化辅助或半自动化作业中,稳定的人机接口也是确保程序指令准确执行的前提,防滑手柄确保了人工干预部分的可靠性,使得整个作业链条更加紧密高效,减少了因人为因素导致的非计划性中断。