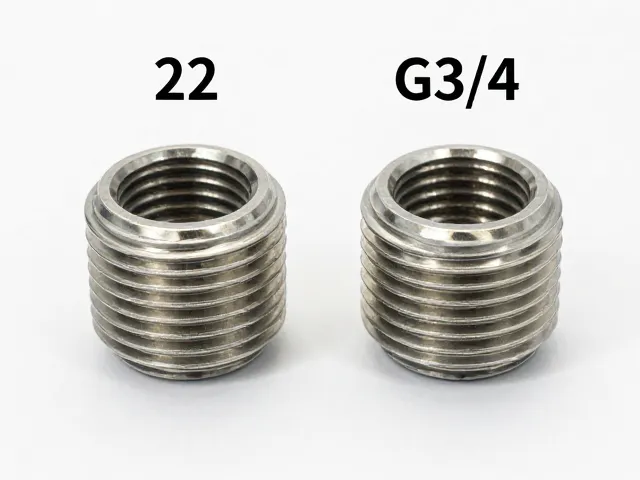
1/2寸公制螺纹与G3/4内螺纹的核心差异解析
在工业管道连接领域,尺寸标注的混淆常导致密封失效或装配困难。1/2寸公制螺纹(通常指M12×1.25或M16×2等公制粗牙/细牙)与G3/4内螺纹属于完全不同的螺纹体系。公制螺纹以毫米为单位,牙型角为60度,螺纹高度与螺距有严格的数学比例关系,其标注方式直接反映大径和螺距,例如M16表示大径为16毫米。而G3/4中的“G”代表非螺纹密封管螺纹(British Standard Pipe Parallel),其尺寸依据英寸制,牙型角为55度,且螺纹大径并非整数英寸,而是通过经验公式换算得出的特定数值。
G3/4的具体参数中,“3/4”指的是管子的通径代号,而非实际外径。根据BSPP标准,G3/4螺纹的大径约为26.441毫米,螺距为1.814毫米(每英寸14牙)。相比之下,常见的公制螺纹如M24,其大径为24毫米,螺距为3毫米。两者在几何形状上存在本质区别:公制螺纹牙顶和牙底较平,而G系列螺纹牙顶和牙底呈圆弧状,这种设计旨在提高疲劳强度并适应管道连接的密封需求。若将G3/4螺母强行拧入M24螺栓,由于牙型角差异(55度对60度)和螺距不同,会导致螺纹咬死或无法啮合,进而损坏工件。
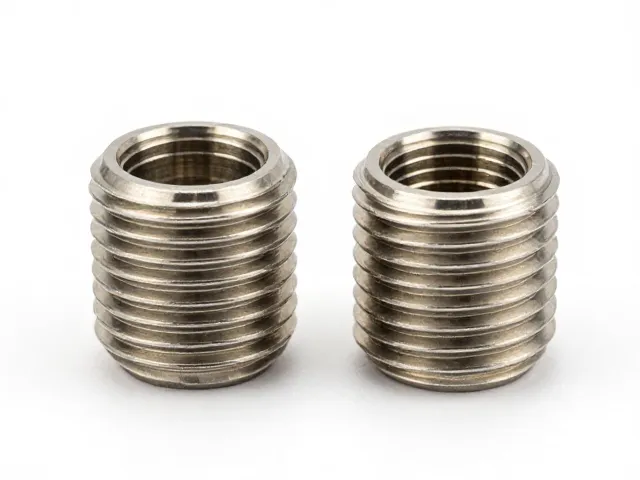
BSP螺纹标准体系及G系列技术细节
BSP(British Standard Pipe)螺纹主要分为两大类:BSPP(平行管螺纹,即G系列)和BSPT(锥管螺纹,即R系列)。G3/4属于BSPP标准,其特点是螺纹轴线方向直径不变,依靠密封垫圈或O型圈实现密封,而非依靠螺纹本身的过盈配合。这种螺纹广泛应用于液压系统、气动元件以及非高压流体管道连接中。其优势在于安装方便,拆卸后螺纹本身不易受损,适合需要频繁维护的场景。BSPT螺纹则通过螺纹间的机械咬合产生径向压力来实现密封,适用于高压或真空环境,但反复拆装容易磨损密封面。
G系列螺纹的标记规则严格遵循ISO 228-1标准。标记中的“G”后紧跟尺寸代号,如G1/2、G3/4、G1等。这些尺寸代号对应固定的大径、中径和小径尺寸,以及固定的螺距。例如,G1/2的大径为20.955毫米,螺距为1.814毫米;G3/4的大径为26.441毫米,螺距同样为1.814毫米。值得注意的是,虽然G1/2和G3/4的螺距相同,但大径不同,因此不能互换使用。在图纸标注中,通常直接写作G3/4,无需标注螺距,因为该尺寸代号已唯一确定了螺距和牙型。
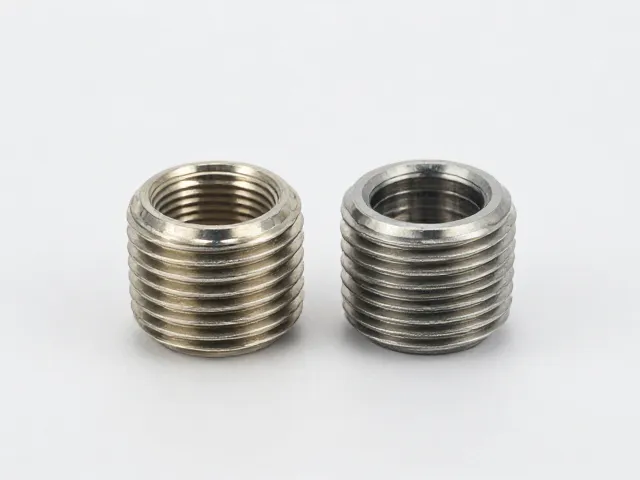
选型指南与常见误区规避
在选型过程中,首要任务是明确连接件的密封方式。若系统依赖螺纹本身密封,应选用BSPT(R系列)螺纹;若使用垫圈密封,则选用BSPP(G系列)螺纹。G3/4内螺纹常用于连接外径为26.441毫米的公制或英制接头,但在实际采购中,需确认配套的外螺纹是G3/4还是其他规格。常见误区是将“3/4英寸”直接等同于螺纹大径,实际上G3/4的外螺纹大径约为26.441毫米,远大于0.75英寸(19.05毫米)。这种尺寸混淆会导致选型错误,造成泄漏或无法安装。
另一常见误区是忽视螺纹牙型的检测。公制螺纹(60度)与BSP螺纹(55度)在视觉上差异细微,但使用螺纹规检测时差异明显。建议在实际应用中,使用标准的G3/4螺纹塞规进行通止测试。通规应能顺利旋入至少5-7圈,止规旋入不应超过1-2圈。若使用公制螺纹规检测BSP螺纹,由于牙型角和螺距不同,会导致误判。此外,对于高压应用,即使选用G系列螺纹,也需确保密封面的平整度和垫圈材料的耐压性,避免因密封失效导致的安全事故。
加工精度与质量控制要点
G3/4内螺纹的加工精度直接影响连接的可靠性。根据ISO 228-1标准,G系列螺纹通常分为两个公差等级:6H(内螺纹)和6g(外螺纹)。6H级内螺纹具有较大的中径公差带,便于装配,适用于一般工业用途。在加工过程中,需严格控制螺距误差和牙型角误差。螺距累积误差过大会导致螺纹配合松动,而牙型角偏差则会影响密封面的接触面积。使用数控车床或专用螺纹铣床加工时,应定期校准刀具,确保牙型完整。
质量控制环节包括尺寸测量和外观检查。关键尺寸包括大径、中径和小径,其中中径是决定螺纹配合性质的核心参数。使用三针法或螺纹千分尺测量中径时,需确保测量力恒定,避免变形误差。外观检查应关注螺纹牙底是否有毛刺、磕碰或加工痕迹,这些缺陷会成为应力集中点,降低螺纹的疲劳寿命。对于批量生产的产品,建议采用气动量仪或光学投影仪进行快速检测,以提高效率并保证一致性。记录每批产品的检测数据,便于追溯和质量分析。