正文按 4 节整理,先看变径过渡段几何精度控制与支撑体系搭建、焊接工艺参数优化与多层多道焊执行策略、无损检测实施标准与缺陷返修规范,再对照规格区间与适配条件。
变径过渡段几何精度控制与支撑体系搭建
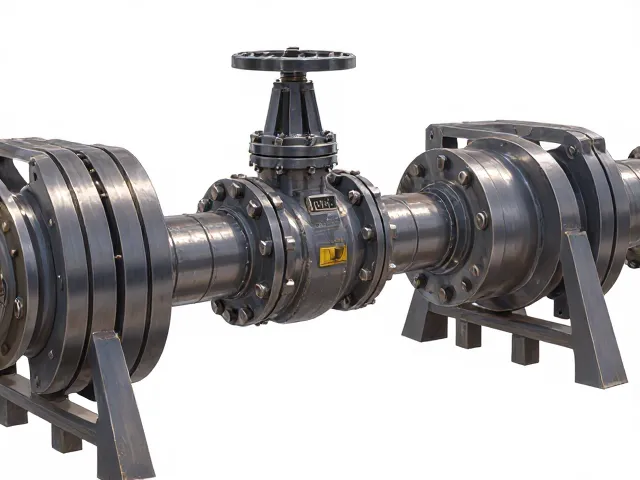
5米变径过渡段在管道系统中承担着改变介质流向与流速的关键职能,其核心施工难点在于大口径钢管的几何形态复杂,导致重心偏移显著且焊接变形风险极高。施工前期必须依据设计图纸进行严格的放样工作,利用全站仪对过渡段中心线及高程进行多点复核,确保轴线偏差控制在规范允许范围内,通常要求直线度误差小于1mm/m。同时,针对5米跨度带来的自重荷载,需预先设计专用的临时支撑架或胎架,支撑点布置应避开焊缝热影响区,并采用可调节支座以消除地基沉降或安装误差带来的应力集中,防止管体在焊接过程中发生不可逆的塑性变形。
在材料进场与预处理阶段,需重点核查变径段母材的理化性能报告及无损检测记录,确保钢板或钢管材质符合GB/T 713或GB/T 3077等现行国家标准要求。坡口加工是保证焊接质量的基础环节,对于5米变径段的大厚度板材,通常采用等离子切割或机械加工方式制备U型或K型坡口,坡口表面需去除氧化皮、油污及水分,并在组对前进行预热处理。组对间隙需根据焊接工艺评定报告(WPS)严格设定,一般控制在3-5mm之间,并使用定位焊进行固定,定位焊长度及间距需经无损检测确认无裂纹等缺陷后方可进入正式焊接工序,避免因组对不良导致的热裂纹或未熔合现象。
焊接工艺参数优化与多层多道焊执行策略
变径过渡段的焊接通常采用埋弧焊(SAW)或气体保护焊(GMAW/MAG)相结合的多层多道焊工艺,以平衡热输入与冷却速度,降低残余应力。焊接前需对焊机进行标定,确保送丝速度、焊接电流及电压曲线稳定,对于5米长的大口径焊缝,建议采用双丝埋弧焊或摆动焊枪技术,以增加熔池宽度,改善焊缝成形并细化晶粒组织。焊接顺序应遵循对称施焊原则,先焊内侧后焊外侧,先焊短焊缝后焊长焊缝,以减少角变形和纵向收缩应力。每层焊道完成后需彻底清除焊渣及飞溅物,并进行表面外观检查,确认无气孔、夹渣及咬边缺陷后,方可进行下一层焊接,严禁在未清理干净的焊道上直接覆盖新焊层。
热输入控制是防止变径段产生冷裂纹及热影响区脆化的关键因素,需根据母材碳当量(Ceq)计算并设定合适的线能量,通常控制在15-25kJ/cm范围内。对于厚壁变径管,层间温度需保持在预热温度以上且不超过250℃,可通过红外测温仪实时监测。焊接过程中若出现中断,需立即采取保温措施,重新焊接前需对断口进行打磨处理并重新预热。焊后需进行消氢处理,即在250-350℃下保温一定时间,以加速扩散氢的逸出,随后进行缓冷保护,避免环境温度骤降导致淬硬组织形成。整个焊接过程需由持证焊工执行,并全程记录焊接参数,确保可追溯性。
无损检测实施标准与缺陷返修规范
焊接完成后,变径过渡段需依据NB/T 47013《承压设备无损检测》标准进行严格的无损检测,检测比例通常不低于100%的射线检测(RT)或超声波检测(UT)。对于5米长的大口径环缝,射线检测需采用双壁双影透照方式,确保底片黑度在1.5-3.5之间,像质计灵敏度符合Ⅱ级合格标准。超声波检测则需使用斜探头对全截面进行扫描,重点排查内部裂纹、未焊透及未熔合等线性缺陷。检测人员需持有RTⅡ级或UTⅡ级及以上资格证书,检测环境需满足温度、湿度及背景辐射的安全要求,检测完成后需出具正式的检测报告,作为后续工序验收的依据。
若检测发现超标缺陷,需立即制定返修工艺方案,严禁盲目打磨或补焊。返修前需使用磁粉检测(MT)或渗透检测(PT)确定缺陷的精确位置及延伸范围,并使用碳弧气刨或机械加工方式彻底清除缺陷金属,直至露出金属光泽。返修焊前需重新预热,焊后需再次进行无损检测,直至合格。同一部位返修次数原则上不得超过两次,若超过两次需经设计单位确认并制定专项方案。对于变径段与直管段连接的角焊缝,还需进行外观尺寸测量,确保焊脚高度及余高符合GB 50236《现场设备、工业管道焊接工程施工规范》的要求,外观检查不合格者需打磨修整至合格状态。
压力试验准备与整体系统联调步骤
无损检测合格后的变径过渡段需进行压力试验,以验证其强度及严密性。试验介质通常采用清洁水,试验压力为设计压力的1.5倍,且不得低于0.4MPa。在升压过程中,需缓慢加压,分阶段稳压检查,当压力达到试验压力的50%时,需对焊缝及法兰连接处进行初步检查,无异常后方可继续升压至试验压力。稳压时间内需使用压力表监测压力波动,若压力下降不超过规定值(通常为1%且无压降趋势)且所有焊缝及连接部位无渗漏、无可见变形,则视为强度试验合格。对于有毒、易燃介质管道,还需进行泄漏性试验,试验压力为设计压力,采用发泡剂或检漏仪对所有密封点进行逐一排查。
在整体系统联调阶段,需关注变径段因流速变化引起的振动问题。安装完成后,需检查管道支吊架的紧固情况及限位装置的有效性,确保变径段在介质冲击下不会产生过大位移。若现场条件允许,可进行模拟介质流动测试,观察变径段出口处的流态稳定性及噪音水平。对于涉及高温或高压工况的系统,还需进行热态调试,监测变径段在热膨胀状态下的位移量,确认膨胀节或补偿器工作正常。所有试验及调试数据需整理归档,形成完整的施工记录,包括压力试验曲线、泄漏检测记录及振动监测数据,为后续运维提供基础数据支持。