正文按 4 节整理,先看工程塑料防锈钢单向刃的技术特性解析、不同工程塑料的切割适配策略、高性能切割工具的关键参数考量,再对照规格区间与适配条件。
工程塑料防锈钢单向刃的技术特性解析
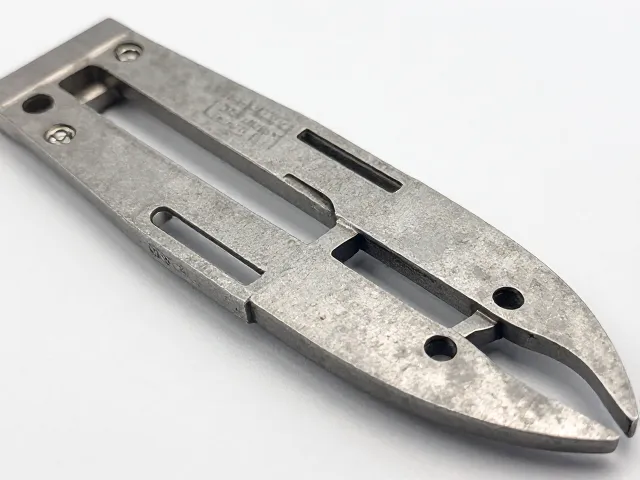
单向刃设计在切割工程塑料时展现出独特的力学优势,其刀刃结构通常采用单面研磨或特殊几何角度,使得切削力主要作用于材料的一侧。这种结构在切入聚碳酸酯(PC)、聚酰胺(PA)或聚甲醛(POM)等高分子材料时,能够有效减少材料崩边和毛刺的产生。相比传统的双面刃或锯齿状刀具,单向刃在连续切割过程中产生的热量积聚更少,这对于防止热敏性工程塑料发生熔融变形至关重要。防锈钢材质则进一步确保了刀具在长期接触含有微量水分或化学添加剂的塑料环境时,表面不会因氧化而变得粗糙,从而维持切割面的光滑度。
从材料科学的角度来看,高性能单向刃通常选用高碳高铬不锈钢或经过特殊涂层处理的合金钢。这类材料具备较高的硬度和韧性平衡,能够在承受高频次冲击切割时保持刃口锋利。工程塑料的硬度范围较广,从较软的ABS到高强度的PEEK,不同的材质对刀具的耐磨性提出了不同要求。防钢特性不仅延长了刀具的使用寿命,还降低了因刀具生锈导致的污染风险,特别是在精密电子外壳或医疗器械部件的生产中,保持切割环境的洁净度是质量控制的关键环节。
不同工程塑料的切割适配策略
针对不同类型的工程塑料,单向刃的选型需依据材料的物理特性进行调整。对于脆性较大的材料如聚苯乙烯(PS)或改性酚醛树脂,建议选用刃口角度较小、更锋利的单向刃,以减小切入阻力,防止材料在切割点发生碎裂。相反,对于韧性极强且具有高抗冲击性的材料如超高分子量聚乙烯(UHMWPE)或尼龙66,则需要选用刃口角度较大、强度更高的刀具,以提供足够的支撑力,避免刀刃在切割过程中发生卷刃或崩缺。这种差异化的选型策略能够显著提升加工效率,并减少因刀具不适配导致的废品率。
切割速度的设定也与塑料类型密切相关。高速切割适用于导热性较好的塑料,如某些填充玻璃纤维的复合材料,因为热量能迅速散发,避免局部过热。然而,对于导热性差的纯树脂材料,如聚四氟乙烯(PTFE),则需要降低切割速度,并配合冷却措施,以防止材料软化粘连在刀刃上。单向刃的几何形状在此过程中起到引导切屑排出的作用,合理的排屑槽设计能够确保切屑迅速离开切割区域,避免切屑重新缠绕或堆积,从而保证切割过程的稳定性和连续性。
高性能切割工具的关键参数考量
在选择工程塑料专用单向刃时,刃口角度是决定切割性能的核心参数之一。通常,刃口角度在15度至30度之间的刀具适用于大多数通用工程塑料,能够在锋利度与耐用性之间取得良好平衡。对于需要极高表面光洁度的应用场景,如光学镜片框架或精密连接器,可能需要选用角度小于15度的超薄刃口,但这会牺牲一定的刀具强度,需在实际操作中谨慎评估。此外,刀具的厚度也是一个重要指标,较薄的刀身能够减少切割过程中的摩擦阻力,特别适用于薄壁塑料件的精细加工。
涂层技术对单向刃的性能提升具有显著作用。常见的物理气相沉积(PVD)涂层,如氮化钛(TiN)或类金刚石(DLC)涂层,能够大幅提高刀具表面的硬度和润滑性。DLC涂层尤其适用于切割粘性较大的塑料,如聚碳酸酯,因为它能有效防止塑料熔体粘附在刀刃上。在选择带有涂层的刀具时,需确认涂层的结合力与厚度,过厚的涂层可能在高速冲击下剥落,反而影响切割精度。同时,基材的纯净度和热处理工艺也直接影响刀具的最终性能,优质的钢材经过多次回火处理后,内部应力得到释放,能够提供更稳定的切割表现。
维护与存储对刀具寿命的影响
正确的维护流程是延长工程塑料切割工具寿命的关键环节。每次使用后,应及时清除刀刃上残留的塑料碎屑和油污,避免残留物在存放过程中固化,导致刃口钝化或腐蚀。对于防钢材质的刀具,虽然具备一定抗腐蚀能力,但仍建议在使用后用干燥的软布擦拭干净,并涂抹少量防锈油进行保护。定期使用油石对刃口进行轻微修整,可以恢复因正常使用产生的微小钝化层,保持切割效率。需要注意的是,修整时应遵循原有的刃口角度,避免改变刀具的几何形状,以免影响切割质量。
存储环境的选择同样不容忽视。刀具应存放在干燥、通风的柜台中,避免与硬物直接接触造成磕碰损伤。建议使用专用的刀具盒或磁性支架进行分隔存放,防止多把刀具相互摩擦导致刃口受损。在高温或高湿环境中,即使是不锈钢材质的刀具也可能发生点蚀,因此控制存储环境的温湿度至关重要。定期检查存储条件,确保刀具处于最佳保存状态,能够在下次使用时立即发挥其高性能切割能力,减少因刀具状态不佳导致的加工误差和生产延误。