工程塑料与耐火陶瓷加工中的材料特性差异
工程塑料如聚醚醚酮(PEEK)或聚酰亚胺(PI)具有较低的导热系数和较高的韧性,在切削过程中容易产生粘刀现象,且对切削热敏感。这类材料在高速加工时,若散热不良,极易导致工件变形或刀具涂层剥落。相比之下,耐火陶瓷如氧化铝或碳化硅具有极高的硬度和耐磨性,但脆性大,对冲击载荷极为敏感。加工陶瓷时,主要挑战在于如何避免崩边和裂纹扩展,这要求刀具必须具备极高的锋利度和刚性,同时切削参数需严格控制以维持稳定的切削力。
两种材料在物理属性上的巨大差异,直接决定了加工策略的根本不同。工程塑料的加工重点在于散热与排屑,需要较大的前角以减小切削阻力并促进切屑排出;而耐火陶瓷的加工重点在于抑制裂纹,通常需要较小的前角甚至负前角来增强刃口强度,防止在切入瞬间产生微裂纹。这种材料本质的区别,使得通用的刀具选型策略失效,必须针对具体材料特性进行精细化的刀刃几何设计。
弧形刀刃在复杂曲面加工中的几何优势
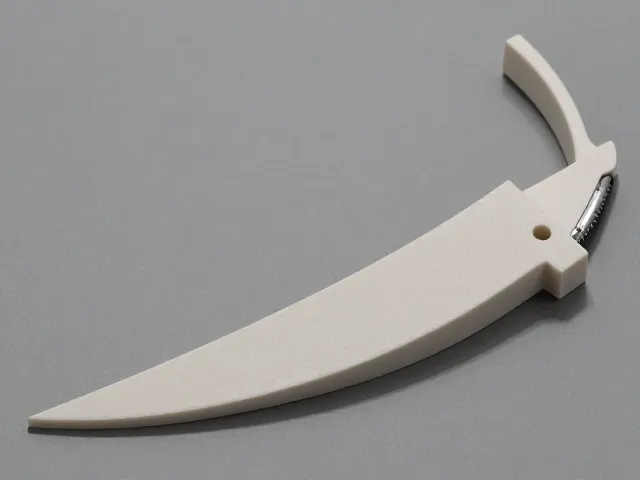
弧形刀刃设计通过连续的曲率过渡,能够有效分散切削力,特别是在加工具有复杂曲面或圆角的工程塑料部件时,可显著减少应力集中点。对于耐火陶瓷而言,弧形刃口在切入和切出工件的瞬间,能够平滑过渡切削力,降低因突然受力变化导致的边缘崩缺风险。这种几何形状不仅提升了表面光洁度,还延长了刀具寿命,因为连续的圆弧结构避免了传统直线刀刃在拐角处的磨损不均问题。
从流体动力学角度分析,弧形刀刃有助于优化切屑流动路径,减少切屑与刀具后刀面的摩擦。在加工高粘度工程塑料时,这一特性尤为关键,它能有效防止切屑堆积造成的二次切削和热量积聚。对于多孔或致密耐火陶瓷,弧形设计配合特定的排屑槽,能确保细微颗粒及时排出,避免划伤已加工表面。这种结构上的优化,使得刀具在应对不同材料时展现出更好的适应性和稳定性。
基于材料特性的刀刃角度与涂层匹配策略
针对工程塑料,推荐选用大前角(15°至25°)的弧形刀刃,并搭配低摩擦系数的涂层,如类金刚石(DLC)或聚四氟乙烯(PTFE)复合涂层,以抑制材料粘附。前角过大可能导致刃口强度不足,因此在加工高填充工程塑料时需适当减小前角至10°左右,以平衡锋利度与耐用性。对于耐火陶瓷,则应采用小前角(0°至5°)或负前角设计,并选用超细晶粒硬质合金或立方氮化硼(CBN)基体,配合TiAlN或AlCrN等高温稳定性强的涂层,以承受加工过程中产生的高温和化学磨损。
刀刃半径的选择同样至关重要。加工薄壁工程塑料件时,较小的刀刃半径(R0.05mm以下)有助于提高轮廓精度,减少让刀现象;而在加工厚壁耐火陶瓷时,较大的刀刃半径(R0.1mm以上)能增强刃口强度,抵抗冲击。实际应用中,需根据工件的具体几何形状和材料厚度进行微调。例如,在加工带有内圆角的陶瓷基板时,选用匹配圆角半径的弧形刀具,可一次性完成成型,减少换刀次数,提高加工效率。
切削参数设定对加工质量的影响机制
切削速度的设定需依据材料的导热性和热稳定性进行调整。工程塑料的推荐切削速度通常在80至200米/分钟之间,具体数值取决于塑料类型和刀具涂层。过高的速度会导致材料软化甚至熔化,影响尺寸精度;过低的速度则可能引起振动,降低表面质量。耐火陶瓷的切削速度通常较低,一般在20至60米/分钟,以减少热冲击。进给量方面,工程塑料可采用中等进给以利于排屑,而耐火陶瓷需采用小进给(0.05至0.1毫米/转),以控制切削力,防止工件开裂。
冷却方式的选择直接影响加工结果的稳定性。工程塑料加工中,干式切削或微量润滑(MQL)往往优于大量水基冷却液,因为某些塑料具有吸湿性,水分残留可能导致后续性能下降。耐火陶瓷加工则推荐使用高压冷却液,以有效带走切削热并冲刷碎屑,防止碎屑嵌入工件表面。此外,主轴刚性及夹具稳定性也是关键因素,任何微小的振动都会在陶瓷加工中放大为表面缺陷,因此在设定参数时,需确保机床系统具备足够的动态刚度。
刀具维护与寿命监测的实操要点
弧形刀刃的磨损监测需借助高精度显微镜或在线检测系统,重点关注刃口钝化半径的变化。对于工程塑料加工,当发现切屑颜色变深或表面出现拉丝现象时,通常表明刀刃已发生粘附磨损,需及时修磨或更换。耐火陶瓷加工中,磨损表现为后刀面的均匀磨损或微观崩刃,此时切削力会有所波动,声音也会发生变化。建立定期的刀具检查制度,记录每次加工后的磨损程度,有助于预测刀具剩余寿命,避免突发断裂导致工件报废。
修磨工艺对弧形刀刃性能恢复至关重要。手工修磨难以保证曲率的精确性,推荐使用数控刀具磨床进行自动修磨,以确保刀刃几何形状的复现精度。修磨过程中,需严格控制砂轮粒度和进给速度,避免产生热裂纹。对于受损严重的刀刃,若磨损量超过刃口强度的安全阈值,则应直接报废,而非强行修磨。定期清理刀具夹持部位的切屑和油污,确保装夹精度,也是维持加工稳定性的必要措施。
工艺优化与数据记录的系统化管理
建立详细的加工数据库,记录不同材料、刀具组合及切削参数下的加工结果,是持续优化工艺的基础。通过对比不同弧形刀刃设计在相同条件下的表现,可以筛选出最佳几何参数。例如,记录某型号PEEK材料在特定前角和涂层下的刀具寿命及表面粗糙度数据,可为后续类似项目提供参考。数据分析应涵盖刀具磨损速率、表面缺陷类型及加工效率等多个维度,形成闭环反馈机制,指导刀具选型和参数调整。
引入自动化监控系统,实时采集主轴负载、振动频率及温度数据,可实现对加工过程的动态调整。当检测到异常振动时,系统可自动降低进给速度或暂停加工,防止刀具崩刃或工件损坏。对于耐火陶瓷等高风险材料,这种实时监控尤为重要。同时,定期对刀具进行无损检测,如超声波探伤,可发现内部微观缺陷,提前排除隐患。通过系统化数据管理,企业能够不断提升加工精度和效率,降低生产成本。