正文按 3 节整理,先看工程塑料双面刃铣刀的结构特性与切削机理、寿命影响因素与工艺参数优化、应用场景与技术挑战应对,再对照规格区间与适配条件。
工程塑料双面刃铣刀的结构特性与切削机理
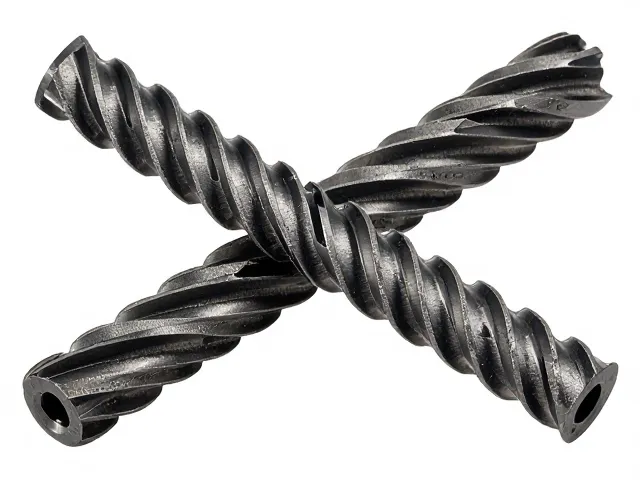
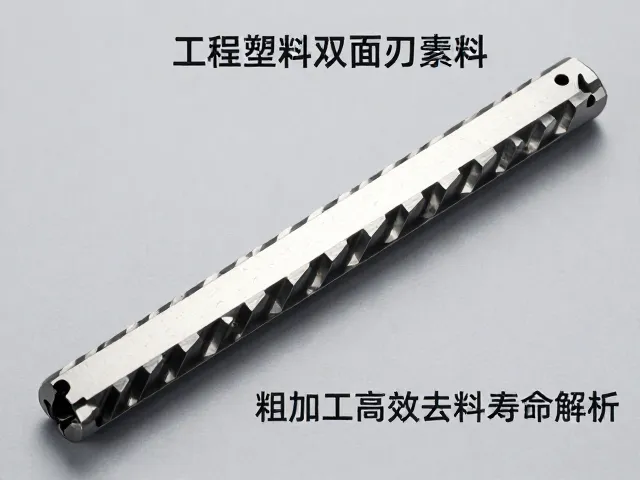
工程塑料如PEEK、PTFE、PC及ABS等材料在切削过程中表现出与金属截然不同的物理特性,其低导热系数和高延展性极易导致切屑粘连和热量积聚。双面刃铣刀(Double-Ended Mill)通过其对称的几何设计,允许从刀具两端同时进行切削作业,这种结构不仅提高了材料去除率,还有效平衡了轴向切削力。对于高粘度塑料而言,锋利的刃口和优化的排屑槽设计是防止“拉丝”现象的关键,刀具通常采用高纯度硬质合金或涂层硬质合金基体,以确保持续的锋利度并减少因摩擦产生的热变形。
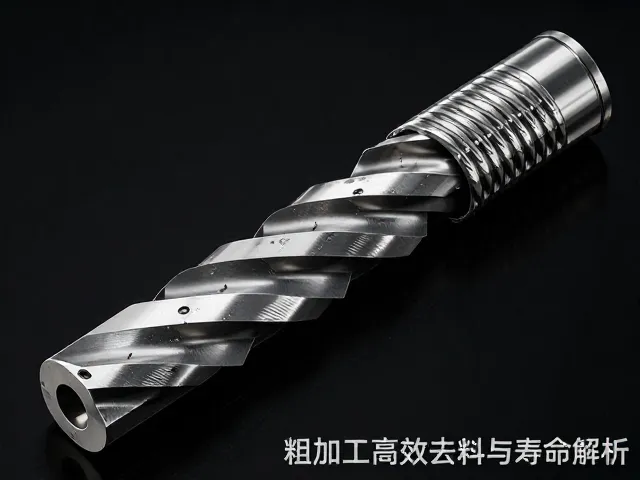
在粗加工阶段,高效去料的核心在于大进给速度与合理切深的配合。双面刃设计使得单次走刀可覆盖更宽的切削宽度,显著缩短了加工周期。然而,塑料的热敏感性要求冷却方式必须精准,通常采用压缩空气吹扫而非液体冷却液,以避免水分残留影响材料性能或造成刀具腐蚀。刀具的螺旋角设计需经过严格计算,大螺旋角有助于平滑切入和排出切屑,降低切削振动,从而在高速去除大量材料的同时,保持工件表面的完整性和尺寸精度,避免因过热导致的熔融或变形。
寿命影响因素与工艺参数优化
刀具寿命并非单一变量,而是切削速度、进给率、刀具几何角度及被加工材料硬度共同作用的结果。在工程塑料加工中,过高的切削速度会导致切削区温度急剧上升,加速刀具磨损甚至造成刃口钝化。因此,维持适中的线速度是延长寿命的首要条件。同时,进给量的设定需避开共振频率,防止因振动导致的崩刃。双面刃铣刀在磨损一侧后,可翻转使用另一侧,理论上可将有效切削刃寿命延长一倍,但这前提是两侧磨损程度均匀,且刀具安装精度极高,任何偏心或夹持不牢都会导致一侧过早失效。
工艺参数的优化还需考虑刀具涂层的选择。虽然塑料加工对涂层依赖性低于金属,但特定的纳米涂层或DLC(类金刚石涂层)能显著降低摩擦系数,减少切屑对刀面的粘附。实际应用中,定期清理刀具槽内的残留塑料微粒至关重要,这些微粒若未及时清除,会在后续加工中划伤工件或加剧刀具磨损。通过监控切削声音和表面光洁度的变化,操作者可以及时调整参数,在效率与寿命之间找到最佳平衡点,避免因过度追求效率而导致的刀具意外断裂或加工质量下降。
应用场景与技术挑战应对
双面刃铣刀广泛应用于航空航天复合材料部件、汽车轻量化结构件以及医疗器械外壳的加工中。在这些领域,对零件的尺寸稳定性和表面质量有着严苛要求。例如,在加工PEEK植入物时,刀具的微小振动可能导致微观裂纹,进而影响植入体的生物相容性。此时,双面刃铣刀的高刚性结构优势得以体现,其对称设计有效抑制了径向力引起的偏摆,确保了复杂曲面加工的稳定性。此外,对于含有玻璃纤维或碳纤维增强的工程塑料,刀具需具备更高的耐磨性以应对硬质颗粒的磨蚀,通常选用超细颗粒硬质合金基体以增强抗冲击性能。
面对不同厚度或复杂形状的工件,刀具路径规划成为影响寿命的关键因素。切入和切出阶段的切削力变化剧烈,容易引发刃口崩缺。采用螺旋插补或圆弧切入方式,可以平滑过渡切削力,减少冲击。在深腔加工中,排屑不畅是主要瓶颈,双面刃铣刀可通过交替使用两端刀刃,利用气流辅助排出深层切屑。同时,机床的动态刚性也直接影响刀具表现,高刚性主轴与精密刀柄的配合能最大化发挥刀具性能。通过模拟仿真预测切削力分布,提前规避潜在的风险点,是确保长期稳定加工和延长刀具使用寿命的有效技术手段。