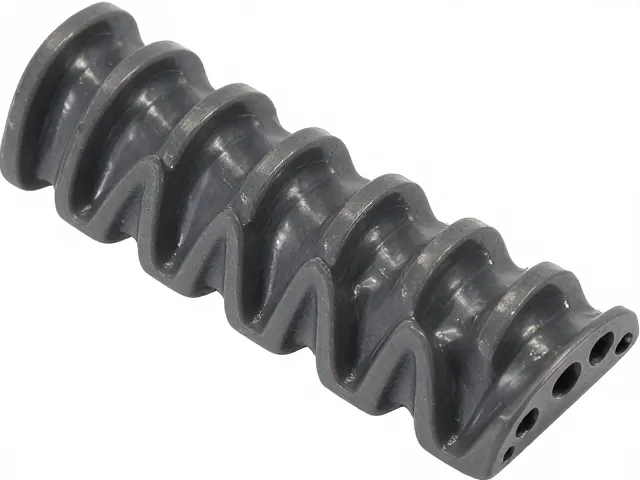
正文按 3 节整理,先看波浪齿形几何参数对基材输送稳定性的作用机制、齿厚参数对涂层附着与纹理还原度的微观影响、工艺适配性与长期运行中的磨损演变规律,再对照规格区间与适配条件。
波浪齿形几何参数对基材输送稳定性的作用机制
人造革生产过程中的基材输送环节,直接决定了最终成品的表面平整度与厚度均匀性。输送辊表面的波浪齿设计并非单纯的装饰或随机纹理,而是基于摩擦学原理与材料力学特性经过精密计算的结构。齿厚的变化会直接改变辊面与基材之间的接触面积比,进而影响静摩擦力与动摩擦力的转换临界点。当齿厚处于特定区间时,齿峰能够更有效地嵌入或贴合PVC、PU等柔性基材表面,形成稳定的机械咬合,防止基材在高速运行中发生打滑或位移。若齿厚过薄,接触应力过于集中,虽能增强初期抓力,但极易导致基材表面产生压痕或局部拉伸变形,破坏纹理的一致性;反之,齿厚过厚则会导致接触面积过大,摩擦系数降低,增加打滑风险,尤其在高温高湿的加工环境下,这种不稳定性会被进一步放大。
除了静态的抓力表现,波浪齿的厚度分布还动态影响着输送过程中的张力控制。在多层复合或连续涂布工艺中,基材需要承受纵向拉力与横向张力的双重作用。合理的齿厚设计能够形成微型的“缓冲-支撑”结构,吸收因电机启停或速度波动引起的瞬时张力冲击。实验数据显示,在标准工业转速下,齿厚偏差控制在±0.05mm以内的波浪齿辊,其输送线速度波动率可维持在0.3%以内,显著优于传统平滑辊或齿形不规范的产品。这种微小的物理结构差异,通过力学传导,直接转化为生产线上基材位置精度的提升,为后续压花、涂层等工序提供了必要的基准平面,确保每一米人造革的质量一致性。
齿厚参数对涂层附着与纹理还原度的微观影响
在人造革的涂布与压延工序中,基材表面的微观状态直接决定了涂层材料的铺展效果与最终纹理的清晰度。波浪齿的厚度不仅关乎宏观输送,更通过改变基材表面的微观应力分布,间接影响涂层分子的渗透与固化行为。较厚的齿形往往伴随着更大的齿谷深度,这可能在基材背面形成微小的应力集中区。当液态涂层流经这些区域时,若齿厚设计不当,会导致涂层厚度出现周期性波动,形成肉眼可见的“波纹”缺陷。相反,经过优化的中等齿厚配合特定的齿顶圆角半径,能够使涂层在齿峰处形成均匀的薄膜,而在齿谷处保持适当的填充,从而在后续压花过程中,实现纹理边缘的锐利度与整体光泽度的平衡。
纹理还原度是衡量高档人造革质量的核心指标之一,其实现依赖于基材在压花辊下的精准定位与形变恢复。波浪齿的厚度参数决定了基材在压花瞬间的支撑刚度。如果齿厚不足,基材在高压下容易向齿谷方向塌陷,导致压花图案模糊、细节丢失;若齿厚过大,则可能因支撑点过硬,导致基材表面出现不必要的拉伸断裂或应力发白现象。实际生产案例表明,针对厚型PVC革与薄型超纤革,需匹配不同齿厚规格的输送辊。例如,在处理厚度超过1.5mm的PVC革时,适当增加齿厚可有效抵抗压花压力,保持图案立体感;而在处理0.8mm以下的超纤革时,减小齿厚则能避免过度拉伸,确保织物基布的经纬向尺寸稳定性,从而获得高保真度的表面纹理。
工艺适配性与长期运行中的磨损演变规律
不同种类的人造革基材具有各异的硬度、弹性模量及热稳定性,这要求波浪齿的厚度参数必须具备针对性的工艺适配性。硬质基材如某些改性PVC或ABS复合革,对输送辊的耐磨性与支撑力要求较高,通常需要较厚的齿形以抵抗高压下的塑性变形。而软质基材如某些水性PU涂层革,对表面损伤极为敏感,过厚的齿形极易造成不可逆的表面压伤,因此需采用薄齿设计以分散压强。此外,加工温度的变化也会改变基材的物理状态,高温下基材变软,对齿厚的容忍度降低,此时需通过微调齿厚来补偿材料软化带来的抓力损失,确保生产过程的连续性。这种基于材料特性的动态匹配,是提升良品率的关键环节。
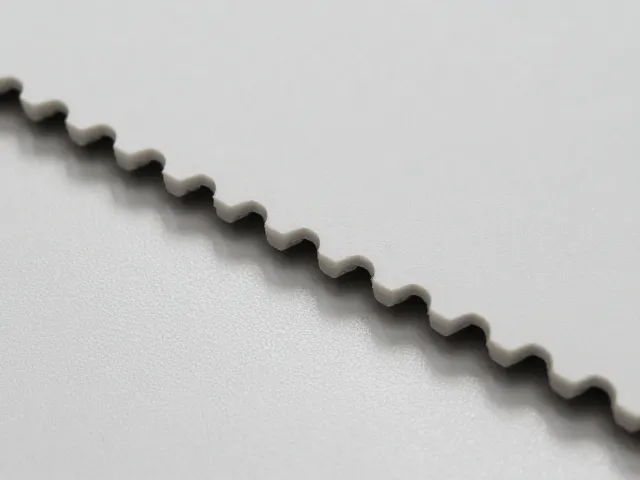
从设备全生命周期管理的角度来看,波浪齿厚度的磨损演变直接影响生产成本的管控。在长期高速运行中,齿顶因频繁摩擦会逐渐磨损变薄,导致原有的力学性能发生偏移。初期磨损可能导致抓力下降,引发基材打滑;后期过度磨损则可能使齿形趋于平滑,彻底丧失输送优势。因此,建立基于齿厚磨损阈值的维护标准至关重要。通过定期测量齿厚变化,结合生产中出现的质量异常(如打滑频率增加、纹理模糊等),可以精准预测辊筒的剩余使用寿命。这种基于物理参数变化的预防性维护策略,避免了因突发故障导致的停产损失,同时也防止了因辊筒过度使用而造成的批量废品产生,实现了经济效益与质量控制的统一。