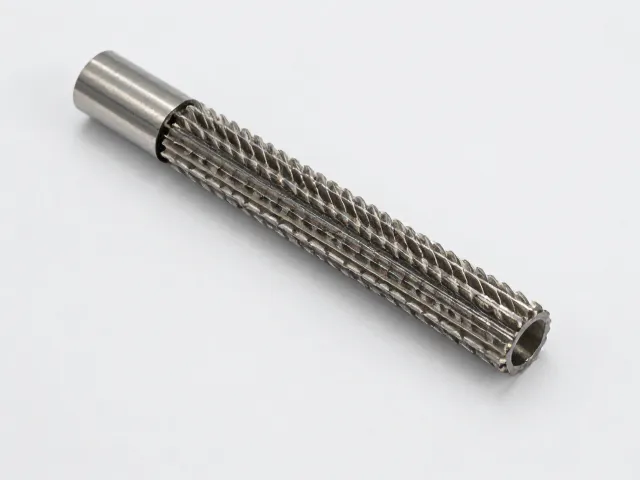
正文按 4 节整理,先看碳化钨齿在工程塑料自润滑系统中的核心优势、碳化钨齿的微观结构与制造工艺解析、典型应用场景与性能验证数据,再对照规格区间与适配条件。
碳化钨齿在工程塑料自润滑系统中的核心优势
工程塑料基体与碳化钨硬质合金颗粒的复合,构成了当前机械传动领域应对极端磨损环境的重要材料体系。这种复合材料通过将高硬度的碳化钨颗粒均匀分散于聚醚醚酮(PEEK)、聚酰亚胺(PI)或改性聚四氟乙烯(PTFE)等高性能聚合物基体中,实现了刚性与韧性的平衡。碳化钨的莫氏硬度高达9.2,显著高于大多数常规金属及非金属耐磨材料,其引入大幅提升了复合材料的表面抗压强度和抗刮擦能力,使其在缺乏外部润滑剂或边界润滑条件下,仍能维持较低的摩擦系数。
自润滑特性源于工程塑料基体本身的低摩擦属性以及碳化钨颗粒形成的微观支撑结构。在运行过程中,基体材料发生轻微磨损形成转移膜,覆盖于对偶件表面,从而减少直接接触面积。碳化钨颗粒则作为硬质骨架,支撑起载荷,防止基体过度变形。这种协同作用机制使得该材料特别适用于高速、高载荷或间歇性运动的工况,有效解决了传统金属齿轮在干摩擦状态下易发生胶合、咬死的问题,延长了关键传动部件的使用寿命。
碳化钨齿的微观结构与制造工艺解析
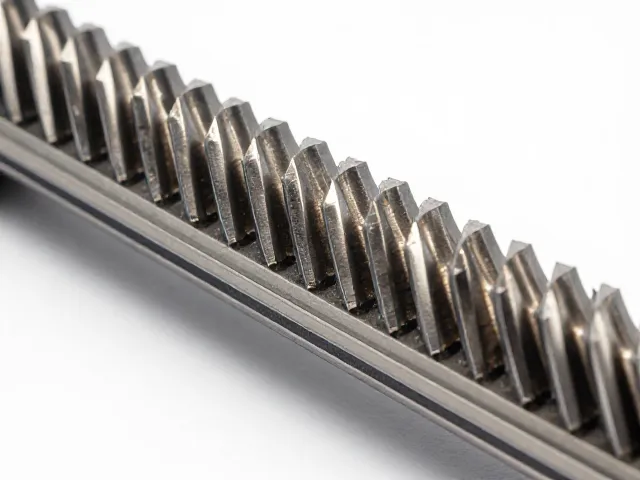
碳化钨齿的制备通常采用粉末冶金与注塑成型相结合的工艺路径。首先,碳化钨粉末经过球磨细化,并与粘结剂、润滑剂混合,确保颗粒在基体树脂中的分散均匀性。随后,混合料在高温高压下进行烧结或注塑成型,形成致密的复合材料坯体。,通过精密数控加工(CNC)将坯体切削成标准的齿轮齿形。这一过程严格控制碳化钨的粒径分布和体积分数,通常占比在20%至40%之间,以优化材料的综合力学性能。过高的填充率可能导致基体结合力下降,而过低则无法发挥硬质相的增强效果。
微观结构的稳定性是决定碳化钨齿性能的关键因素。扫描电子显微镜(SEM)观察显示,优质的碳化钨颗粒呈球状或近球状,边缘圆润,无明显裂纹,这有助于减少应力集中点。颗粒与聚合物基体之间的界面结合强度直接影响材料的耐磨性。通过表面改性技术处理碳化钨粉末,可以增强其与基体的化学键合,防止在长期交变载荷下颗粒脱落。此外,齿轮齿面的表面粗糙度控制在Ra 0.4μm以内,进一步降低了启动摩擦扭矩,提升了传动效率和平稳性。
典型应用场景与性能验证数据
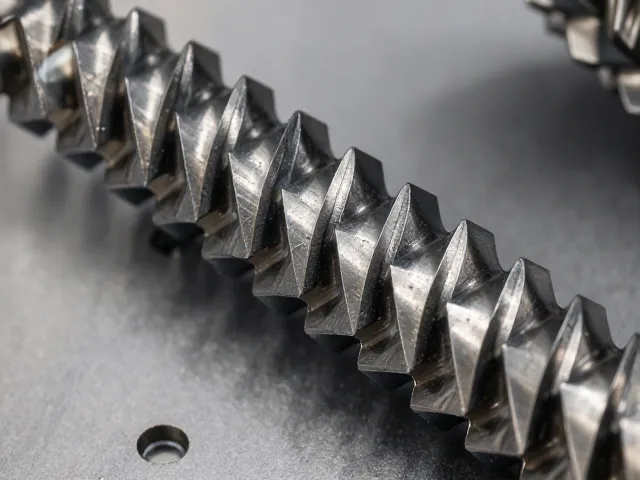
在自动化设备领域,碳化钨齿广泛应用于精密仪器、机器人关节及半导体制造设备的传动系统中。以某型号高精度伺服电机配套的减速齿轮为例,采用碳化钨增强PEEK材料制造的齿轮,在额定负载下的磨损率较普通尼龙齿轮降低约60%。测试数据显示,在连续运行1000小时后,齿面磨损深度小于5微米,且摩擦系数稳定在0.15至0.20之间,未出现明显的性能衰减。这种性能表现确保了设备在长期运行中的定位精度和重复定位精度,满足了高精度自动化产线对稳定性的严苛要求。
另一典型应用见于食品包装机械和制药设备,这些场景对材料的洁净度和耐化学腐蚀性有极高要求。碳化钨齿无需添加含铅、镉等重金属的润滑添加剂,符合FDA及EU食品安全法规。在接触弱酸、弱碱及有机溶剂的环境中,该材料表现出优异的化学稳定性,不会因溶胀或降解导致尺寸变化。在实际产线中,使用碳化钨齿的传动机构维护周期延长至传统金属齿轮的2至3倍,显著降低了停机维护频率和备件消耗成本,提升了整体生产效率。
材料选型与工程设计考量
在工程设计阶段,需根据具体工况选择合适基体树脂与碳化钨含量的组合。对于高温环境(长期工作温度超过150℃),推荐使用PEEK或PI基体,因其玻璃化转变温度和熔点较高,能保持尺寸稳定性。对于低温或高冲击负荷环境,可选用改性PTFE或聚甲醛(POM)基体,以提高韧性和抗冲击性能。碳化钨含量越高,材料硬度和耐磨性越好,但断裂韧性相应降低,设计时需避免尖锐角部应力集中,适当增加齿根圆角半径。
热膨胀系数的匹配是另一个关键考量因素。工程塑料的热膨胀系数通常高于金属对偶件,在温度变化较大的环境中,可能导致配合间隙变化,影响传动精度。通过调整碳化钨含量,可以在一定程度上调节复合材料的热膨胀系数,使其更接近对偶材料。此外,还需考虑材料的吸湿性,某些工程塑料在潮湿环境中会吸收水分导致尺寸膨胀,设计时应预留适当的补偿间隙或采用疏水性基体材料,以确保在不同湿度环境下的可靠运行。