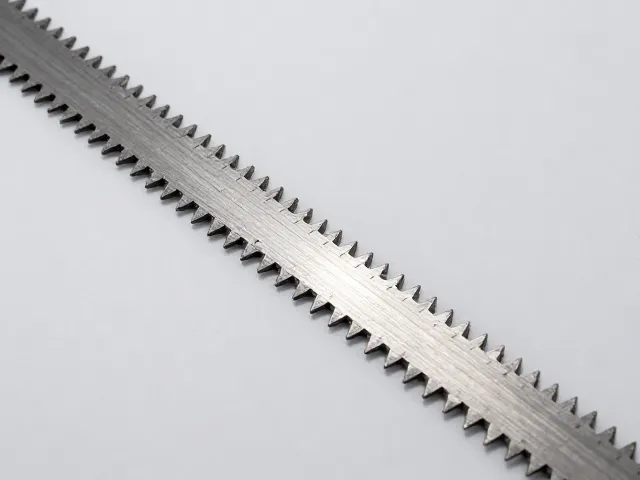
正文按 3 节整理,先看工程塑料厚型锯条的材质选择逻辑、切割参数与设备匹配的关键点、聚乙烯切割场景下的实际应用表现,再对照规格区间与适配条件。
工程塑料厚型锯条的材质选择逻辑
聚乙烯(PE)及聚丙烯(PP)等高分子工程塑料在切割过程中具有熔点低、易粘刀的特性,因此锯条材质的选择直接决定切割面的平整度与效率。硬质合金(WC-Co)因其高硬度和耐磨性,成为处理厚型板材的首选基材,但需配合特定的齿形设计以应对塑料的热塑性。相比之下,高速钢(HSS)虽然韧性较好,但在长时间高负荷切割厚型PE时,刃口磨损速度较快,且容易因摩擦生热导致塑料熔融粘连,影响切口质量。
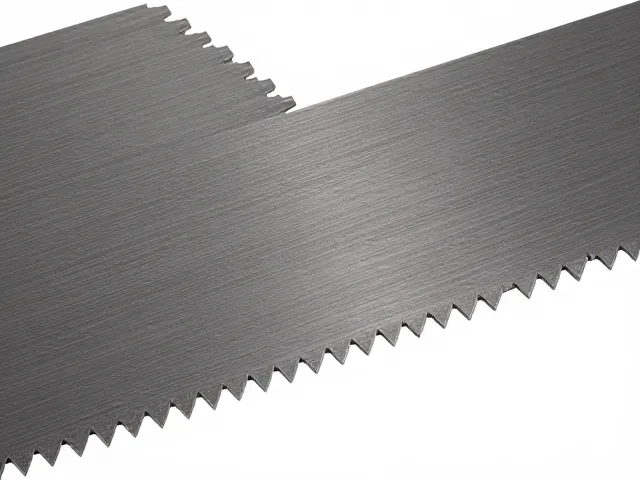
在齿形结构方面,针对厚型聚乙烯的锯条通常采用大容屑槽设计。这种设计能够有效排出切割产生的塑料碎屑,防止碎屑堆积在锯缝中造成堵塞或二次摩擦。锯齿的倾角和齿距需要根据板材厚度进行匹配,较厚的板材需要更大的齿距以容纳更多的切屑,同时降低单位齿的切削负荷。若齿距过小,切屑无法及时排出,会导致锯条过热甚至卡锯;若齿距过大,则可能引起切割面粗糙或崩边现象。
切割参数与设备匹配的关键点
切割厚型工程塑料时,进给速度与控制策略至关重要。过快的进给速度会导致锯条负荷骤增,引发锯齿崩裂或电机过载;过慢的速度则会使摩擦时间延长,热量积聚导致聚乙烯软化粘连。实际操作中,建议保持恒定的进给压力,让锯条在额定转速下自然切削。对于厚度超过20mm的PE板材,通常需要降低主轴转速,以减少离心力对锯条稳定性的影响,并配合冷却系统或空气吹扫装置,及时带走切削热。
主轴转速与线速度的匹配也是确保切割质量的核心要素。不同直径的锯条在相同转速下线速度不同,而聚乙烯对线速度较为敏感。一般工业应用中,切割厚型PE的推荐线速度范围通常在特定区间内,具体数值需参考锯条制造商提供的技术手册。此外,夹具的稳固性不容忽视,厚型塑料在切割过程中若发生微小位移,极易造成切口歪斜或锯条偏摆。使用真空吸附台或精密机械夹具固定板材,能显著提升切割精度和安全性。
聚乙烯切割场景下的实际应用表现
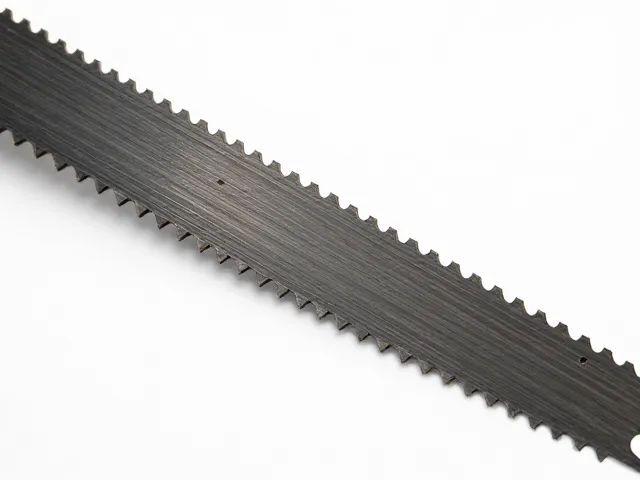
在管道加工行业中,切割高密度聚乙烯(HDPE)管壁是常见工序。厚型管壁切割要求锯条具备较强的径向稳定性,以抵抗管材圆形截面带来的不均匀受力。专用锯条在此场景下表现出良好的抗扭性能,切口垂直度误差可控制在较小范围内。现场应用中,操作人员反馈使用正确齿形的硬质合金锯条切割30mm厚度的PE板时,切口无明显毛刺,无需后续打磨处理即可满足装配要求。
在复合材料板材加工领域,某些增强型聚乙烯板材内部含有玻璃纤维等增强材料,这对锯条的耐磨性提出了更高要求。在此类工况下,锯条的涂层技术起到关键作用,如DLC(类金刚石)涂层能显著降低摩擦系数,防止塑料粘附在齿面上。实际测试数据显示,采用涂层处理的锯条在连续切割相同厚度的增强PE板材时,使用寿命比未涂层锯条延长约30%-50%,且切割表面光洁度保持一致。这种稳定性对于批量生产中的质量控制具有重要意义。