正文按 3 节整理,先看工程塑料加工中的切割痛点与技术突破、特氟龙涂层的防粘耐磨机制与性能优势、单刃剪切工艺在高效切割中的实际应用,再对照规格区间与适配条件。
工程塑料加工中的切割痛点与技术突破
工程塑料在电子、汽车及医疗器械制造领域应用广泛,其材料特性决定了传统切割方式的局限性。聚碳酸酯、PEEK或尼龙等高分子材料在受热后极易发生软化粘连,导致切口毛刺多、尺寸精度偏差大。普通锯片或激光切割在高速摩擦下产生的高温,不仅会熔化材料表面形成难清理的残留物,还会因热影响区改变材料内部的分子结构,降低成品强度。这种物理特性使得单一依靠机械压力的切割方式难以满足高精度生产需求,特别是在处理薄壁或复杂轮廓零件时,粘刀现象频发,严重影响生产节拍和良品率。
针对上述行业共性难题,单刃剪切技术结合特氟龙(PTFE)涂层工艺提供了新的解决方案。单刃结构通过集中受力点实现材料的瞬间分离,相比多刃锯切,显著减少了接触面积和摩擦生热。特氟龙涂层凭借其极低的表面能和优异的化学惰性,在刀片表面形成一层致密的隔离膜。这层膜能有效阻止熔融塑料分子与金属刀体发生化学键合,从而从根源上抑制粘刀现象。在实际工况中,这种组合不仅保持了切割边缘的平整光滑,还大幅延长了刀具的使用寿命,为连续化生产提供了稳定的工艺保障。
特氟龙涂层的防粘耐磨机制与性能优势
特氟龙涂层的核心价值在于其独特的分子结构带来的非粘附特性。PTFE材料表面自由能极低,绝大多数物质难以在其表面附着,这使得切割过程中产生的塑料熔体无法在刀片表面停留,而是迅速脱落。这一特性对于高粘度工程塑料如ABS或PVC的切割尤为关键,避免了因物料堆积导致的切割阻力增加和刀具钝化。同时,特氟龙本身具有优异的自润滑性,能够降低剪切过程中的摩擦系数,减少能量损耗,使切割动作更加顺畅,进而提升加工表面的光洁度,减少后续打磨工序的需求。
耐磨性是决定工业刀具经济性的关键指标,特氟龙涂层在此方面表现出显著优势。虽然纯PTFE硬度有限,但通过特殊的喷涂工艺或复合增强技术,涂层能与金属基体形成牢固结合,并在表面形成致密的保护层。在应对玻璃纤维增强塑料(如GF-PA66)等高磨损材料时,该涂层能有效抵抗硬质填料的刮擦,防止基体金属快速磨损。实验数据显示,在同等切割条件下,采用特氟龙涂层的单刃刀具其有效工作寿命较未涂层刀具延长数倍,且切割力波动更小,确保了长时间运行下的尺寸一致性,降低了因频繁换刀导致的停机时间。
单刃剪切工艺在高效切割中的实际应用
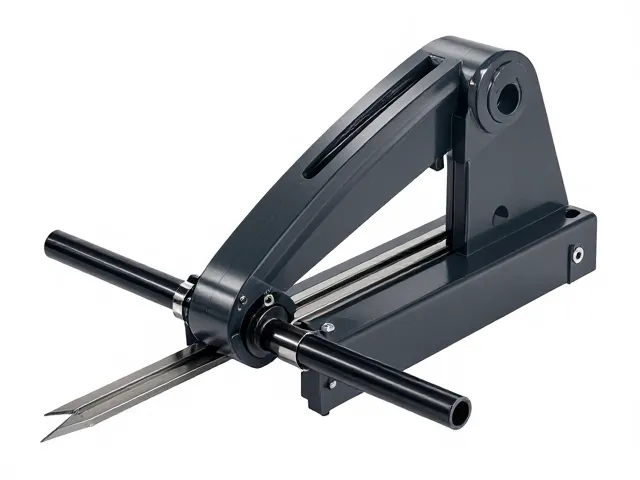
单刃剪切机的工作原理依赖于精确的几何角度和极高的刚性结构。与旋转切割不同,单刃通过直线或特定轨迹的运动,对材料施加集中的剪切应力,使材料在分子层面发生断裂。这种切割方式没有旋转惯性带来的振动问题,特别适合薄板或脆性工程塑料的精密加工。在电子连接器外壳或汽车内饰件的制造中,单刃剪切能够实现无屑或少屑切割,切口垂直度好,无需二次加工即可直接装配。其高效性体现在单次行程即可完成切割,无需像锯切那样进行多次进给,大幅提升了单位时间内的产出效率。
在实际生产场景中,特氟龙涂层与单刃剪切的结合解决了多种复杂材料的切割难题。例如,在切割透明聚碳酸酯板材时,传统方式易产生裂纹或雾状痕迹,而采用涂层的单刃剪切能保持材料的高透光率和边缘清晰度。在医疗导管或精密齿轮的制造中,这种工艺避免了高温对材料生物相容性或机械性能的影响。通过优化刀片角度和涂层厚度,操作人员可以根据不同硬度和厚度的工程塑料调整切割参数,实现从0.5mm薄片到厚壁结构件的全覆盖加工,满足了多样化、小批量的定制化生产需求,提升了整体制造流程的灵活性和响应速度。