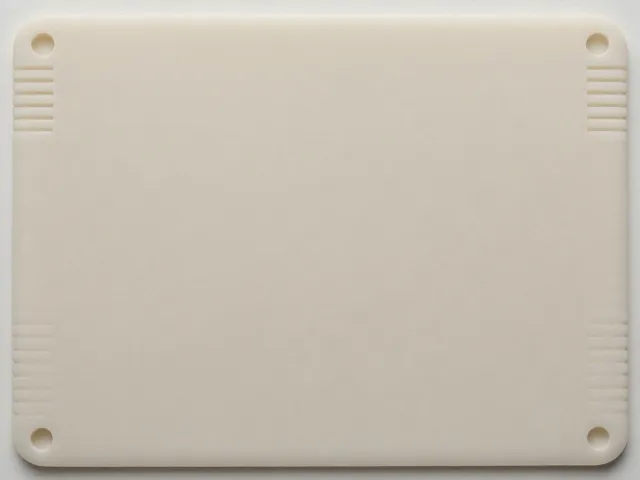
正文按 5 节整理,先看工程塑料基体与TPED软胶的界面结合机制、鹿皮纹理的表面重构与防滑机理、复合工艺中的热力学匹配与成型控制,再对照规格区间与适配条件。
工程塑料基体与TPED软胶的界面结合机制
工程塑料作为主体结构材料,通常具备较高的刚性、耐热性及尺寸稳定性,但在面对复杂受力环境时,其固有的脆性特征往往成为限制应用范围的瓶颈。TPED(热塑性弹性体动态硫化胶)作为一种兼具橡胶弹性和塑料加工特性的材料,通过动态硫化技术实现了微观相分离结构,这种结构使其在保持良好流动性的同时,拥有优异的回弹性和抗撕裂性能。将两者结合并非简单的物理堆叠,而是依赖于分子层面的相容性优化。在共混或复合过程中,工程塑料基体提供骨架支撑,而TPED软胶则作为应力缓冲层,有效分散局部集中载荷,从而显著提升整体材料的抗冲击能力和疲劳寿命。
界面结合强度是决定复合工艺成败的核心指标。传统的机械嵌合或胶粘剂连接方式容易在长期使用中因热膨胀系数差异导致分层。现代复合工艺倾向于采用反应性挤出或原位聚合技术,在工程塑料与TPED之间引入化学键合或强氢键作用。例如,通过接枝改性在工程塑料表面引入极性基团,使其与TPED中的极性组分产生相互作用,形成稳定的互穿网络结构。这种微观层面的紧密咬合不仅增强了层间剪切强度,还确保了材料在极端温度变化下仍保持结构完整性,为后续的表面处理奠定了坚实的内部基础。
鹿皮纹理的表面重构与防滑机理
鹿皮纹理并非简单的压印图案,而是通过高精度模具或激光蚀刻技术在TPED表面形成的微观三维结构。这种结构模仿天然鹿皮的毛孔分布与纤维走向,形成了不规则的凹凸起伏。从流体力学角度分析,这些微观凹槽能够有效捕捉并滞留空气或液体,破坏接触面间的连续液膜,从而降低摩擦系数中的粘着分量,增加滑动摩擦中的机械互锁效应。特别是在潮湿或油污环境下,传统光滑表面极易形成润滑膜导致打滑,而鹿皮纹理通过增加实际接触面积和边缘效应,显著提升了静摩擦系数,确保在起步、制动或转向时的抓地力。
表面粗糙度的控制直接关联防滑性能的稳定性。过高的粗糙度虽能增加机械咬合力,但会加速磨损并产生噪音;过低则无法有效排开介质。鹿皮复合工艺通过调控TPED的交联密度和模具温度,精确控制纹理的深度与间距,使其处于最佳摩擦区间。此外,鹿皮表面的多孔特性有助于吸收微量水分,保持接触面的干燥状态,进一步减少水滑现象的发生。这种基于仿生学的表面设计,不仅提升了视觉上的质感,更在功能性上实现了防滑性能的量化提升,使其适用于对安全性要求极高的应用场景。
复合工艺中的热力学匹配与成型控制
工程塑料与TPED的热膨胀系数和玻璃化转变温度存在显著差异,这在注塑或模压过程中极易引发内应力集中。若成型温度窗口选择不当,TPED可能在高温下降解,而工程塑料则可能因冷却过快产生翘曲。因此,复合工艺需采用分段温控策略,在熔体输送阶段确保两种材料粘度匹配,以便在界面处实现充分流动与混合。随后在保压阶段,通过精确控制压力曲线,补偿材料冷却收缩带来的体积变化,消除内部空洞。这一过程要求设备具备高精度的温度传感与反馈系统,以实时调整螺杆转速和背压,确保复合层厚度均匀且无气泡缺陷。
冷却速率对最终产品的微观结构具有决定性影响。快速冷却虽能提高生产效率,但可能导致TPED相区固化不完全,影响其弹性恢复能力;缓慢冷却则有助于形成更完善的晶体结构,提升耐磨性。在实际操作中,通常采用梯度冷却技术,即在模腔不同区域设置不同的冷却水道布局,使工程塑料基体快速定型以保持尺寸精度,而TPED表层则适度延缓冷却以维持其弹性和韧性。这种差异化冷却处理不仅优化了材料的力学性能分布,还减少了因收缩不均导致的变形问题,确保了产品在高精度装配要求下的合格率。
耐磨性能在动态摩擦环境下的表现
耐磨性是衡量复合材料使用寿命的关键指标,尤其在高频往复运动或滚动摩擦场景中。工程塑料基体提供了高硬度支撑,抵抗尖锐物体的刺穿与切割,而TPED软胶层则通过其高弹性吸收摩擦过程中的冲击能量,减少材料表面的塑性变形。在干摩擦条件下,鹿皮纹理增加了接触点的分散性,避免了局部过热导致的材料软化。实验数据显示,经过优化的复合结构在标准磨耗试验中,其体积损失率显著低于单一工程塑料或普通橡胶材料。这种协同效应使得材料在长期运行中保持表面完整性,延长了更换周期,降低了维护成本。
湿摩擦环境对耐磨性提出了更高挑战,因为水分或润滑剂会改变摩擦副的接触状态。TPED材料本身具有较低的吸水率,且其表面疏水性有助于排斥水分,保持摩擦界面的干燥。鹿皮纹理在湿滑表面形成的微气垫效应,进一步减少了水膜对材料的冲刷作用。在模拟实际工况的测试中,复合样品在含油或含水介质中的磨损率增幅较小,表明其具备良好的环境适应性。这种耐磨性能的稳定性,源于材料内部结构的均匀性及表面纹理的耐久性,确保了产品在全生命周期内性能的一致性。
工艺参数对最终性能的影响路径
挤出速度与温度梯度直接影响复合材料的层间结合质量。较高的挤出速度可能导致材料剪切过热,破坏TPED的硫化结构,降低其弹性;而过低的温度则会使熔体粘度增大,阻碍界面扩散。因此,需通过流变学测试确定最佳加工窗口,确保材料在剪切作用下保持稳定的粘度特性。同时,牵引力的控制至关重要,过大的牵引力会导致复合层拉伸变薄,削弱其缓冲能力;过小则可能引起材料堆积,影响尺寸精度。精确的参数匹配是实现高性能复合的前提,需结合在线监测技术实时调整,以消除批次间的性能波动。
后处理工艺如热处理或表面活化,对提升耐磨防滑性能具有辅助作用。适当的热处理可以消除成型过程中的残余应力,稳定材料的微观结构,防止后续使用中因应力释放导致的变形。表面活化处理,如电晕处理或等离子处理,能够提高TPED表面的表面能,增强其与涂层或添加剂的附着力。这些后处理步骤虽不改变主体材料结构,但能进一步优化表面特性,提升整体性能。通过系统化的工艺验证,建立参数与性能之间的映射关系,可实现对产品质量的精准控制,满足多样化应用需求。