碳纤维增强塑料薄型锯条的材料特性与切割优势
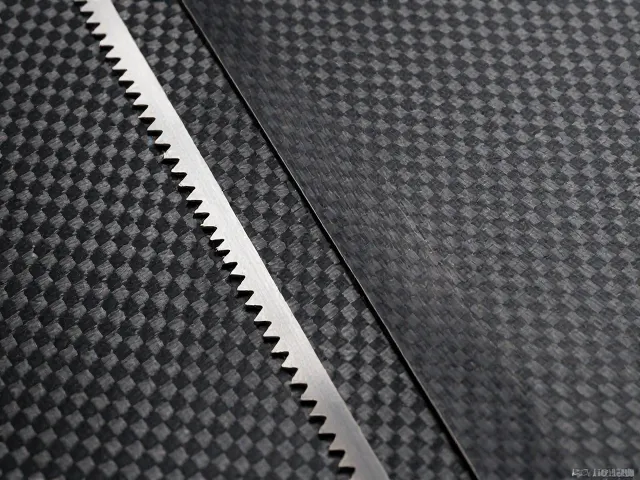
碳纤维增强塑料(CFRP)因其高强度重量比和刚性,广泛应用于航空航天、汽车制造及高端体育器材领域,但其高硬度和磨蚀性对切割工具提出了严苛要求。传统高速钢或普通硬质合金锯条在切割此类复合材料时,极易出现齿部磨损过快、崩刃或切口毛刺严重的问题。碳纤维增强塑料薄型锯条通常采用特种硬质合金作为基体,并通过纳米涂层技术提升表面硬度与润滑性,从而在保持锯条极薄厚度(通常低于0.5毫米)的同时,确保切削刃口的持久锋利度。这种结构不仅减少了材料去除过程中的热量积聚,还有效降低了因摩擦导致的树脂基体过热熔化现象,从而保证切割面的平整度。
在实际加工场景中,薄型锯条的窄锯路设计能够显著减少材料浪费,这对于昂贵且难以回收的碳纤维复合材料尤为重要。切割过程中,锯条的刚性支撑与柔性排屑能力需达到平衡,过厚的锯条容易在薄壁结构中产生振动,导致切口倾斜或分层;而过薄的锯条若无足够的合金支撑,则易发生断裂。因此,现代工艺多采用多层复合结构,将高韧性钢基与高硬度合金齿头通过激光焊接或高频感应焊接结合,既保留了薄型锯条的低阻力切割优势,又提升了抗冲击能力,使其能够应对不同铺层方向的碳纤维织物,实现连续、稳定的切割作业。
工程塑料切割中的性能表现与应用场景
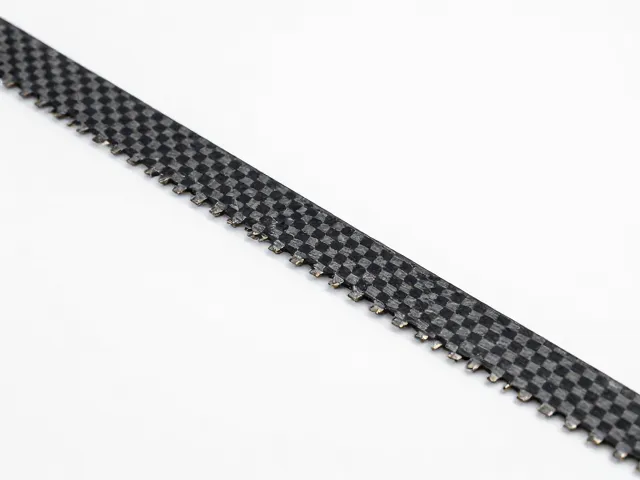
工程塑料如聚醚醚酮(PEEK)、聚酰亚胺(PI)及增强尼龙等,具有优异的耐热性和机械性能,但同时也存在导热系数低、易产生静电吸附切屑的特点。碳纤维增强塑料薄型锯条在处理这些材料时,其特殊的齿形几何设计发挥了关键作用。例如,采用交替斜齿或波浪齿设计,能够有效打断切屑的形成,防止切屑堵塞锯路,从而避免高温积聚导致的塑料变形或熔化。在切割厚度小于2毫米的薄壁工程塑料管件或板材时,薄型锯条的低切入阻力特性尤为突出,能够减少加工应力,防止工件因受力不均而产生裂纹或翘曲。
在精密电子元件制造与医疗器械加工领域,对切割精度和表面粗糙度有着极高的标准。此类应用场景中,碳纤维增强塑料薄型锯条能够实现微米级的切割精度,切口垂直度误差通常控制在极小范围内。由于工程塑料在切割过程中容易产生热塑性变形,锯条的冷却系统设计也至关重要,许多高端锯条配合使用空气冷却或微量润滑系统,以进一步降低切削温度。此外,在切割含有玻璃纤维增强的复合材料时,锯条的耐磨性直接决定了加工效率,优质的硬质合金齿头能够抵抗玻璃纤维的磨蚀,延长使用寿命,减少因频繁更换锯条导致的停机时间,从而提升整体生产效率。
选购时的关键参数考量与匹配原则
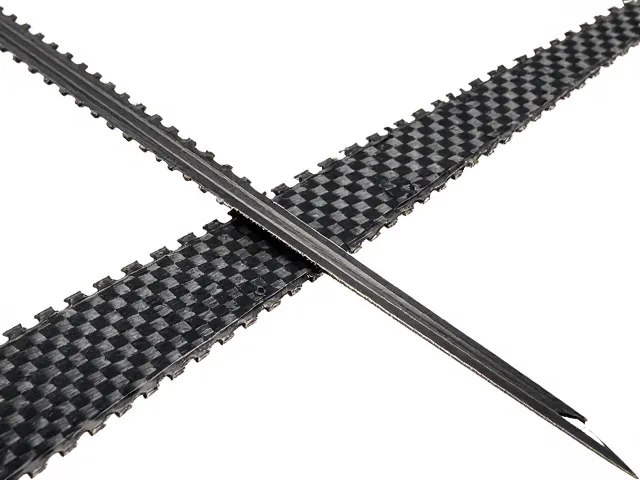
在挑选碳纤维增强塑料薄型锯条时,齿距(TPI)的选择需根据被切割材料的厚度进行精确匹配。一般而言,切割薄壁材料时应选择齿距较小的锯条,以确保同时参与切削的齿数不少于三个,从而避免单齿负荷过大导致的崩齿现象。对于厚度超过5毫米的工程塑料或复合材料,可适当增加齿距以提高排屑效率,但需确保锯条整体刚性足以抵抗切割阻力。锯条的厚度也是一个重要指标,薄型锯条虽能减少材料损耗,但对机床主轴的同心度和夹具的稳定性要求更高,若设备精度不足,过薄的锯条易发生偏摆,影响切割质量。
合金齿头的材质与涂层技术直接决定了锯条的耐用性和切割效果。市场上常见的涂层包括钛铝氮(TiAlN)和类金刚石(DLC)涂层,这些涂层能显著降低摩擦系数,提高耐热性。选购时需关注锯条的焊接质量,特别是齿头与基体的结合处是否平滑无瑕疵,焊接缺陷是导致锯条在高速旋转中断裂的主要原因。此外,锯条的平衡性测试数据也是重要参考,高速切割时微小的不平衡都会引发剧烈振动,影响切口质量并缩短主轴寿命。建议根据具体的加工材料硬度、厚度以及设备转速范围,选择制造商提供的具体型号参数,而非仅凭经验盲目选择。
使用维护规范与寿命延长策略
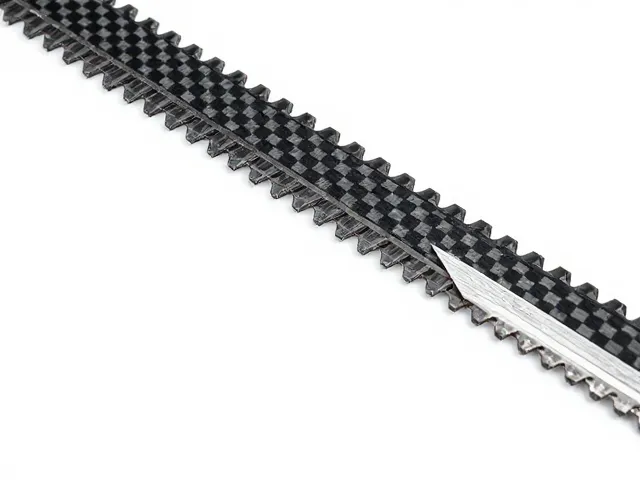
正确的安装与预紧是确保碳纤维增强塑料薄型锯条正常工作的第一步。锯条在安装时需确保张紧力适中,过松会导致切割时抖动和切口歪斜,过紧则可能使锯条在运行中因应力过大而断裂。操作前应检查锯条是否有肉眼可见的裂纹或缺口,特别是齿根部位,任何微小的损伤都可能在高速旋转下迅速扩展。切割过程中,进给速度应与锯条的线速度相匹配,过快的进给会增加切削力,导致齿部磨损加速或基体变形;过慢的进给则可能因摩擦生热而损坏材料表面。保持稳定的切削参数有助于发挥锯条的最佳性能。
日常维护中,定期清理锯条上的残留物至关重要,尤其是工程塑料切割产生的粘性切屑,若不及时清除,会附着在齿槽中影响排屑并加剧磨损。建议使用专用的清洁剂或压缩空气进行清理,避免使用硬物刮擦齿面,以免破坏涂层。对于重复使用的锯条,需检查齿尖磨损情况,当磨损量超过初始齿高的特定比例时,应及时更换,强行使用磨损严重的锯条不仅切割效率低下,还可能导致工件报废或设备损坏。储存时应将锯条置于干燥、无腐蚀性的环境中,避免与其他金属工具堆叠碰撞,以防齿部受损,确保每次使用前锯条都处于最佳状态。