正文按 3 节整理,先看材料特性对锯切质量的决定性影响、齿形设计与切削效率的匹配逻辑、表面光洁度与后期处理的需求关联,再对照规格区间与适配条件。
材料特性对锯切质量的决定性影响
枫木作为一种质地细腻、纹理直且结构均匀的硬木,其纤维排列紧密,在加工过程中容易产生较高的摩擦热。这种物理特性对锯条的齿形设计和材质硬度提出了特定要求。宽幅锯条由于接触面积大,散热条件相对较好,但同时也意味着更大的切削阻力。若锯条基体刚性不足,在切入枫木时极易发生偏摆,导致切面出现波浪纹或锯齿痕。因此,工程塑料宽幅锯条的基体材料必须具备足够的抗弯强度,以维持切割路径的直线度,这是确保枫木表面平整度的基础前提。
工程塑料基材通常指以高性能聚合物为基体,通过添加增强纤维或特殊填料制成的复合材料。相较于传统金属锯条,这类材料在韧性上具有优势,能够吸收部分切削震动。在枫木加工场景中,这种减震特性有助于减少因木材内部应力释放引起的微小撕裂。然而,塑料基材的导热系数较低,若冷却系统设计不当,热量积聚在锯齿尖端会加速材料老化或导致树脂软化。因此,实际加工中需关注锯条与木材接触面的热管理,避免因局部过热造成枫木表面焦黄或碳化,影响最终成品的视觉美感。
齿形设计与切削效率的匹配逻辑
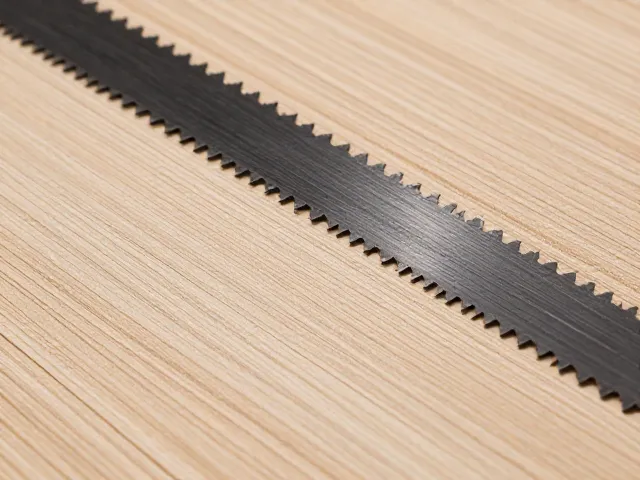
锯齿的几何形状直接决定了枫木切屑的排出效率。对于宽幅锯条而言,大容量的容屑槽设计至关重要。枫木纤维长且韧,若容屑空间不足,木屑容易堵塞齿槽,增加摩擦并引发锯条卡滞。合理的齿形应兼具锋利的切入角和宽敞的后角,以便在切割过程中迅速剥离木纤维。工程塑料锯条的齿部通常经过精密磨削,保持刃口的锐利度可以显著降低推进阻力。在枫木加工中,采用交替斜齿或特殊波浪齿设计,能有效打断纤维连续性,减少边缘毛刺的产生,从而提升加工表面的光滑度。
切削参数的设定需与锯条特性协同调整。由于工程塑料锯条的刚性低于高速钢或硬质合金,进给速度不宜过快,以免超出材料承受极限导致断齿或变形。通常建议采用中等进给配合较高的转速,利用高速旋转产生的离心力辅助排屑。在枫木加工实践中,观察切屑形态是判断参数是否合适的重要指标。理想的切屑应为卷曲状或细碎状,若出现长条状纤维或未切断的木片,则表明齿形角度或进给速度需进一步优化。这种动态调整过程是确保加工效果稳定的关键,而非依赖单一固定参数。
表面光洁度与后期处理的需求关联
枫木常用于家具面板、装饰线条等对表面质量要求较高的部件。工程塑料宽幅锯条在切割枫木时,若参数设置得当,可获得较为平整的切面。然而,塑料基体的耐磨性限制使其在长时间连续作业后,齿尖磨损速度可能快于金属锯条。磨损后的锯齿会对枫木表面产生挤压而非切割作用,导致表面出现细微的灼烧痕迹或毛糙感。因此,在实际应用中,需建立定期的齿形检查机制,确保在刃口钝化前进行修磨或更换,以维持稳定的加工质量。
加工后的枫木表面通常需要进行砂光或涂装处理。锯切留下的微观缺陷会直接影响后续涂层的附着力和最终外观。使用工程塑料锯条加工枫木,若操作规范,其留下的锯痕深度较浅,有利于减少后续砂光的工作量和材料损耗。但需注意,塑料锯条在切割过程中可能产生少量静电,吸附细微木粉。因此,加工完成后应及时清理表面,避免残留物影响涂装效果。对于高精度要求的枫木制品,建议结合精锯工序,先由宽幅锯条完成粗加工定长,再通过细齿锯条进行精修,以达到最佳表面状态。