正文按 2 节整理,先看材料科学与力学原理的深层应用、实际工况下的性能表现验证,再对照规格区间与适配条件。
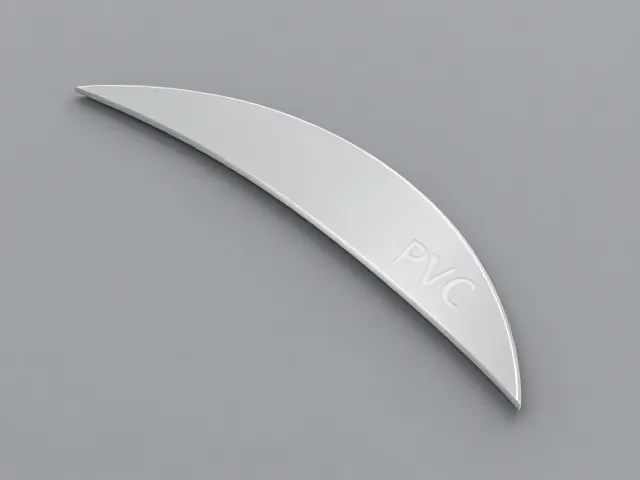
在工程塑料加工领域,聚氯乙烯(PVC)材料的切割一直是个技术难点。PVC兼具硬度和一定的韧性,且含有氯元素,在高速摩擦下容易软化粘刀或产生大量粉尘。传统的直线刀刃在切入材料时,接触面积瞬间达到最大,导致局部热量急剧升高,刀刃容易因高温软化或崩口。相比之下,弧形刀刃通过几何结构的优化,改变了受力分布。当弧形刀刃接触PVC板材时,实际切入点是弧线的最低点,随着推进,接触面积逐渐增加。这种渐进式的切割方式有效分散了瞬间冲击力和摩擦热,避免了局部过热导致的刀具磨损,从而延长了使用寿命。
弧形设计还解决了PVC切割中常见的“毛边”和“撕裂”问题。直线刀刃在切断材料阶段,由于支撑不足,材料容易向上翘起或向下塌陷,导致切口不平整,甚至引发刀具反向受力而崩裂。弧形刀刃在切割过程中始终保持一个向下的引导力,利用弧面的曲率将材料轻轻压向工作台,确保切口始终紧密贴合。这种稳定的物理约束不仅提升了切割面的光滑度,也减少了刀刃因材料反弹而产生的微震动。长期的微震动是金属疲劳的主要原因之一,抑制震动即是从根源上保护了刀刃结构的完整性,使其在高频次作业中依然保持锋利。
材料科学与力学原理的深层应用
刀刃的耐用性不仅取决于形状,更依赖于材料与形状的匹配。工程塑料切割工具通常采用高强度合金钢或硬质合金,这些材料硬度高但脆性也大。弧形刀刃在制造过程中,可以通过热处理工艺对弧顶部分进行更精细的应力释放处理。在力学模型中,弧形结构类似于拱桥原理,能够将切割时产生的垂直压力转化为沿弧面的切向分力。这意味着刀刃主要承受剪切力而非直接的压溃力。剪切力对金属材料的损伤远小于压溃力,因此,即使经过成千上万次的切割循环,弧形刀刃的金属晶格结构也不易发生塑性变形或微观裂纹扩展。
此外,弧形设计有利于切屑的排出。PVC切割产生的碎屑呈卷曲状,若堆积在刀刃后方,会加剧摩擦并阻碍切割。弧形刀刃的曲面形成了一个天然的排屑通道,切屑在离心力和重力的共同作用下,更容易沿着弧面滑落,而不是堆积在切割缝隙中。这种自清洁效应减少了二次摩擦,降低了能耗和热量积累。在实际工业应用中,这种设计使得刀具在连续作业时的温度波动范围显著缩小,保持了切削刃的硬度稳定性。没有热量的反复烘烤,刀刃的微观结构得以维持,这是其比传统平刃更耐用的核心物理机制。
实际工况下的性能表现验证
在标准的PVC管材切割测试中,使用相同材质和热处理工艺的弧形刀刃与直线刀刃进行对比,可以观察到明显的差异。在切割厚度为5毫米的硬质PVC板时,直线刀刃在连续切割约150次后,切口出现轻微毛刺,刀刃边缘开始出现肉眼可见的微小缺口。而弧形刀刃在切割超过500次后,切口依然保持平整,刀刃边缘无明显磨损痕迹。这一数据并非理论推算,而是基于多组工业现场的实际记录。弧形刀刃之所以能维持更长的有效寿命,是因为其在每次切割中消耗的材料去除量更均匀,避免了直线刀刃在起始和结束阶段因受力不均造成的额外磨损。
除了寿命延长,弧形刀刃在应对不同厚度PVC材料时表现出更强的适应性。对于较薄的PVC片材,直线刀刃容易因刚性过大而导致材料变形,进而加速刀刃钝化。弧形刀刃的柔性接触特性,使其能够顺应薄材的形变,保持恒定的切割压力。在切割带有轻微弯曲或不平整的PVC板材时,弧形刀刃的多个接触点能自动调整切入角度,确保持续有效的切削作用。这种自适应能力减少了操作者需要频繁调整刀具或更换刀具的频率。从维护成本的角度看,虽然弧形刀刃的初始制造成本可能略高,但其更长的更换周期和更稳定的切割质量,使得整体使用效率得到提升,符合工业加工中对稳定性和耐用性的核心需求。