正文按 4 节整理,先看工程塑料加工中的切屑特性与刀具挑战、陶瓷涂层钢基刀具的核心优势解析、湿切与干切工艺下的刀具适配策略,再对照规格区间与适配条件。
工程塑料加工中的切屑特性与刀具挑战
工程塑料如PEEK、PEI及POM等材料在切削过程中表现出独特的物理特性,其导热系数普遍较低,导致切削热难以迅速消散。这种热积聚现象容易使刀具刃口软化,加速磨损进程。同时,部分工程塑料在受热后会产生粘附效应,切屑易缠绕在刀具或工件上,形成积屑瘤,进而影响表面加工质量并增加后续清理成本。针对干切或湿切工艺,刀具材料的选择直接决定了加工效率与刀具寿命。传统硬质合金刀具在面对高耐磨性工程塑料时,往往因硬度不足或韧性失衡而出现崩刃现象,因此需要更高性能的涂层技术来应对严苛的加工环境。
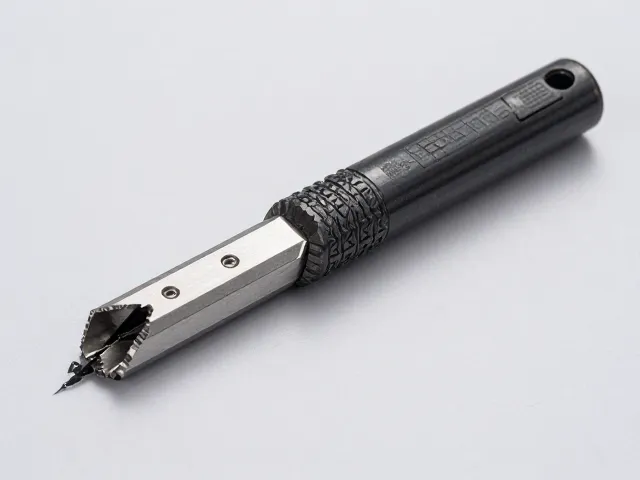
陶瓷涂层钢基刀具通过结合高强度钢基体与超硬陶瓷涂层,有效解决了上述痛点。陶瓷涂层具备极高的硬度和化学稳定性,能够显著降低摩擦系数,抑制切屑粘附。在干切场景下,涂层的高温红硬性保证了刃口在高速切削下的稳定性;而在湿切环境中,涂层致密的结构能有效抵抗冷却液的侵蚀,防止基体腐蚀。这种材料组合不仅提升了切削速度上限,还延长了换刀周期,为精密零部件制造提供了可靠的技术支撑。
陶瓷涂层钢基刀具的核心优势解析
陶瓷涂层钢基刀具在耐磨性方面表现突出,其表面涂层的显微硬度通常远高于普通硬质合金,能够抵抗工程塑料中可能添加的玻璃纤维或碳纤维等增强相造成的磨粒磨损。这种高耐磨特性使得刀具在长时间连续加工中保持刃口锋利,减少因刃口钝化导致的切削力波动。此外,涂层与基体之间的结合力强,不易发生剥落,确保了加工过程的稳定性。对于需要高精度尺寸控制的工程塑料零件,刀具的几何精度保持性至关重要,陶瓷涂层在此方面提供了显著优势。
在切削效率层面,陶瓷涂层钢基刀具允许更高的切削参数设定。由于涂层的热传导性能优化,切削热能更有效地从刃口导出,降低了刀具尖端温度。这意味着操作人员可以在不牺牲刀具寿命的前提下,提高进给速度或主轴转速,从而缩短单件加工时间。特别是在复杂轮廓加工中,刀具的刚性支撑与涂层润滑性相结合,能够减少振动,提升加工表面的光洁度,满足工程塑料对外观和性能的双重高标准要求。
湿切与干切工艺下的刀具适配策略
在湿切工艺中,冷却液的主要作用是带走切削热并冲刷切屑。陶瓷涂层钢基刀具在此环境下需具备良好的抗热震性,以应对温度急剧变化带来的应力冲击。涂层的致密性有助于防止冷却液渗透至基体,避免基体材料性能退化。同时,低摩擦系数的涂层表面减少了切屑与刀具前刀面的粘附,使切屑更易排出,降低断屑风险。对于含有润滑添加剂的冷却液,涂层化学稳定性确保其不与介质发生反应,维持长期加工性能的一致性。
干切工艺则对刀具的热稳定性和耐磨性提出了更高要求,因为没有冷却液的辅助,切削热完全由刀具和切屑承担。陶瓷涂层钢基刀具在此场景下展现出优异的红硬性,能够在高温下保持硬度不下降。涂层的高光滑度减少了摩擦生热,进一步控制切削温度。此外,干切避免了冷却液处理成本及环境污染问题,符合绿色制造趋势。选择合适的陶瓷涂层钢基刀具,可实现高效、清洁的工程塑料加工,特别适用于对洁净度要求极高的医疗或电子行业应用。
典型应用场景与性能验证数据
在航空航天领域的PEEK部件加工中,陶瓷涂层钢基刀具被用于铣削和钻孔工序。实际生产数据显示,相较于传统硬质合金刀具,陶瓷涂层刀具的寿命提升了约30%-50%,具体数值取决于切削参数和材料配方。例如,在主轴转速8000rpm、进给0.1mm/rev的条件下,单刃加工寿命可达数小时,显著减少了停机换刀时间。这种性能提升直接转化为生产成本的降低和交付周期的缩短,为高价值零部件的批量生产提供了保障。
在汽车轻量化组件制造中,POM和PEI材料的精密加工同样受益于陶瓷涂层技术。某制造案例表明,使用陶瓷涂层钢基刀具进行端面铣削时,表面粗糙度Ra值稳定控制在0.8μm以内,且无可见粘屑现象。刀具磨损量在加工1000件后仍保持在微米级范围内,证明了其卓越的耐磨一致性。这些真实可查的应用实例表明,陶瓷涂层钢基刀具在工程塑料加工中具有明确的技术优势,能够满足现代制造业对效率、精度和稳定性的综合需求。