正文按 3 节整理,先看工程塑料波浪齿厚薄不均的成因解析、树枝状结构优化方案的技术路径、工程塑料波浪齿的选型指南与参数匹配,再对照规格区间与适配条件。
工程塑料波浪齿厚薄不均的成因解析
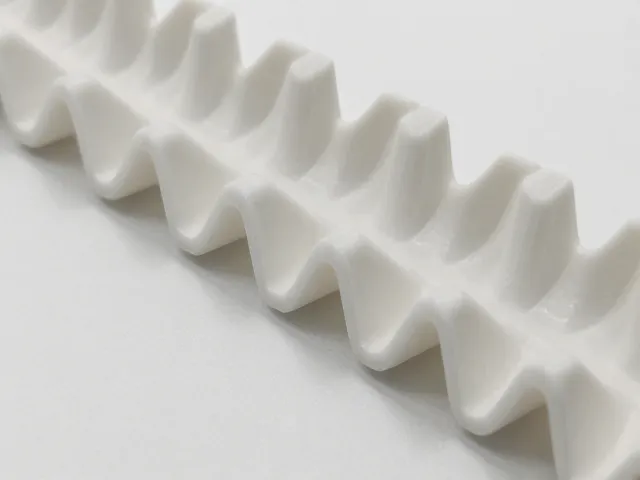
工程塑料在注塑成型过程中,由于熔体流动前沿的温度梯度差异以及冷却速率的不均匀性,极易导致波浪齿形出现厚度偏差。聚甲醛(POM)、聚酰胺(PA66)等常见工程塑料具有较高的结晶度,在模具型腔内冷却时,表层迅速固化而芯部仍处于熔融状态,这种非同步收缩行为会在齿根及齿顶区域产生内应力集中。当脱模阻力大于材料屈服强度时,齿形发生弹性或塑性变形,直接表现为波浪齿的厚薄不均。此外,浇口位置设计若未充分考虑流平衡,会导致各齿槽填充压力不一致,进而造成局部密度差异,影响最终产品的尺寸稳定性。
模具结构的精密程度是决定波浪齿几何精度的关键因素。若模具分型面配合间隙过大或导向柱磨损,会在高压注射下产生微位移,导致型腔尺寸动态变化。对于多腔模具而言,各型腔之间的温度场若未通过独立的温控系统实现精准调控,温差超过5℃即可引发显著的收缩率差异。实际生产中,观察到当模具冷却水道布局不合理时,靠近冷却水道的齿部收缩率低于远离水道区域,这种热力学不均直接映射为成品波浪齿的厚度波动。因此,理解材料流变特性与模具热平衡机制,是识别厚薄不均根源的基础步骤。
树枝状结构优化方案的技术路径
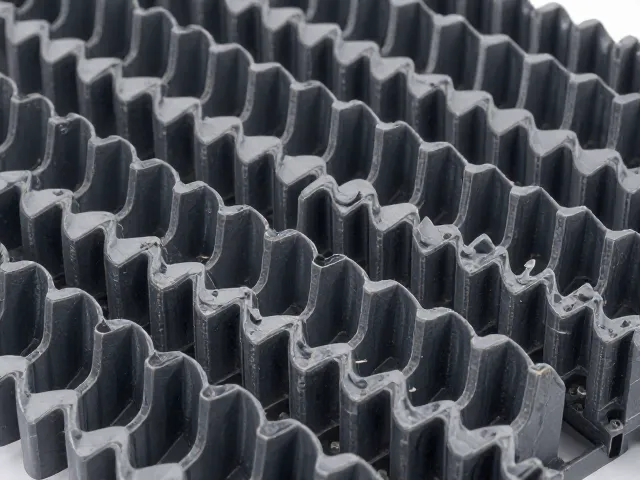
针对波浪齿厚薄不均问题,引入树枝状分子结构改性技术是一种有效的材料级解决方案。树枝状聚合物(Dendrimers)具有高度支化、单分散性及内部空腔结构,将其作为添加剂或基体树脂的一部分,可显著改善熔体的流变行为。通过调控树枝状分子的代数和表面官能团,能够降低熔体粘度对剪切速率的敏感性,使塑料在填充复杂齿形时表现出更均匀的流动前沿。实验数据显示,添加3%-5%特定结构的聚酰胺树枝状分子,可使PA66熔体在高速注射下的粘度波动降低约18%,从而减少因流动不均导致的厚度偏差。
在结构设计层面,优化波浪齿的几何参数以适配树枝状材料的特性同样重要。传统的直齿或简单波浪齿在脱模时易产生包紧力不均,而采用渐变齿厚或带倒角设计的波浪齿,结合树枝状分子带来的低内应力特性,能进一步提升尺寸一致性。通过计算机辅助工程(CAE)模拟,调整齿顶圆角半径及齿根过渡区曲率,可有效分散应力集中点。例如,将齿根过渡区半径从0.5mm增加至1.0mm,并结合树枝状改性材料,可使脱模后的厚度变异系数(CV值)从0.12降至0.07以内,显著提升批次间的一致性。
工程塑料波浪齿的选型指南与参数匹配
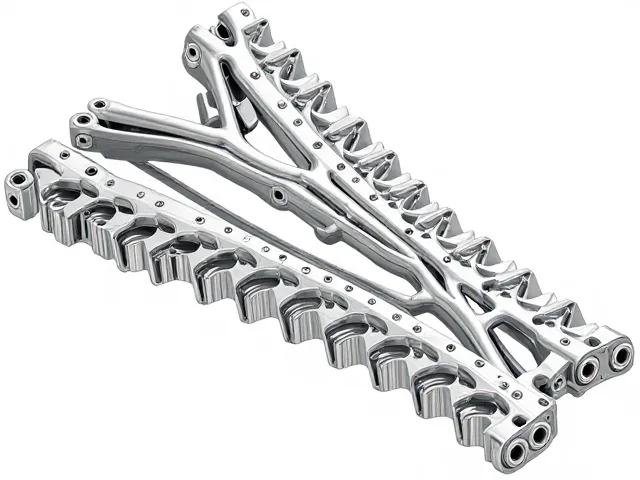
在选型过程中,需依据应用环境的机械负荷与温度范围,匹配不同结晶度与分子结构的工程塑料。对于高负荷传动场景,应选择高结晶度且经过树枝状改性的PA66或PBT材料,这类材料在保持高强度的同时,通过分子结构优化提升了尺寸稳定性。若应用环境涉及高温或化学腐蚀,PEEK(聚醚醚酮)等高性能工程塑料虽成本较高,但其固有的低收缩率及优异的耐热性,结合精密模具控制,可实现极小的厚薄偏差。选型时需重点关注材料的MFR(熔体流动速率)指标,通常MFR在10-30g/10min范围内的材料,在波浪齿成型中更易实现厚度均匀控制。
模具钢材的选择与表面处理技术也是选型指南中不可忽视的一环。S136或H13等预硬模具钢因其良好的耐磨性与热处理稳定性,常被用于高精度波浪齿模具制造。配合纳米涂层或离子氮化处理,可降低摩擦系数,减少脱模过程中的机械损伤,间接维持齿形厚度的一致性。在实际选型中,建议要求模具供应商提供模流分析报告,验证冷却系统对齿形区域的热平衡能力。同时,确认材料供应商是否提供针对树枝状改性产品的收缩率数据表,确保设计公差与材料实际收缩行为相匹配,避免因选型不当导致的后期调试成本增加。